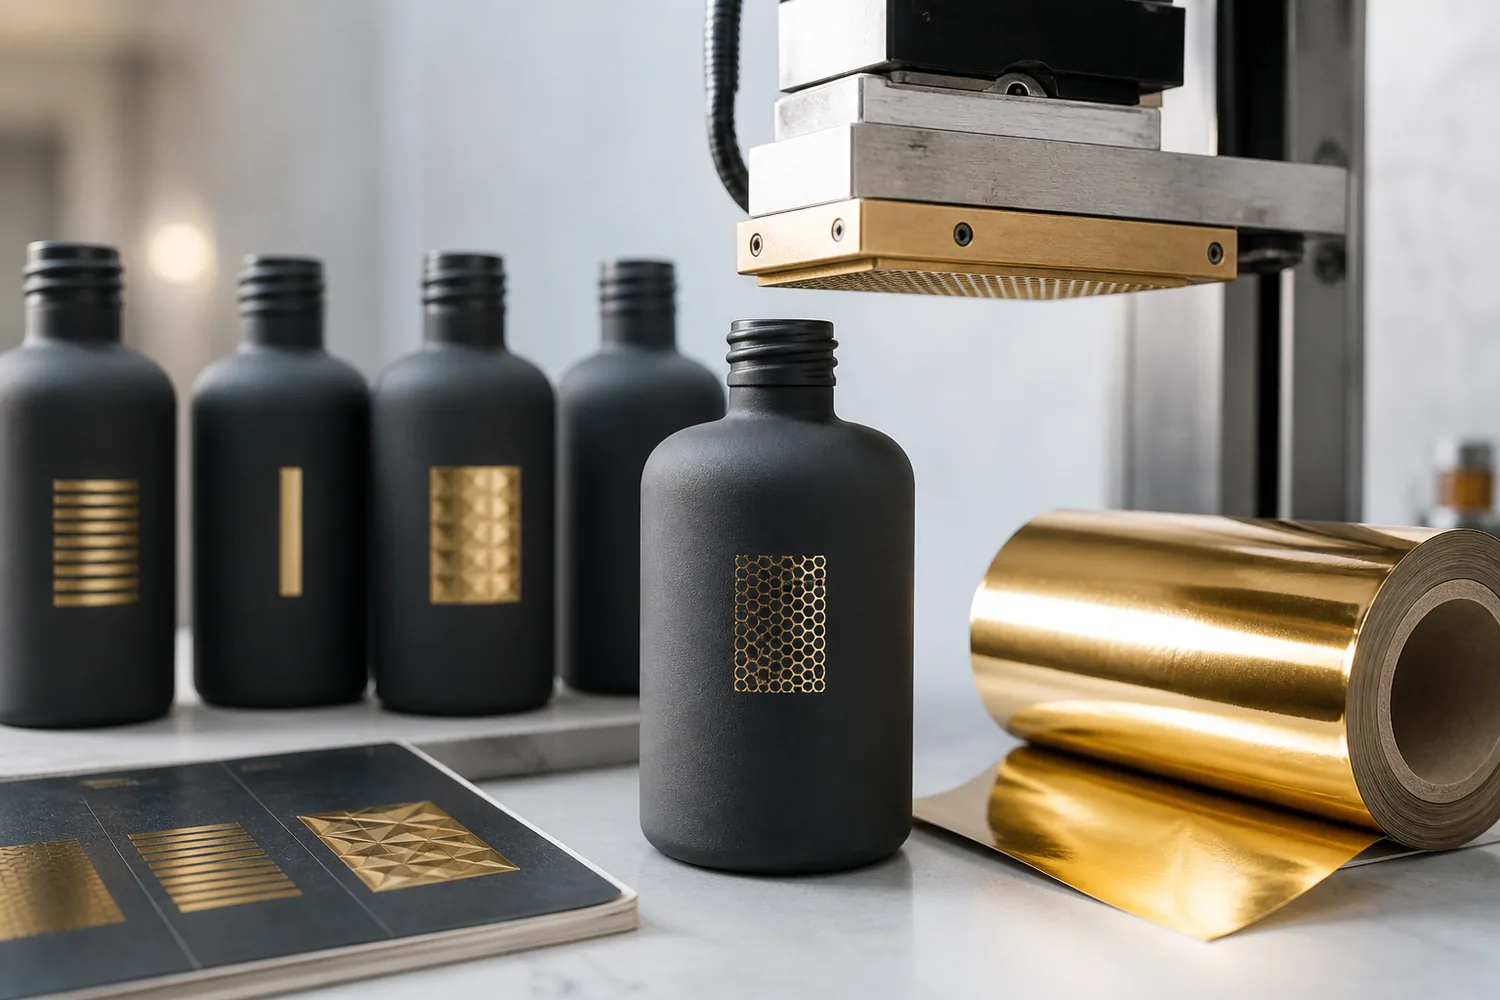
Sì. La stampa a caldo può essere applicata su vetro cosmetico verniciato a spruzzo, a condizione che la vernice polimerizzata, la foglia da stampa, la geometria del flacone e il processo produttivo siano compatibili. La foglia deve aderire saldamente alla vernice, mentre la vernice stessa deve rimanere ancorata al vetro. Un trasferimento riuscito su un flacone verniciato non garantisce lo stesso risultato con un'altra vernice, foglia o forma di flacone.
Per gli acquirenti di packaging cosmetico, la decisione pratica è se la vernice e la foglia selezionate possono produrre l'aspetto richiesto e resistere al riempimento, alla movimentazione, al trasporto e all'uso previsti. L'approvazione del campione fisico dovrebbe coprire l'intero sistema di decorazione prima della produzione in serie.
La stampa a caldo su vernice è un legame strato su strato
La stampa a caldo su vetro verniciato a spruzzo crea due importanti interfacce di adesione: vetro su vernice e vernice su foglia. Entrambe devono comportarsi adeguatamente affinché la decorazione finita rimanga intatta.
Una foglia può apparire saldamente applicata mentre la vernice sottostante si separa dal vetro durante la movimentazione o le prove di adesione. Al contrario, la vernice può rimanere intatta mentre lo strato metallico si trasferisce in modo incompleto o perde i bordi.
Questa distinzione è importante quando si diagnosticano i difetti. Aumentare semplicemente la temperatura o la pressione di stampa potrebbe non risolvere un problema di adesione vernice-vetro e potrebbe danneggiare una vernice altrimenti accettabile.
Approfondimento del produttore: FOLOVER PACK raccomanda di approvare l'intero sistema di decorazione anziché valutare separatamente vernice e foglia. Il flacone in vetro selezionato, la vernice, il processo di polimerizzazione, la foglia, la grafica, l'attrezzatura di stampa e le condizioni di movimentazione dovrebbero essere trattati come un'unica configurazione produttiva.
Quando un logo metallico presenta difetti, identificare se la foglia si è separata dalla vernice o se la vernice si è separata dal vetro prima di modificare materiali o impostazioni di processo.
La guida più ampia alla stampa a caldo sul packaging cosmetico spiega le applicazioni di decorazione metallica disponibili. Questo articolo si concentra sui requisiti di compatibilità aggiuntivi introdotti da una superficie già verniciata a spruzzo.
La chimica della vernice e la polimerizzazione creano la superficie ricevente
Le vernici a spruzzo differiscono per composizione resinosa, pigmenti, additivi, texture superficiale, requisiti di polimerizzazione e resistenza al calore e alla pressione. Due vernici con colori o aspetti opachi quasi identici possono reagire diversamente alla stessa foglia da stampa.
Ad esempio, una vernice formulata per fornire una finitura soft-touch può avere caratteristiche superficiali diverse da una vernice liscia convenzionale. Una vernice contenente additivi scivolanti o particelle a effetto metallico può anche richiedere una foglia o un processo di stampa diversi.
Non è quindi sufficiente specificare solo “vernice nera opaca” o “vernice UV” quando si richiede la stampa a caldo. Il fornitore di decorazione dovrebbe valutare il sistema di verniciatura effettivo selezionato per il flacone.
La polimerizzazione è altrettanto importante. Una vernice polimerizzata in modo insufficiente può ammorbidirsi, macchiarsi, staccarsi dal vetro o reagire in modo imprevedibile quando vengono applicati calore e pressione. Anche il tempo tra verniciatura e stampa, le condizioni di stoccaggio e la movimentazione della superficie possono influire sul risultato.
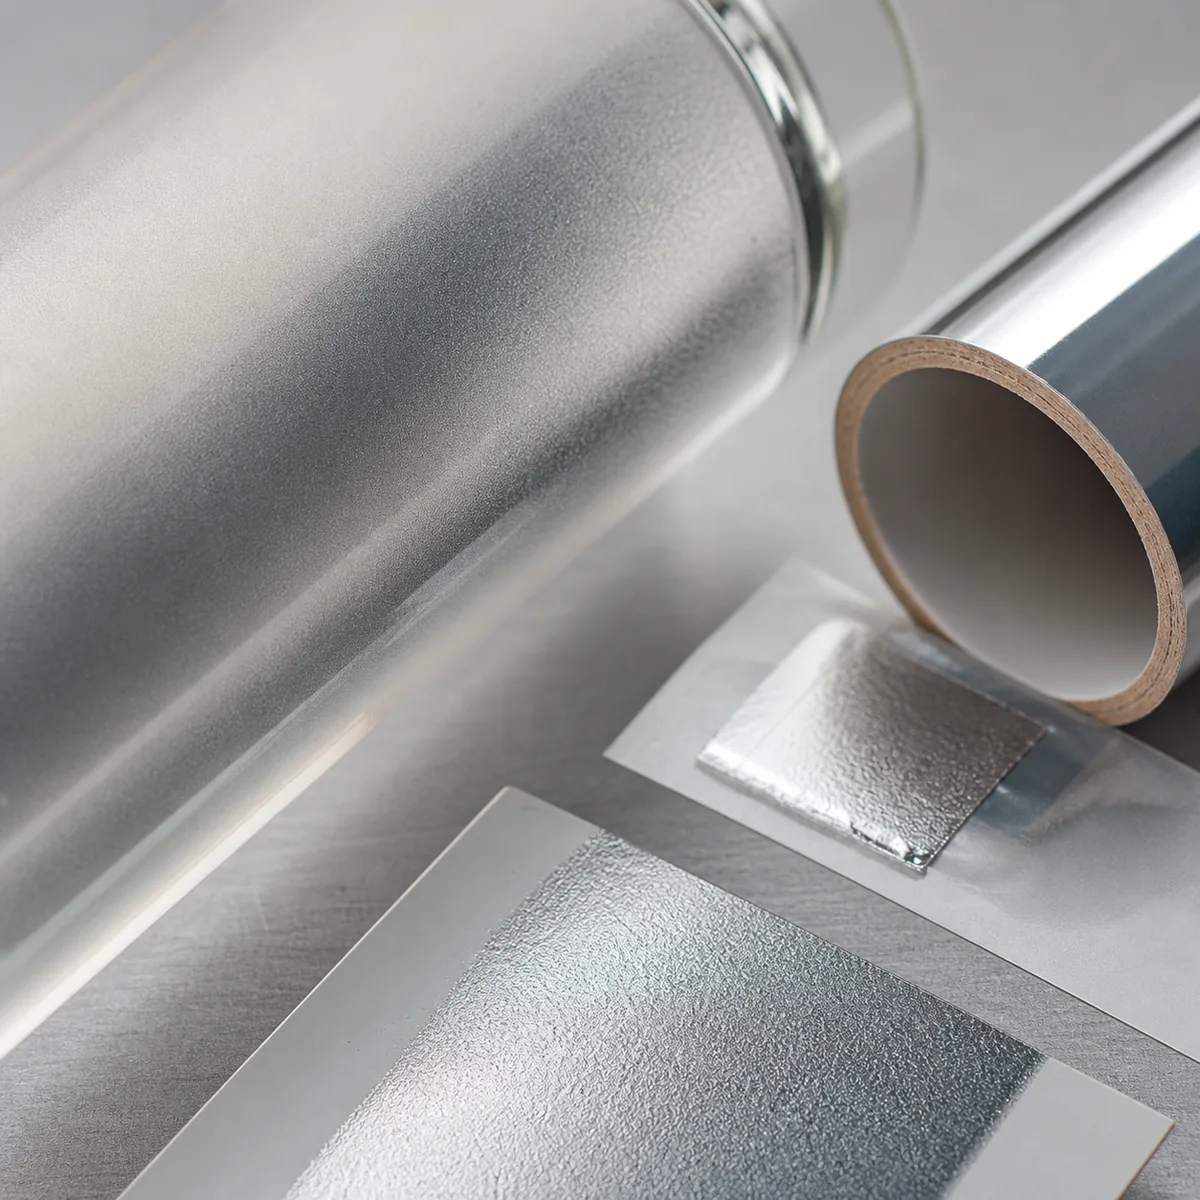
Più calore non è automaticamente la soluzione a un cattivo trasferimento della foglia. Un'energia eccessiva può modificare la lucentezza della vernice, ammorbidire la superficie, causare scolorimento o lasciare impronte indesiderate. Un'energia insufficiente può comportare un trasferimento incompleto.
Le impostazioni di processo appropriate devono essere stabilite attraverso prove utilizzando la vernice, la foglia, l'attrezzatura e la geometria del flacone selezionati. Non è possibile assegnare una temperatura, una pressione o un tempo di contatto universali a tutti i flaconi in vetro verniciati a spruzzo.
La pulizia e l'energia superficiale influenzano il trasferimento
Polvere, impronte digitali, olio, umidità e residui di movimentazione possono interferire con il contatto tra la foglia e la superficie verniciata. I flaconi dovrebbero essere conservati e movimentati in modo da proteggere l'area di stampa prevista.
L'energia superficiale può influenzare il modo in cui l'adesivo della foglia interagisce con la vernice, ma l'energia superficiale da sola non determina un'adesione riuscita. Devono essere considerati anche la chimica della vernice, la polimerizzazione, la texture, la selezione della foglia e il processo di stampa.
Se viene proposta una pulizia o un pretrattamento superficiale, confermare che non danneggi la vernice o ne modifichi il colore e la lucentezza approvati. Qualsiasi pretrattamento dovrebbe essere incluso nell'approvazione del campione fisico e nella specifica di produzione.
La selezione della foglia deve corrispondere alla superficie verniciata
Le foglie per stampa a caldo differiscono per strati di distacco, strati metallici o pigmentati, sistemi adesivi e requisiti di applicazione. Una foglia che si trasferisce con successo su cartoncino, plastica o un'altra superficie verniciata può non produrre lo stesso risultato su vetro verniciato a spruzzo.
Anche due foglie dorate con aspetto visivo simile possono utilizzare costruzioni diverse e richiedere condizioni di processo diverse.
Specificare la foglia selezionata con il suo riferimento di prodotto effettivo anziché utilizzare una descrizione generica come “foglia dorata”. Il fornitore di decorazione dovrebbe confermarne l'idoneità per la vernice e le condizioni di stampa richieste.
Per un flacone cosmetico con un logo metallico, abbinare la foglia al tappo o al collarino richiede anche un'approvazione fisica. Differenze di tonalità metallica, lucentezza, texture e angolo di visuale possono essere evidenti quando i componenti sono assemblati.
Nota tecnica: I sistemi di verniciatura come le vernici polimerizzate a UV e quelle convenzionali polimerizzate termicamente non possono essere classificati come universalmente idonei o non idonei alla stampa a caldo in base al solo metodo di polimerizzazione. La compatibilità dipende dalla superficie polimerizzata specifica, dalla foglia selezionata e dal processo produttivo.
La geometria del flacone limita il contatto uniforme
La stampa a caldo richiede un contatto controllato tra lo stampo, la foglia e la superficie decorata del flacone. Un'area di decorazione relativamente dritta e cilindrica generalmente offre una zona di contatto più prevedibile rispetto a una spalla fortemente curva, una superficie incassata o un'area con diametro che cambia rapidamente.
Su un flacone molto curvo, un grande logo metallico o un design orizzontale lungo può ricevere un contatto irregolare. Ciò può comportare un trasferimento incompleto, bordi irregolari o un aspetto incoerente.
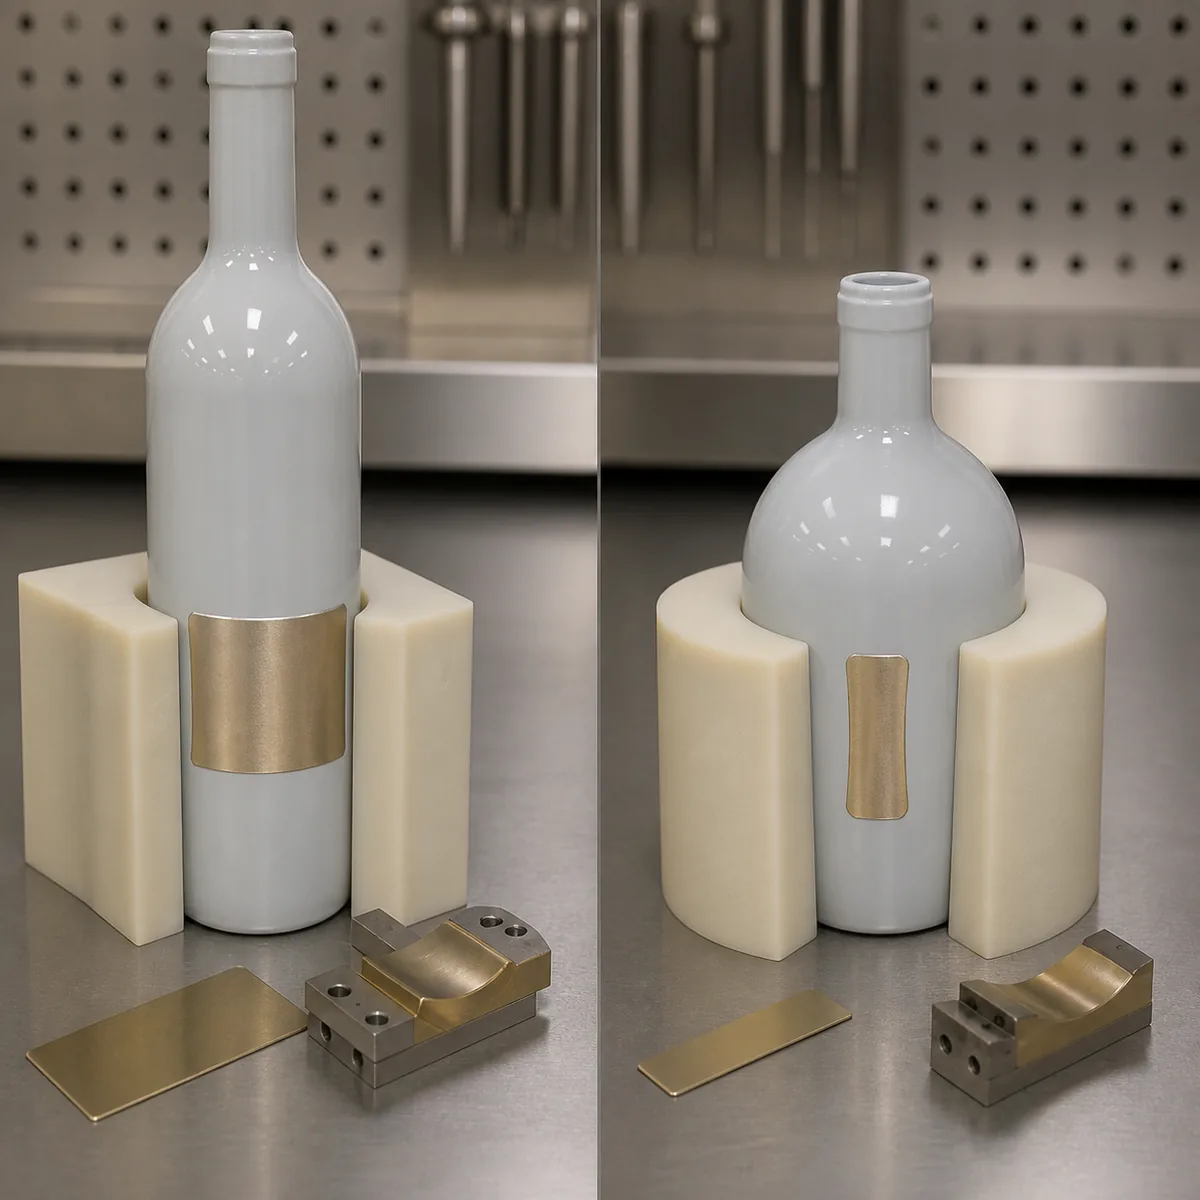
L'attrezzatura di supporto del flacone deve sostenere la forma di vetro selezionata senza danneggiare la vernice o consentire al flacone di muoversi durante la stampa. Devono essere considerate anche la variazione dimensionale del flacone, la distribuzione della vernice e la posizione prevista della grafica.
Per design che si estendono verso la spalla o un'altra transizione curva, ottenere un'area di decorazione confermata dal fornitore prima di approvare la grafica. Ridurre l'area metallica o regolarne la posizione può essere più pratico che tentare di compensare una geometria non idonea con una pressione aggiuntiva.
Il design della grafica influisce sull'affidabilità produttiva
Linee sottili, scritte molto piccole, spazi stretti, punti isolati e grandi aree metalliche piene pongono richieste diverse al processo di stampa. Una grafica che appare chiara su un mockup digitale può trasferirsi in modo irregolare su un flacone in vetro curvo e verniciato.
Esaminare la grafica vettoriale alle sue dimensioni di produzione effettive e confermare l'area di decorazione disponibile con il fornitore.
Per un logo che combina scritte sottili e un grande sfondo metallico, il fornitore di decorazione può raccomandare di semplificare la grafica, aumentare la spaziatura, regolare la posizione di stampa o separare gli elementi in processi di decorazione diversi.
La stampa a caldo è spesso utile per loghi, bordi, nomi di prodotto e accenti metallici controllati. Dove piccoli testi obbligatori o dettagli fini non possono essere riprodotti in modo affidabile, dovrebbe invece essere valutato un metodo di stampa o etichettatura appropriato.
La panoramica dei metodi di decorazione dei flaconi in vetro cosmetico aiuta gli acquirenti a confrontare verniciatura, stampa, effetto smerigliato e stampa a caldo. Quando la serigrafia è combinata con la foglia, la guida alla serigrafia fornisce ulteriori considerazioni sulla grafica e sulla produzione.
La sequenza di decorazione deve essere definita
Un tipico progetto di decorazione su vetro rivestito può comprendere la preparazione del vetro, l'applicazione del rivestimento, la polimerizzazione, la stampa a caldo, la decorazione aggiuntiva ove richiesta, l'ispezione e l'imballaggio finale.
La sequenza effettiva deve essere stabilita in base ai materiali e al processo di produzione selezionati. Modificare l'ordine di rivestimento, stampa, stampa a caldo o trattamento protettivo può influire sull'adesione, sulla registrazione, sulla lucentezza e sull'aspetto metallico.
Ad esempio, un rivestimento approvato per la stampa a caldo dopo una determinata sequenza di polimerizzazione e stoccaggio non deve essere automaticamente considerato approvato dopo un processo di polimerizzazione diverso o un trattamento superficiale aggiuntivo.
Il record di produzione approvato dovrebbe identificare il rivestimento, il percorso di polimerizzazione, la lamina, lo stampo, la revisione dell'artwork, l'attrezzatura, il dispositivo di fissaggio e la sequenza di decorazione. Quando questi elementi cambiano, le interfacce interessate dovrebbero essere riesaminate prima di proseguire la produzione.
Costruire una scala di campioni prima della produzione in serie
Per una bottiglia di vetro rivestita che richiede una decorazione metallica, l'approvazione del campione dovrebbe procedere dalla compatibilità di base dei materiali fino alle prestazioni rappresentative della produzione.
| Fase | Scopo | Requisito di approvazione dell'acquirente |
|---|---|---|
| Selezione dei materiali | Valutare la combinazione selezionata di rivestimento e lamina. | Confermare che un trasferimento accettabile sia tecnicamente fattibile. |
| Prova geometrica | Verificare la posizione di stampa, il contatto dello stampo, il supporto del dispositivo di fissaggio e la riproduzione dell'artwork. | Approvare l'area di decorazione pratica e l'artwork. |
| Campione estetico | Esaminare il colore del rivestimento, il tono metallico, la lucentezza, la definizione dei bordi e il posizionamento. | Approvare l'aspetto fisico assemblato. |
| Valutazione funzionale | Valutare l'adesione, l'abrasione, la manipolazione, l'imballaggio e l'esposizione rilevante alla formula. | Confermare le prestazioni rispetto ai criteri di accettazione concordati per il progetto. |
| Prova rappresentativa della produzione | Verificare i materiali selezionati, l'attrezzatura, la sequenza di processo e il metodo di ispezione nelle condizioni di produzione previste. | Approvare la configurazione prima della produzione in serie. |
Un campione di sviluppo visivamente riuscito dimostra che il design proposto può essere fattibile. Non stabilisce la coerenza produttiva o la durabilità in ogni condizione di manipolazione e distribuzione.

Cosa testare sul packaging decorato
Il piano di test dovrebbe affrontare i rischi effettivi di difetto della decorazione selezionata. I controlli pertinenti possono includere copertura visiva, registrazione, qualità dei bordi, adesione del rivestimento, ritenzione della lamina, resistenza all'abrasione, manipolazione e contatto con i componenti del packaging finito.
Quando fragranza, alcol, olio o una formulazione skincare possono entrare in contatto con la decorazione durante il riempimento o l'uso normale, il rivestimento e la lamina interessati dovrebbero essere valutati in condizioni di esposizione rappresentative.
Anche il test di adesione richiede un metodo appropriato. La ISO 2409:2020 prova di taglio a griglia fornisce un metodo per valutare la resistenza di idonei rivestimenti in vernice e pittura alla separazione dai loro substrati o dagli strati precedenti. Lo standard non misura la forza di legame assoluta e non è adatto a ogni spessore o texture di rivestimento. La sua applicabilità al sistema di decorazione del vetro selezionato dovrebbe essere confermata con il team di test responsabile.
Un risultato di adesione del rivestimento non dovrebbe essere automaticamente interpretato come prova dell'adesione della lamina. La bottiglia decorata finale può richiedere controlli aggiuntivi che riguardino lo strato metallico stesso e le sue condizioni di manipolazione previste.
Valutazione del campione fisico
- Confermare l'esatta bottiglia di vetro, il rivestimento, il processo di polimerizzazione, la lamina, lo stampo, l'artwork e la posizione della decorazione.
- Verificare l'adesione del rivestimento al vetro prima di valutare la decorazione stampata completa.
- Stabilire condizioni di stampa a caldo adeguate attraverso prove controllate.
- Approvare colore, aspetto metallico, copertura, definizione dei bordi e registrazione su campioni fisici.
- Valutare i rischi rilevanti di adesione, abrasione, manipolazione, imballaggio e contatto con la formula.
- Valutare la bottiglia decorata finale con il tappo, il collarino, l'astuccio e gli inserti protettivi effettivi, ove applicabile.
- Conservare il campione approvato e registrare la configurazione di produzione concordata prima della produzione in serie.
Diagnosticare i difetti comuni per interfaccia
Quando una bottiglia stampata a caldo non supera l'ispezione, il primo passo è identificare il difetto e determinare quale parte del sistema di decorazione ne è responsabile.
- Trasferimento incompleto della lamina: Verificare il contatto dello stampo, il comportamento di distacco della lamina, la compatibilità del rivestimento, la contaminazione superficiale e le condizioni di stampa a caldo.
- Bordi irregolari o interrotti: Esaminare il dettaglio dell'artwork, le condizioni dello stampo, la distribuzione della pressione, la curvatura della bottiglia e la stabilità del dispositivo di fissaggio.
- La lamina si separa mentre il rivestimento rimane intatto: Indagare l'interfaccia lamina-rivestimento, la lamina selezionata e il processo di stampa a caldo.
- Lamina e rivestimento si separano insieme: Indagare la preparazione del vetro, la polimerizzazione del rivestimento e l'adesione del rivestimento al vetro.
- La lucentezza o il colore del rivestimento cambiano intorno all'area stampata: Verificare la sensibilità del rivestimento e le condizioni applicate di calore, pressione e contatto.
- L'aspetto varia tra i lotti di produzione: Confrontare i lotti di rivestimento e di foglio, le condizioni di polimerizzazione, il tempo di attesa, le attrezzature, l'allineamento delle dime e la movimentazione.
Queste sono possibilità diagnostiche, non prove di un particolare guasto del cliente. L'azione correttiva dovrebbe seguire l'ispezione dei campioni interessati e dei registri di produzione.
I brand che valutano il packaging in vetro per cosmetici e skincare possono esaminare insieme la selezione della bottiglia e i requisiti di decorazione. I FOLOVER PACK di opzioni di decorazione e finitura offrono un percorso per discutere combinazioni adeguate di rivestimento, stampa e stampaggio a caldo.
Per una selezione più ampia del packaging, consultare la guida al packaging skincare. Ulteriori approfondimenti tecnici sono disponibili alla voce Domande e risposte sul packaging e Personalizzazione e produzione.
Quando il mercato di destinazione richiede documenti di supporto per il packaging, le prove disponibili dovrebbero essere verificate rispetto all'esatta configurazione di bottiglia, rivestimento, foglio e prodotto finito. L'articolo su conformità per packaging cosmetico in vetro decorato spiega l'importanza di abbinare la documentazione ai materiali e alla decorazione selezionati.
Conclusione per l'acquirente
Tradurre il campione approvato in controlli di produzione
Un campione di decorazione firmato stabilisce l'aspetto approvato, ma non sostituisce una specifica di produzione controllata.
Il registro di produzione dovrebbe identificare il modello di bottiglia, l'area di decorazione, i riferimenti di rivestimento e foglio, la sequenza di polimerizzazione e stampaggio, la revisione dell'artwork, l'attrezzatura, la dima, il metodo di ispezione e i requisiti di imballaggio.
I team acquisti e qualità dovrebbero utilizzare la stessa configurazione approvata. Una modifica nella formulazione del rivestimento, nel sistema adesivo del foglio, nella geometria della bottiglia o nel processo di decorazione può richiedere una nuova valutazione anche quando l'aspetto finito sembra invariato.
Il packaging e il trasporto possono danneggiare uno stampaggio ben eseguito
Un logo metallico può lasciare l'attrezzatura di stampaggio in condizioni accettabili ma graffiarsi o danneggiarsi durante l'assemblaggio del tappo, l'inserimento nella scatola, l'imballaggio o la distribuzione.
Verificare se l'area stampata entra in contatto con un collare, un tappo, un inserto protettivo, una bottiglia vicina o un altro componente del packaging. La bottiglia finita dovrebbe essere valutata in condizioni di movimentazione e trasporto pertinenti, utilizzando il suo imballaggio protettivo previsto.
Se si utilizzano pellicole o involucri protettivi, confermare che la loro applicazione e rimozione non danneggino il rivestimento o il foglio.
Controllare sostituzioni e avvisi di modifica
Descrizioni come “foglio oro equivalente” o “stesso rivestimento opaco” non sono motivi sufficienti per una sostituzione automatica del materiale.
Modifiche alla chimica del rivestimento, alla costruzione del foglio, alle condizioni di polimerizzazione, alla fonte della bottiglia, alle attrezzature o al packaging possono influire sul risultato approvato. Registrare i materiali selezionati e richiedere una revisione quando una sostituzione proposta modifica una parte rilevante del sistema di decorazione.
Cosa dovrebbero includere gli acquirenti in una RFQ
Quando si richiede un preventivo per lo stampaggio a caldo su vetro rivestito a spruzzo, fornire il modello esatto di bottiglia o un campione fisico, il colore e la finitura del rivestimento desiderati, il riferimento del foglio o il requisito visivo, l'artwork vettoriale, la posizione della decorazione, la quantità d'ordine prevista e il mercato di destinazione.
Identificare i rischi di contatto rilevanti che coinvolgono la formula, il tappo, il collare, gli inserti e la scatola. Confermare quale parte fornirà la bottiglia rivestita, eseguirà lo stampaggio, organizzerà i test, approverà il campione finito e ispezionerà la produzione in serie.
Raccomandazione finale: Lo stampaggio a caldo su vetro rivestito a spruzzo è un'opzione di decorazione pratica quando è stato dimostrato che l'esatto rivestimento, foglio, geometria della bottiglia, artwork e processo produttivo funzionano insieme.
Approvare il sistema di decorazione fisico completo anziché basarsi su un'affermazione generica che un particolare rivestimento o foglio sia adatto. Se la combinazione selezionata non può soddisfare l'aspetto o la durabilità richiesti, valutare un foglio, rivestimento, posizione dell'artwork o metodo di decorazione diversi prima di procedere alla produzione in serie.
FOLOVER PACK supporta la selezione di bottiglie in vetro per cosmetici, il rivestimento a spruzzo, lo stampaggio a caldo, il coordinamento dei componenti e lo sviluppo di campioni di decorazione. Condividere la bottiglia selezionata, i requisiti di rivestimento, la finitura metallica desiderata, l'artwork e i requisiti d'ordine per discutere una configurazione di decorazione adeguata.
Discutere il vostro progetto di stampaggio a caldo e rivestimento a spruzzo
Domande frequenti
La stampa a caldo può essere applicata su un rivestimento opaco?
Spesso sì, ma i rivestimenti opachi differiscono per texture, additivi, polimerizzazione e comportamento superficiale. Testare lo specifico sistema opaco con il foil e l'artwork selezionati.
La stampa a caldo può staccarsi?
Può fallire se il legame tra lamina e rivestimento, il legame tra rivestimento e vetro, la polimerizzazione, il processo o la movimentazione non sono adeguati. Individuare quale interfaccia si è separata prima di modificare le impostazioni.
Il vetro curvo influisce sulla stampa a caldo?
Sì. Una curvatura accentuata o composta può ridurre il contatto uniforme dello stampo e limitare l'area del design. Supporto, grafica, variazione della bottiglia e zona di contatto devono essere valutati insieme.
È necessario approvare un campione fisico?
Sì. Approvare l'aspetto e le prestazioni funzionali rilevanti su campioni rappresentativi della produzione, quindi conservare il campione approvato e la specifica controllata.