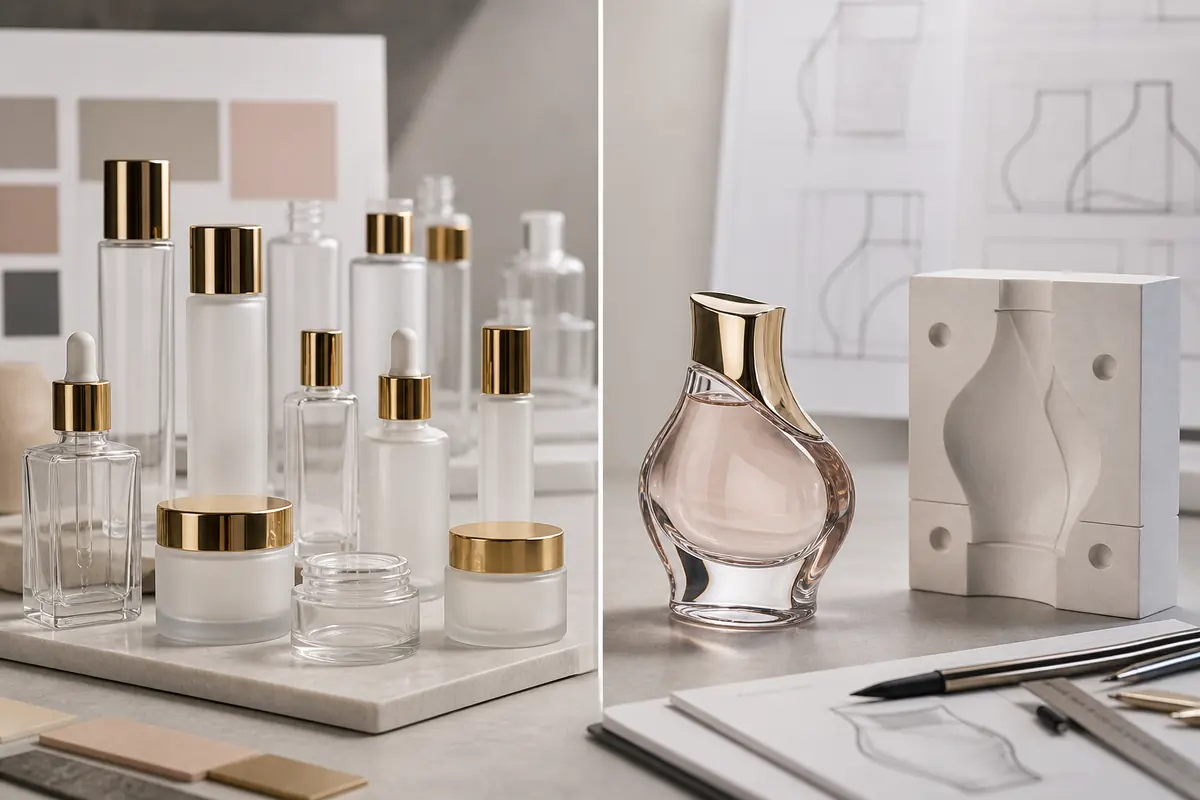

La hot stamping su packaging cosmetico trasferisce un effetto in foil metallizzato o pigmentato su un'area di decorazione definita utilizzando calore, pressione e attrezzatura controllati. È più utile quando un brand necessita di un accento riflettente mirato anziché di una grande area di colore stampato. Su bottiglie in vetro, superfici rivestite, tappi e collarini, il risultato finale dipende dal substrato esatto, dalla geometria della bottiglia, dal grado del foil, dall'artwork, dall'attrezzatura e dalla sequenza di decorazione. Gli acquirenti dovrebbero quindi considerare il campione fisico decorato—non un rendering a schermo o un nome di colore del foil—come riferimento per l'approvazione della produzione.
Che cos'è la hot stamping su packaging cosmetico?
La hot stamping è un processo di decorazione in cui uno stampo preparato preme uno strato di foil trasferibile su una superficie selezionata. A differenza della stampa con inchiostro dall'aspetto metallizzato, la decorazione proviene da un sistema di trasferimento a foil che può creare un aspetto metallizzato più riflettente e loghi, bordi o marchi dal contorno netto.
Il foil stesso è più complesso di un singolo film metallizzato. Lihyang Foil Technology, produttore originale di foil, descrive un tipico foil per hot stamping come un sistema a cinque strati costituito da un supporto PET, strato di distacco, strato metallizzato o colorato, strato adesivo e, per alcuni gradi, uno strato di dimensionamento aggiuntivo. Questo è importante per gli acquirenti di packaging perché due foil con un aspetto dorato simile possono comunque utilizzare sistemi di distacco e adesivi diversi e comportarsi diversamente su vetro, rivestimenti o plastiche.
I dati di processo devono rimanere specifici per foil e substrato. Le linee guida pubblicate da Lihyang forniscono esempi operativi di temperatura 90–180°C, pressione 100–500 kg/cm² e tempo di permanenza di 0.1–2 secondi nei suoi sistemi di hot stamping. Al contrario, Murata Kimpaku pubblica una temperatura di stampa di 200–220°C per uno specifico processo di decorazione del vetro GLEAM che include anche pretrattamento superficiale, serigrafia e polimerizzazione. Questi dati dimostrano perché una temperatura o pressione generica non debba essere copiata in una specifica di bottiglia cosmetica. Il foil approvato, il substrato, l'attrezzatura e la prova di produzione devono determinare le impostazioni di processo effettive.
Per l'approvvigionamento, la domanda utile non è “A che temperatura si esegue la hot stamping?” ma “Questo foil e questo artwork esatti possono essere trasferiti in modo costante su questa superficie esatta utilizzando il percorso di produzione proposto?” La risposta dovrebbe derivare dal sistema di foil selezionato, dalla configurazione del fornitore e da campioni fisici rappresentativi.
Dove la decorazione metallizzata funziona meglio
La hot stamping generalmente si comporta in modo più prevedibile su aree accessibili e uniformi dove l'attrezzatura può contattare la superficie in modo uniforme. Pannelli piatti o leggermente curvi possono offrire maggiore controllo rispetto a spalle, transizioni nette, dettagli incassati o superfici fortemente rastremate. L'area di stampa utilizzabile deve quindi essere confermata dal componente reale e dalla configurazione di produzione anziché da un file artwork piatto da solo.
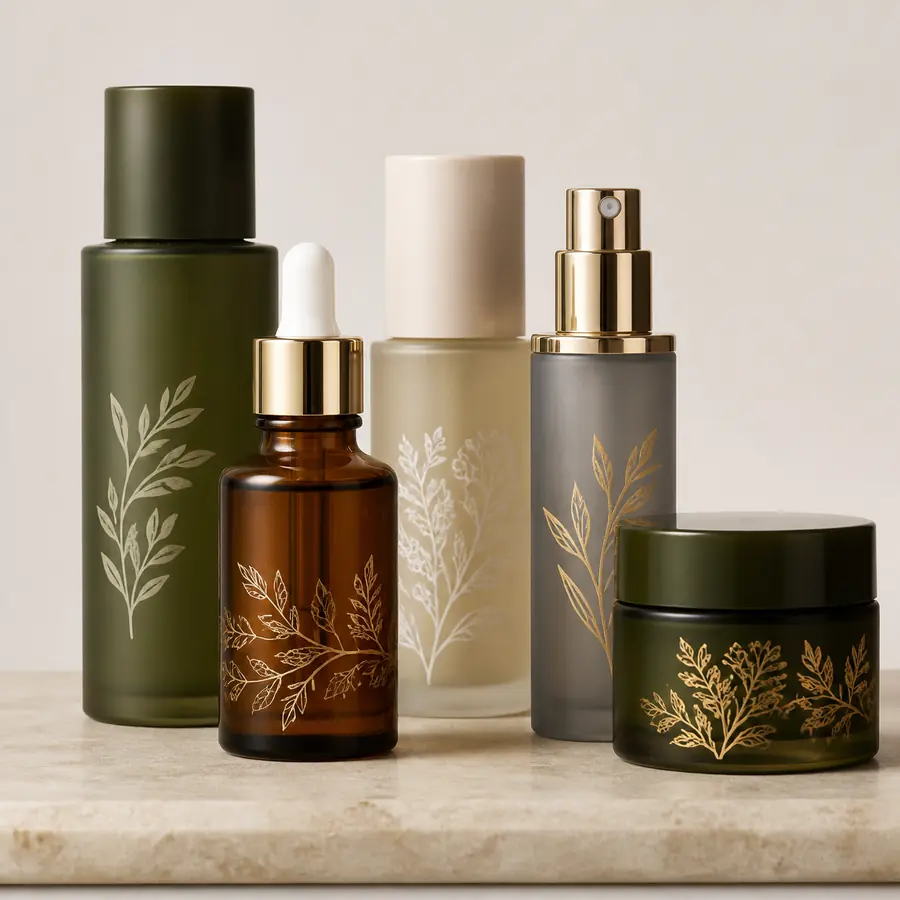
Piccoli accenti metallizzati spesso comunicano un posizionamento premium senza sovraccaricare il packaging. Una semplice linea, un logo o un nome prodotto possono creare una gerarchia visiva lasciando spazio al colore del vetro, al rivestimento e al design della chiusura. Gli acquirenti che confrontano la più ampia gamma di metodi di decorazione dei flaconi in vetro cosmetico dovrebbero decidere cosa il foil deve contribuire che la serigrafia o il rivestimento non possono fornire in modo altrettanto efficace.

Oro, argento e altri effetti metallizzati
Oro e argento sono direzioni familiari, ma un campione di foil o un nome di colore digitale non garantisce un aspetto universale unico. Riflettività, tonalità e luminosità possono variare con la costruzione del foil, il colore della superficie, il livello di lucentezza, l'angolo di visualizzazione e l'illuminazione. Un oro caldo su un rivestimento color crema può quindi apparire diverso da un foil visivamente simile utilizzato su vetro trasparente o scuro.
Una visualizzazione controllata migliora la disciplina di approvazione. ISO 3664:2025 specifica le condizioni di visualizzazione per il confronto critico e la valutazione di supporti riflettenti nella tecnologia grafica e nella fotografia. Non è uno standard dedicato di accettazione dei foil metallizzati, ma supporta un principio importante del packaging: i confronti dovrebbero essere effettuati in condizioni di visualizzazione definite anziché sotto illuminazione incontrollata di ufficio, magazzino o fotocamera del telefono.
Non presumere che ogni colore o finitura metallizzata sia disponibile per ogni substrato. Confermare la gamma effettiva di foil con il partner di produzione, quindi approvare l'effetto selezionato sulla bottiglia o sul componente finale. Se la coerenza del brand è critica, confrontare il foil con il tappo, il collarino della pompa, gli elementi stampati e il packaging secondario insieme anziché approvare ogni elemento indipendentemente.
Vetro rivestito versus non rivestito
La hot stamping può essere applicata a sistemi in vetro rivestiti o non rivestiti compatibili, ma il percorso di decorazione completo deve essere stabilito prima dell'approvazione. Un rivestimento cambia la superficie che riceve il foil, inclusi la sua texture, lucentezza e comportamento di adesione. Una prova di foil su vetro nudo quindi non approva automaticamente lo stesso foil su una bottiglia opaca, colorata o altrimenti rivestita.
Quando la stampa segue la verniciatura a spruzzo, testare la sequenza di processo reale anziché approvare ogni operazione separatamente. La guida su hot stamping su vetro verniciato a spruzzo affronta direttamente questa combinazione. La conclusione corretta rimane condizionale: la compatibilità dipende dal rivestimento effettivo, dal foil, dalle condizioni di polimerizzazione, dall'attrezzatura e dal processo di produzione.
Approfondimento del produttore
Presso FOLOVER, normalmente trattiamo la hot stamping come un pacchetto di approvazione anziché come un'opzione autonoma di “foil dorato”. La bottiglia di base, il rivestimento o la superficie in vetro, il riferimento del foil, l'artwork, la sequenza di decorazione e l'aspetto del componente assemblato dovrebbero essere approvati insieme. Se il rivestimento, il grado del foil, la dimensione del logo o l'orientamento del componente cambiano dopo l'approvazione, i controlli di decorazione interessati dovrebbero essere riaperti anziché portare avanti automaticamente il campione precedente.
Forma della bottiglia e area di decorazione
Bottiglie rotonde, bottiglie quadrate, vasetti e chiusure creano diverse condizioni di attrezzatura e contatto. Una bottiglia rotonda può fornire solo un arco lavorabile limitato, mentre un pannello piatto può offrire una faccia di decorazione più chiaramente definita. Forte rastremazione, dettagli in rilievo, giunzioni, spalle e curvatura del fondo possono ridurre l'area di decorazione affidabile o rendere il posizionamento più sensibile.
Esaminare l'artwork a dimensione reale sul disegno reale della bottiglia o sul template di decorazione confermato. Poi esaminare anche il packaging assemblato. Un logo in foil che appare centrato sulla bottiglia vuota può apparire visivamente spostato dopo l'installazione di una pompa, un collarino o un tappo, in particolare quando il componente stesso ha una caratteristica frontale. Definire l'orientamento frontale previsto prima dell'approvazione del campione dove la presentazione a scaffale è importante.
Dimensione del logo, dettagli fini e leggibilità
La hot stamping può riprodurre dettagli raffinati, ma ogni design ha un limite produttivo pratico. Tratti estremamente sottili, controforme molto piccole, pattern densi e spazi stretti potrebbero non trasferirsi in modo pulito. Il dettaglio ottenibile dipende dal design dello stampo, dal comportamento di distacco del foil, dal substrato, dalla geometria della bottiglia e dalle condizioni di processo, quindi non si dovrebbe inventare una larghezza minima universale della linea.
Utilizzare artwork vettoriale dove richiesto ed esaminare il design alla dimensione di produzione finale. Semplificare un marchio può migliorare la definizione dei bordi e ridurre trasferimento incompleto, riempimento o caratteristiche fini interrotte. Per l'approvvigionamento, l'obiettivo corretto non è il più piccolo dettaglio possibile del logo; è un elemento di brand riconoscibile che può essere riprodotto in modo costante sul packaging selezionato.
Registrazione con stampa e rivestimento
La decorazione multi-processo crea relazioni di allineamento. Un bordo in foil che circonda un logo stampato, ad esempio, richiede che le posizioni di stampa e foil funzionino insieme. Ogni processo aggiuntivo introduce un'altra superficie, artwork e variabile di posizionamento, aumentando l'importanza di una sequenza di decorazione controllata.
La guida al serigrafia su bottiglie cosmetiche in vetro spiega la registrazione di stampa e le considerazioni sulle superfici rivestite. Quando serigrafia e foil sono combinati, registrare la sequenza approvata, la revisione dell'artwork e i punti di allineamento importanti. Non presumere che invertire l'ordine del processo preservi lo stesso trasferimento, aspetto o registrazione.
Controlli di durabilità e adesione
L'approvazione visiva non prova la durabilità. I controlli rilevanti del progetto possono considerare la manipolazione ripetuta, lo sfregamento, il contatto tra componenti, l'esposizione alla linea di riempimento, i materiali di imballaggio, il trasporto e l'uso previsto dal consumatore. Il metodo e i criteri di accettazione dovrebbero essere definiti per la struttura decorata effettiva anziché descritti con un'affermazione generica come “antigraffio”.”
Gli standard di packaging pubblicati mostrano anche perché il metodo di prova e la sua portata siano importanti. ASTM D5181-24 fornisce una pratica di laboratorio per confrontare la resistenza all'abrasione di materiale stampato e grafica applicata su substrati piatti e nota che l'abrasione da trasporto e stoccaggio può essere influenzata da variabili come umidità, temperatura e condizioni di imballaggio. La sua portata non lo rende automaticamente un test per bottiglie in vetro hot stamped. Per una bottiglia cosmetica curva, acquirenti e fornitori devono comunque definire un metodo specifico per il progetto e un requisito di accettazione pertinenti.
Nessun foil dovrebbe essere descritto come universalmente antigraffio, resistente ai solventi, resistente all'alcol o permanente senza prove legate al foil esatto e alla costruzione decorata. Un fornitore di materiali può pubblicare tali proprietà per un grado specifico, ma tali affermazioni non dovrebbero essere trasferite automaticamente a un foil, rivestimento o configurazione di bottiglia diversi.
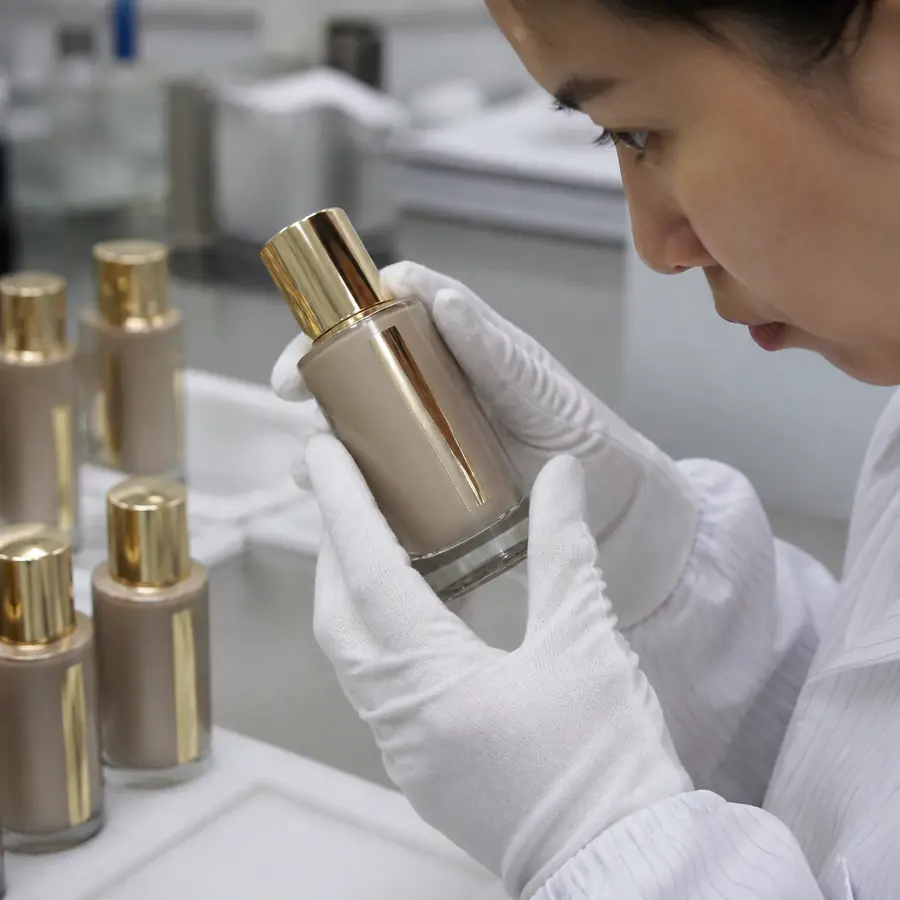
Problemi comuni da verificare
- Foil mancante, fori puntiformi o trasferimento incompleto: esaminare il foil effettivo, le condizioni della superficie, l'attrezzatura e le impostazioni di produzione anziché presumere che la causa sia il colore del foil stesso.
- Bordi irregolari, sfocati o interrotti: verificare la finezza dell'artwork, le condizioni dello stampo, la geometria della bottiglia e se il design è troppo impegnativo per l'area di decorazione approvata.
- Colore o riflettività inattesi: confrontare il foil sul substrato finale alle condizioni di osservazione concordate, non solo rispetto a un'immagine a schermo.
- Spostamento o rotazione della posizione: ispezionare l'orientamento sulla bottiglia finita e la registrazione rispetto alla stampa o ad altre decorazioni.
- Segni di contatto o di imballaggio: verificare dove bottiglie, tappi, collarini, vassoi, divisori o materiali di imballaggio entrano in contatto con l'area decorata.
- Perdita di adesione nelle condizioni d'uso rilevanti: valutare l'esatta combinazione di foil e superficie utilizzando le verifiche di durabilità concordate per il progetto.
Registrare il modello di bottiglia, il finissaggio o rivestimento di base, il riferimento del foil, la revisione dell'artwork e la sequenza di decorazione al momento dell'approvazione dei campioni. Ciò impedisce che una configurazione visivamente simile ma tecnicamente diversa diventi il riferimento di produzione.
Quando la hot stamping è la scelta giusta
La hot stamping è di solito la scelta più valida quando il design si basa su un accento metallico riflettente mirato, un logo chiaramente definito o un piccolo elemento decorativo ad alto contrasto visivo. Non è automaticamente il processo migliore per ogni packaging premium. Ampie aree di colore non metallico, artwork dominati da grafiche stampate o design che cambiano frequentemente possono essere serviti meglio da altri metodi di decorazione.
| Opzione | Ideale per | Vantaggio principale | Limitazione principale | Cosa devono verificare gli acquirenti |
|---|---|---|---|---|
| Stampa a caldo | Loghi, linee e accenti metallici mirati | Forte contrasto riflettente e aspetto metallico definito | Il trasferimento dipende da superficie, geometria, attrezzatura e sistema di foil | Grado del foil, area di decorazione, sequenza di processo e campione fisico |
| Serigrafia | Loghi, testi e grafiche a tinta unita | Stampa diretta a colori su superfici di bottiglia compatibili | Inchiostro, superficie, curvatura e registrazione influenzano il risultato | Substrato effettivo, sistema di inchiostro, artwork e campione di produzione |
| Verniciatura a spruzzo | Colore ampio della bottiglia, effetti di superficie opachi o lucidi | Modifica lo sfondo visivo complessivo della bottiglia | Il rivestimento diventa la superficie per la successiva stampa o foil | Colore, finissaggio, sequenza di decorazione a valle e campione fisico |
La tendenza verso una decorazione della bottiglia più semplice rende questa distinzione più importante. Un accento metallico contenuto può essere efficace quando ha un ruolo visivo chiaro; aggiungere foil semplicemente perché un packaging è destinato a sembrare “premium” può aggiungere un'altra variabile di approvazione e produzione senza migliorare il design.
Costi e tempi dovrebbero essere valutati a partire dall'artwork e dalla quantità reali. Attrezzatura, selezione del foil, campionatura e gestione multi-processo possono influire sul progetto, ma non esiste un sovrapprezzo universale difendibile per la hot stamping né un lead time universale. Richiedere un preventivo e una pianificazione specifici per il progetto dopo che bottiglia, area del foil e sequenza di processo sono state definite.
Checklist di approvazione per l'acquirente
- Confermare l'esatta bottiglia, il componente e l'area di decorazione.
- Identificare se la superficie ricevente è vetro nudo, vetro rivestito o un altro materiale confermato.
- Fissare la sequenza di rivestimento, stampa e stampaggio.
- Esaminare l'artwork vettoriale alle dimensioni di produzione effettive.
- Confermare l'esatto riferimento del foil anziché approvare solo un nome di colore generico.
- Verificare l'aspetto del foil sul substrato finale alle condizioni di osservazione concordate.
- Esaminare posizione e orientamento sul packaging assemblato.
- Approvare la registrazione dove si incontrano più processi di decorazione.
- Definire le verifiche rilevanti di movimentazione, abrasione o durabilità per il progetto.
- Conservare il campione fisico approvato, la revisione dell'artwork e la specifica di processo.
Pianificare la hot stamping all'interno del sistema di packaging
La decorazione dovrebbe essere esaminata anche nel contesto dei requisiti del mercato di destinazione. Per i packaging immessi sul mercato UE, Regolamento (UE) 2025/40 sugli imballaggi e i rifiuti di imballaggio, che si applica da 12 agosto 2026, stabilisce che la somma di piombo, cadmio, mercurio e cromo esavalente derivante da sostanze presenti nel packaging o nei componenti del packaging non deve superare 100 mg/kg. Un foil dall'aspetto metallico non dovrebbe quindi mai essere giudicato solo dall'apparenza quando la documentazione sulla composizione è rilevante. Gli acquirenti dovrebbero confermare che le dichiarazioni o le prove di test si applichino all'esatta configurazione di foil, rivestimento e packaging decorato.
Limite di conformità: il limite UE di 100 mg/kg è un requisito di composizione dell'imballaggio, non uno standard di adesione o durabilità della hot stamping. Possono applicarsi anche altri requisiti chimici, relativi al prodotto cosmetico o al mercato di destinazione. La documentazione disponibile può variare in base a foil, rivestimento, bottiglia, chiusura e sistema di decorazione, quindi la configurazione esatta va verificata anziché presumere che un singolo report copra ogni opzione decorativa.
Inizia dalla struttura della bottiglia e della chiusura. Sfoglia il packaging in vetro per cosmetici e skincare, quindi coordinare il substrato confermato attraverso FOLOVER di opzioni di decorazione e finitura. Il guida al packaging skincare collega l'aspetto alle decisioni su bottiglia, formula ed erogazione.
Altri argomenti di produzione sono organizzati sotto Personalizzazione e produzione, mentre il contesto di processo e prestazioni è disponibile sotto Tecnologia del packaging.
Conclusione
Domande frequenti
Che cos'è la hot stamping sul packaging cosmetico?
È un processo di decorazione che trasferisce un effetto in foglia metallica o pigmentata su una superficie definita della confezione utilizzando attrezzature, calore e pressione controllati.
La stampa a caldo può essere applicata al vetro rivestito?
Può essere possibile quando il rivestimento, la lamina e il processo sono compatibili. Approvare la sequenza effettiva di rivestimento e decorazione su un campione rappresentativo.
La stampa a caldo è durevole?
La durabilità dipende dal substrato, dal rivestimento, dalla lamina, dal processo e dalle condizioni d'uso. Confermala con verifiche specifiche per il progetto anziché con un'affermazione universale.
È possibile applicare loghi fini tramite hot stamping?
Una grafica fine può essere possibile, ma il livello di dettaglio pratico dipende dall'attrezzatura, dalla geometria e dalla superficie. Esaminate la grafica vettoriale in dimensioni reali e approvate il risultato fisico.
La stampa a caldo utilizza inchiostro metallico?
La stampa a caldo trasferisce uno strato di foglio; è diversa dalla stampa con inchiostro dall'aspetto metallico. Le considerazioni visive e produttive sono quindi differenti.
La stampa a caldo deve essere approvata prima della produzione in serie?
Sì. Approvare il substrato finale, la sequenza di decorazione, l'artwork, l'aspetto della lamina, la posizione e i relativi controlli di prestazione su un campione fisico.