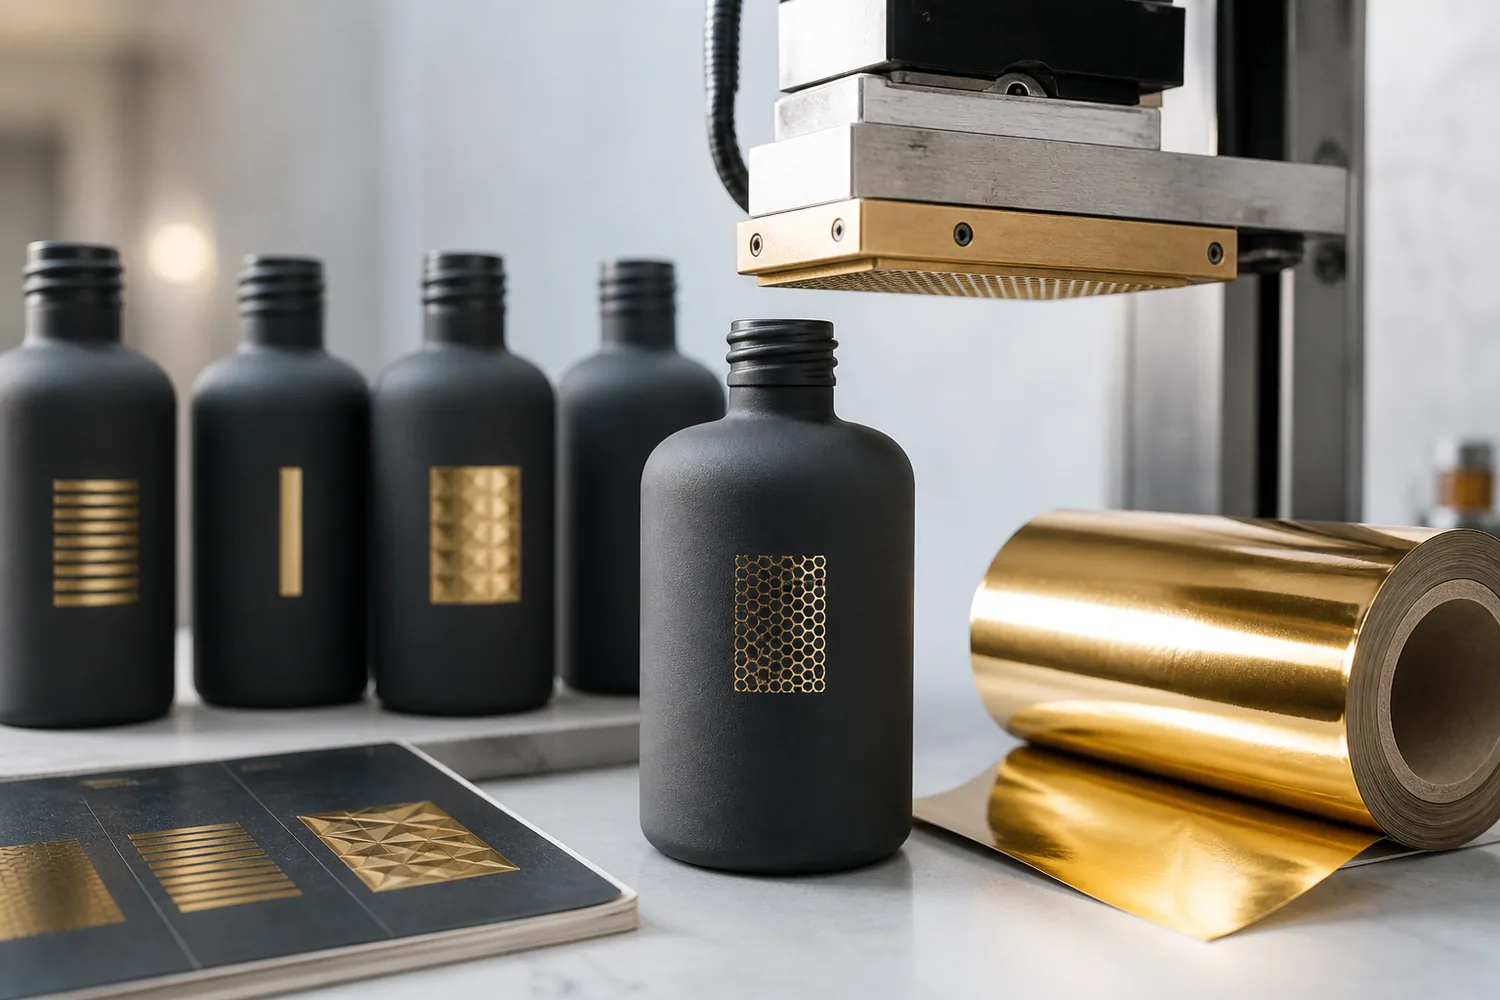
Tak. Tłoczenie na gorąco można wykonać na kosmetycznym szkle natryskowo powleczonym, pod warunkiem że utwardzona powłoka, folia do tłoczenia, geometria butelki i proces produkcyjny są ze sobą zgodne. Folia musi trwale związać się z powłoką, a sama powłoka musi pozostać związana ze szkłem. Udany transfer na jednej powleczonej butelce nie gwarantuje takiego samego wyniku przy innej powłoce, folii lub kształcie butelki.
Dla nabywców opakowań kosmetycznych praktyczna decyzja polega na tym, czy wybrana powłoka i folia mogą zapewnić wymagany wygląd oraz wytrzymać zamierzone napełnianie, obsługę, transport i użytkowanie. Zatwierdzenie fizycznej próbki powinno obejmować kompletny system zdobienia przed produkcją masową.
Tłoczenie na gorąco na powłoce to połączenie warstwa do warstwy
Tłoczenie na gorąco na szkle natryskowo powleczonym tworzy dwa istotne styki wiązania: szkło–powłoka oraz powłoka–folia. Oba muszą działać odpowiednio, aby gotowe zdobienie pozostało nienaruszone.
Folia może wyglądać na trwale związaną, podczas gdy powłoka pod nią oddziela się od szkła w trakcie obsługi lub testu przyczepności. Odwrotnie, powłoka może pozostać nienaruszona, a warstwa metaliczna przenosi się niekompletnie lub traci krawędzie.
To rozróżnienie ma znaczenie przy diagnozowaniu wad. Samo zwiększenie temperatury lub nacisku tłoczenia może nie rozwiązać problemu przyczepności powłoki do szkła i może uszkodzić powłokę, która w innym wypadku byłaby akceptowalna.
Wgląd producenta: FOLOVER PACK zaleca zatwierdzenie kompletnego systemu zdobienia, a nie ocenianie powłoki i folii niezależnie. Wybrana butelka szklana, powłoka, proces utwardzania, folia, grafika, urządzenie do tłoczenia i warunki obsługi powinny być traktowane jako jedna konfiguracja produkcyjna.
Gdy metalowe logo zawodzi, przed zmianą materiałów lub ustawień procesu należy ustalić, czy folia oddzieliła się od powłoki, czy powłoka oddzieliła się od szkła.
Szerszy przewodnik po tłoczeniu na gorąco w opakowaniach kosmetycznych wyjaśnia dostępne zastosowania zdobień metalicznych. Ten artykuł skupia się na dodatkowych wymaganiach dotyczących zgodności, które wprowadza istniejąca powierzchnia natryskowo powleczona.
Chemia powłoki i utwardzenie tworzą powierzchnię przyjmującą
Powłoki natryskowe różnią się składem żywicy, pigmentami, dodatkami, teksturą powierzchni, wymaganiami utwardzania oraz odpornością na ciepło i nacisk. Dwie powłoki o niemal identycznym kolorze lub matowym wyglądzie mogą reagować różnie na tę samą folię do tłoczenia.
Na przykład powłoka opracowana tak, aby zapewnić wykończenie soft-touch, może mieć inne właściwości powierzchni niż konwencjonalna gładka powłoka. Powłoka zawierająca dodatki poślizgowe lub cząstki efektu metalicznego może również wymagać innej folii lub innego procesu tłoczenia.
Dlatego przy zamawianiu tłoczenia na gorąco nie wystarczy podać jedynie “matowa czarna powłoka” lub “powłoka UV”. Dostawca zdobienia powinien ocenić rzeczywisty system powłoki wybrany dla butelki.
Utwardzenie jest równie ważne. Niedostatecznie utwardzona powłoka może mięknąć, ulegać odciskom, oddzielać się od szkła lub reagować nieprzewidywalnie pod wpływem ciepła i nacisku. Na wynik mogą wpływać także czas między powlekaniem a tłoczeniem, warunki przechowywania oraz sposób obchodzenia się z powierzchnią.
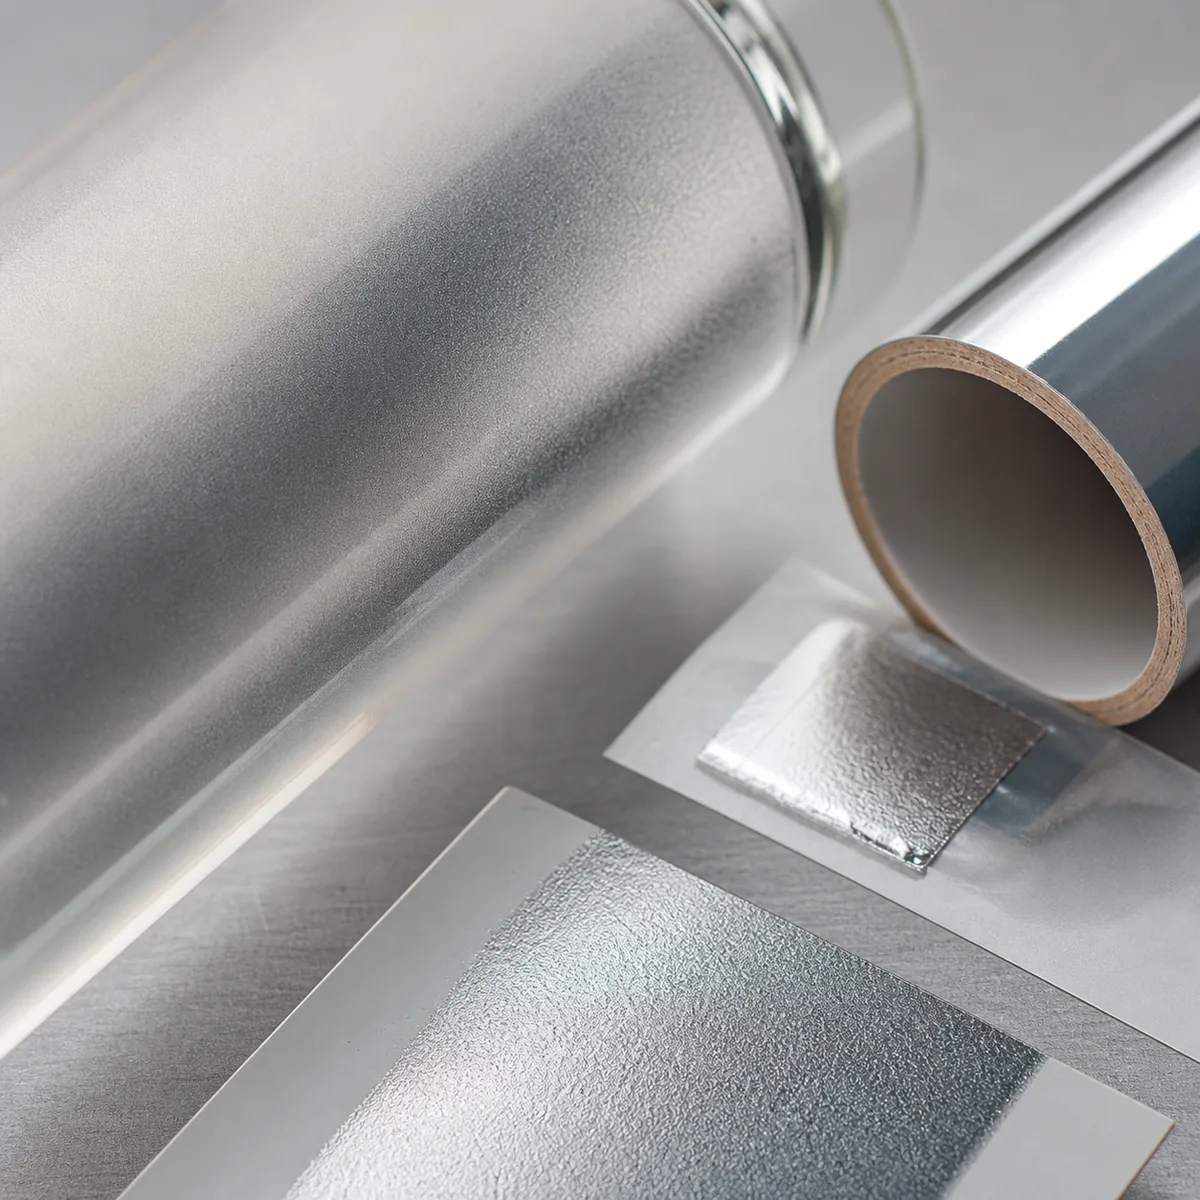
Wyższa temperatura nie jest automatycznie rozwiązaniem słabego transferu folii. Nadmierna energia może zmienić połysk powłoki, zmiękczyć powierzchnię, spowodować przebarwienia lub pozostawić niepożądane odciski. Niedostateczna energia może skutkować niekompletnym transferem.
Odpowiednie ustawienia procesu należy ustalić w drodze prób z użyciem wybranej powłoki, folii, urządzenia i geometrii butelki. Nie można przypisać uniwersalnej temperatury, nacisku ani czasu docisku tłoczenia do wszystkich butelek szklanych natryskowo powleczonych.
Czystość i energia powierzchni wpływają na transfer
Kurz, odciski palców, olej, wilgoć i pozostałości po obsłudze mogą zakłócać kontakt między folią a powleczoną powierzchnią. Butelki należy przechowywać i obsługiwać w sposób chroniący zamierzony obszar tłoczenia.
Energia powierzchniowa może wpływać na to, jak klej folii oddziałuje z powłoką, ale sama energia powierzchniowa nie zapewnia udanej przyczepności. Należy uwzględnić również chemię powłoki, utwardzenie, teksturę, dobór folii i proces tłoczenia.
Jeżeli proponowane jest czyszczenie lub wstępna obróbka powierzchni, należy potwierdzić, że nie uszkadza ona powłoki ani nie zmienia jej zatwierdzonego koloru i połysku. Każda wstępna obróbka powinna być objęta zatwierdzeniem fizycznej próbki i specyfikacją produkcyjną.
Dobór folii musi być dopasowany do powleczonej powierzchni
Folie do tłoczenia na gorąco różnią się warstwami uwalniającymi, warstwami metalicznymi lub pigmentowymi, systemami klejowymi i wymaganiami aplikacyjnymi. Folia, która dobrze przenosi się na tekturę, plastik lub inną powleczoną powierzchnię, może nie dawać takiego samego wyniku na szkle natryskowo powleczonym.
Nawet dwie złote folie o podobnym wyglądzie mogą mieć różną budowę i wymagać różnych warunków przetwarzania.
Wybieraną folię należy określić jej rzeczywistym oznaczeniem produktu, a nie ogólnym opisem takim jak “złota folia”. Dostawca zdobienia powinien potwierdzić jej przydatność do danej powłoki i wymaganych warunków tłoczenia.
W przypadku butelki kosmetycznej z metalowym logo dopasowanie folii do korka lub kołnierza również wymaga fizycznego zatwierdzenia. Różnice w odcieniu metalu, połysku, teksturze i kącie patrzenia mogą być zauważalne po zmontowaniu komponentów.
Uwaga techniczna: Systemów powłok, takich jak powłoki utwardzane UV i konwencjonalne powłoki utwardzane termicznie, nie można klasyfikować jako uniwersalnie odpowiednich lub nieodpowiednich do tłoczenia na gorąco wyłącznie na podstawie metody utwardzania. Zgodność zależy od konkretnej utwardzonej powierzchni, wybranej folii i procesu produkcyjnego.
Geometria butelki ogranicza równomierny kontakt
Tłoczenie na gorąco wymaga kontrolowanego kontaktu między stemplem, folią i zdobioną powierzchnią butelki. Stosunkowo prosta cylindryczna strefa zdobienia zazwyczaj zapewnia bardziej przewidywalną strefę kontaktu niż mocno zakrzywione ramię, powierzchnia wgłębiona lub obszar o szybko zmieniającej się średnicy.
Na mocno zakrzywionej butelce duże metalowe logo lub długi poziomy wzór mogą być dociskane nierównomiernie. Może to skutkować niekompletnym transferem, nieregularnymi krawędziami lub niespójnym wyglądem.
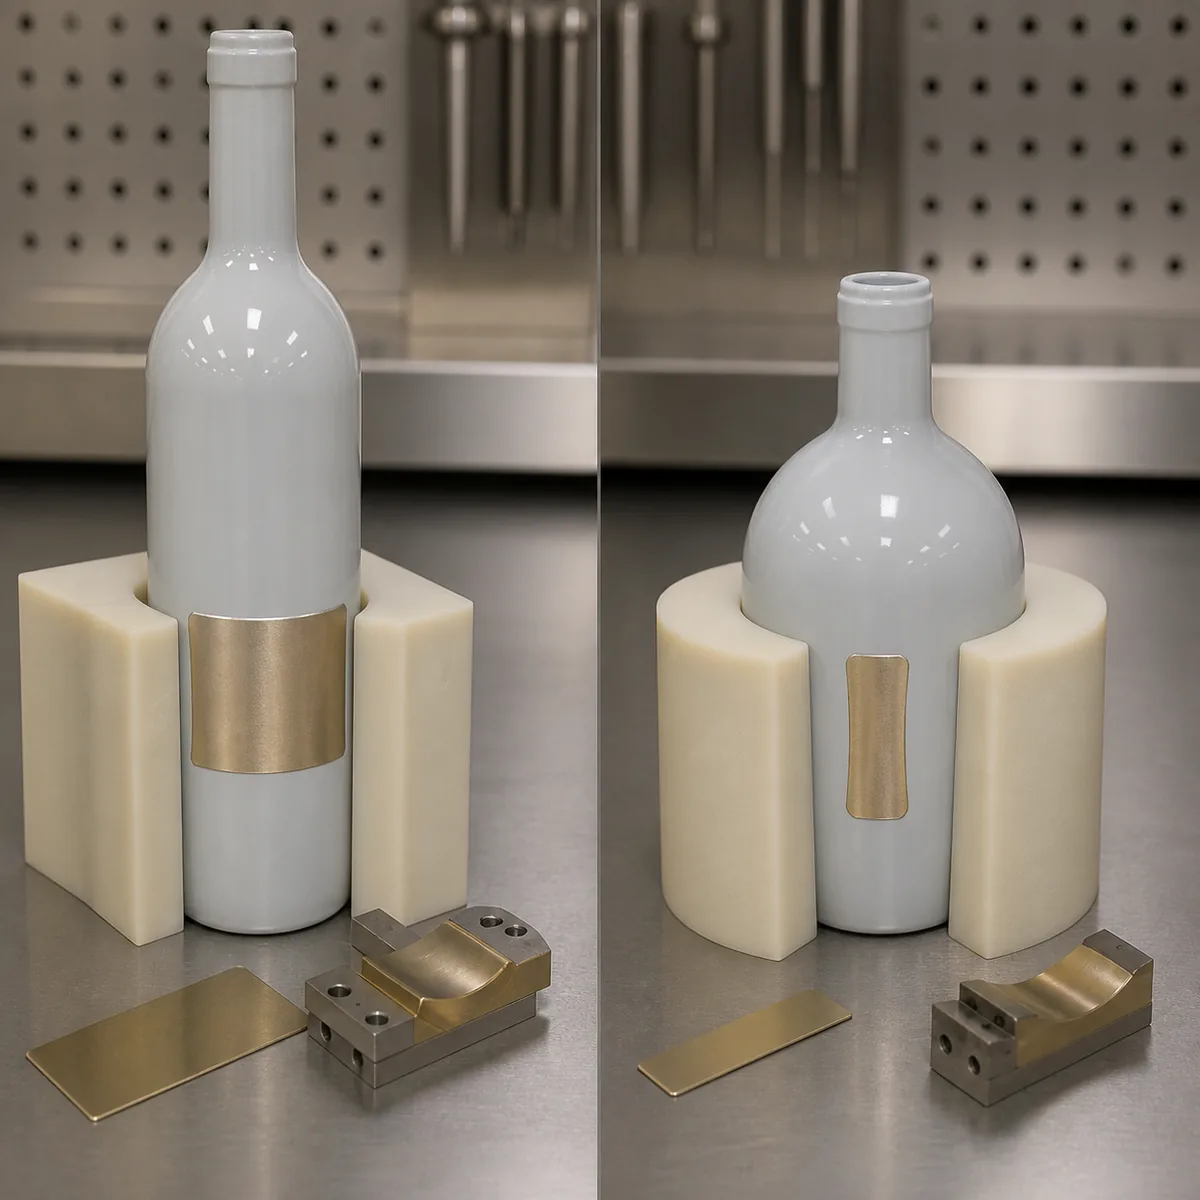
Uchwyt butelki musi podtrzymywać wybrany kształt szkła bez uszkadzania powłoki i bez pozwalania na ruch butelki podczas tłoczenia. Należy również uwzględnić zmienność wymiarową butelki, rozkład powłoki i zamierzone położenie grafiki.
W przypadku wzorów sięgających w stronę ramienia lub innego zakrzywionego przejścia należy uzyskać potwierdzoną przez dostawcę strefę zdobienia przed zatwierdzeniem grafiki. Zmniejszenie obszaru metalicznego lub dostosowanie jego położenia może być bardziej praktyczne niż próba kompensowania nieodpowiedniej geometrii dodatkowym naciskiem.
Projekt grafiki wpływa na niezawodność produkcji
Cienkie linie, bardzo małe litery, wąskie odstępy, pojedyncze kropki i duże jednolite obszary metaliczne stawiają różne wymagania procesowi tłoczenia. Grafika, która wygląda wyraźnie na wizualizacji cyfrowej, może przenosić się nierównomiernie na zakrzywioną, powleczoną butelkę szklaną.
Należy przejrzeć grafikę wektorową w jej rzeczywistym rozmiarze produkcyjnym i potwierdzić dostępną strefę zdobienia z dostawcą.
W przypadku logo łączącego drobne litery i duże metaliczne tło dostawca zdobienia może zalecić uproszczenie grafiki, zwiększenie odstępów, dostosowanie położenia tłoczenia lub rozdzielenie elementów na różne procesy zdobienia.
Tłoczenie na gorąco jest często przydatne w przypadku logotypów, obramowań, nazw produktów i kontrolowanych akcentów metalicznych. Tam, gdzie mały obowiązkowy tekst lub drobny detal nie może być odtworzony niezawodnie, należy zamiast tego rozważyć odpowiednią metodę druku lub etykietowania.
Przegląd metod zdobienia kosmetycznych butelek szklanych pomaga nabywcom porównać powlekanie, druk, frostowanie i tłoczenie. Gdy sitodruk jest łączony z folią, przewodnik po sitodruku zawiera dodatkowe uwagi dotyczące grafiki i produkcji.
Kolejność zdobienia musi być ustalona
Typowy projekt zdobienia szkła powłoką może obejmować przygotowanie szkła, nakładanie powłoki, utwardzanie, hot stamping, dodatkowe zdobienie w razie potrzeby, kontrolę i końcowe pakowanie.
Rzeczywista kolejność musi być ustalona dla wybranych materiałów i procesu produkcyjnego. Zmiana kolejności powlekania, drukowania, tłoczenia lub obróbki ochronnej może wpłynąć na przyczepność, pasowanie, połysk i wygląd metaliczny.
Na przykład powłoka zatwierdzona do tłoczenia po jednej sekwencji utwardzania i przechowywania nie powinna być automatycznie uznawana za zatwierdzoną po innym procesie utwardzania lub dodatkowej obróbce powierzchni.
Zatwierdzony zapis produkcyjny powinien określać powłokę, sposób utwardzania, folię, matrycę, wersję grafiki, urządzenia, oprzyrządowanie i kolejność zdobienia. Gdy te elementy ulegną zmianie, należy zweryfikować powiązane styki przed kontynuowaniem produkcji.
Zbuduj drabinkę próbek przed produkcją masową
W przypadku szklanej butelki z powłoką wymagającej zdobienia metalicznego zatwierdzenie próbki powinno przebiegać od podstawowej zgodności materiałowej do wydajności reprezentatywnej dla produkcji.
| Etap | Cel | Wymaganie zatwierdzenia przez nabywcę |
|---|---|---|
| Przesiew materiałów | Ocena wybranej kombinacji powłoki i folii. | Potwierdzenie, że akceptowalny transfer jest technicznie wykonalny. |
| Próba geometrii | Sprawdzenie pozycji tłoczenia, kontaktu matrycy, podparcia oprzyrządowania i odwzorowania grafiki. | Zatwierdzenie praktycznego obszaru zdobienia i grafiki. |
| Próbka wyglądu | Ocena koloru powłoki, tonu metalicznego, połysku, ostrości krawędzi i umiejscowienia. | Zatwierdzenie zmontowanego wyglądu fizycznego. |
| Ocena funkcjonalna | Ocena przyczepności, odporności na ścieranie, obchodzenia się, pakowania i narażenia na odpowiednią formułę. | Potwierdzenie wydajności zgodnie z uzgodnionymi kryteriami akceptacji projektu. |
| Próba reprezentatywna dla produkcji | Sprawdzenie wybranych materiałów, urządzeń, sekwencji procesu i metody kontroli w docelowych warunkach produkcyjnych. | Zatwierdzenie konfiguracji przed produkcją masową. |
Wizualnie udana próbka rozwojowa pokazuje, że proponowany projekt może być wykonalny. Nie ustala spójności produkcyjnej ani trwałości w każdych warunkach obchodzenia się i dystrybucji.

Co testować na zdobionym opakowaniu
Plan testów powinien uwzględniać rzeczywiste ryzyka awarii wybranego zdobienia. Odpowiednie kontrole mogą obejmować pokrycie wizualne, pasowanie, jakość krawędzi, przyczepność powłoki, utrzymanie folii, odporność na ścieranie, obchodzenie się i kontakt z gotowymi komponentami opakowania.
Gdy zapach, alkohol, olej lub formuła do pielęgnacji skóry mogą mieć kontakt ze zdobieniem podczas napełniania lub normalnego użytkowania, należy ocenić powłokę i folię poddane działaniu w reprezentatywnych warunkach narażenia.
Test przyczepności wymaga również odpowiedniej metody. ISO 2409:2020 próba siatki nacięć zapewnia metodę oceny odporności odpowiednich powłok malarskich i lakierniczych na oddzielanie od podłoży lub warstw poprzedzających. Norma nie mierzy bezwzględnej wytrzymałości wiązania i nie jest odpowiednia dla każdej grubości lub tekstury powłoki. Jej przydatność do wybranego systemu zdobienia szkła powinna zostać potwierdzona przez odpowiedni zespół testujący.
Wyniku przyczepności powłoki nie należy automatycznie interpretować jako dowodu przyczepności folii. Gotowa zdobiona butelka może wymagać dodatkowych kontroli dotyczących samej warstwy metalicznej i docelowych warunków obchodzenia się.
Ocena próbki fizycznej
- Potwierdź dokładną szklaną butelkę, powłokę, proces utwardzania, folię, matrycę, grafikę i pozycję zdobienia.
- Zweryfikuj przyczepność powłoki do szkła przed oceną kompletnego wytłoczonego zdobienia.
- Ustal odpowiednie warunki tłoczenia poprzez kontrolowane próby.
- Zatwierdź kolor, wygląd metaliczny, pokrycie, ostrość krawędzi i pasowanie na próbkach fizycznych.
- Oceń odpowiednie ryzyka przyczepności, ścierania, obchodzenia się, pakowania i kontaktu z formułą.
- Oceń gotową zdobioną butelkę z rzeczywistą zakrętką, kołnierzem, kartonem i wkładkami ochronnymi, jeśli mają zastosowanie.
- Zachowaj zatwierdzoną próbkę i zapisz uzgodnioną konfigurację produkcyjną przed produkcją masową.
Diagnozuj typowe awarie według styku
Gdy wytłoczona butelka nie przejdzie kontroli, pierwszym krokiem jest zidentyfikowanie wady i ustalenie, która część systemu zdobienia jest odpowiedzialna.
- Niekompletny transfer folii: Sprawdź kontakt matrycy, zachowanie uwalniania folii, zgodność powłoki, zanieczyszczenie powierzchni i warunki tłoczenia.
- Nieregularne lub przerwane krawędzie: Sprawdź szczegóły grafiki, stan matrycy, rozkład nacisku, krzywiznę butelki i stabilność oprzyrządowania.
- Folia oddziela się, a powłoka pozostaje nienaruszona: Zbadaj styk folii z powłoką, wybraną folię i proces tłoczenia.
- Folia i powłoka oddzielają się razem: Zbadaj przygotowanie szkła, utwardzanie powłoki i przyczepność powłoki do szkła.
- Zmiana połysku lub koloru powłoki wokół obszaru tłoczenia: Należy przeanalizować wrażliwość powłoki oraz zastosowaną temperaturę, nacisk i warunki kontaktu.
- Wygląd różni się między partiami produkcyjnymi: Należy porównać partie powłoki i folii, warunki utwardzania, czas oczekiwania, urządzenia, wyrównanie oprzyrządowania i sposób postępowania z produktem.
Są to możliwe przyczyny diagnostyczne, a nie dowód konkretnej awarii u klienta. Działania korygujące należy podjąć po kontroli próbek, których dotyczy problem, oraz dokumentacji produkcyjnej.
Marki analizujące szklane opakowania kosmetyczne i do pielęgnacji skóry mogą ocenić dobór butelki i wymagania dotyczące zdobienia łącznie. FOLOVER PACK opcje dekoracji i wykończenia dają możliwość omówienia odpowiednich kombinacji powłoki, druku i tłoczenia.
Szerszy wybór opakowań opisano w przewodnika po opakowaniach do pielęgnacji skóry. Dodatkowe omówienia techniczne są dostępne w sekcji Pytania i odpowiedzi o opakowaniach oraz Personalizacja i produkcja.
Jeżeli rynek docelowy wymaga dokumentów potwierdzających dla opakowania, dostępne dowody należy zweryfikować względem dokładnej konfiguracji butelki, powłoki, folii i produktu gotowego. Artykuł na temat zgodności zdobionych szklanych opakowań kosmetycznych wyjaśnia znaczenie dopasowania dokumentacji do wybranych materiałów i zdobienia.
Wnioski dla kupującego
Przełożenie zatwierdzonej próbki na parametry kontroli produkcji
Podpisana próbka zdobienia ustala zatwierdzony wygląd, ale nie zastępuje kontrolowanej specyfikacji produkcyjnej.
Dokumentacja produkcyjna powinna określać model butelki, obszar zdobienia, odniesienia do powłoki i folii, kolejność utwardzania i tłoczenia, wersję grafiki, oprzyrządowanie, uchwyt, metodę kontroli oraz wymagania dotyczące pakowania.
Działy zakupów i jakości powinny stosować tę samą zatwierdzoną konfigurację. Zmiana receptury powłoki, systemu kleju folii, geometrii butelki lub procesu zdobienia może wymagać ponownej oceny, nawet gdy wygląd gotowego produktu wydaje się niezmieniony.
Pakowanie i transport mogą uszkodzić prawidłowe tłoczenie
Metalowe logo może opuścić urządzenie do tłoczenia w dobrym stanie, ale ulec zarysowaniu lub uszkodzeniu podczas montażu nakrętki, wkładania do kartonu, pakowania lub dystrybucji.
Należy sprawdzić, czy obszar tłoczenia styka się z kołnierzem, nakrętką, wkładką ochronną, sąsiednią butelką lub innym elementem opakowania. Gotową butelkę należy ocenić w odpowiednich warunkach manipulacji i transportu, z użyciem docelowego opakowania ochronnego.
Jeżeli stosuje się folie lub osłony ochronne, należy potwierdzić, że ich nakładanie i zdejmowanie nie uszkadza powłoki ani folii.
Kontrola zamienników i zgłoszeń zmian
Opisy takie jak “równoważna złota folia” lub “ta sama matowa powłoka” nie stanowią wystarczającej podstawy do automatycznego zastąpienia materiału.
Zmiany w chemii powłoki, budowie folii, warunkach utwardzania, źródle butelki, urządzeniach lub opakowaniu mogą wpłynąć na zatwierdzony wynik. Należy rejestrować wybrane materiały i wymagać przeglądu, gdy proponowany zamiennik zmienia istotny element systemu zdobienia.
Co kupujący powinni uwzględnić w zapytaniu ofertowym
Przy zapytaniu o wycenę tłoczenia na szkle powlekanym natryskowo należy podać dokładny model butelki lub próbkę fizyczną, docelowy kolor i wykończenie powłoki, odniesienie do folii lub wymaganie wizualne, grafikę wektorową, pozycję zdobienia, planowaną wielkość zamówienia oraz rynek docelowy.
Należy wskazać istotne ryzyka kontaktu dotyczące receptury, nakrętki, kołnierza, wkładek i kartonu. Należy potwierdzić, która strona dostarczy butelkę z powłoką, wykona tłoczenie, zorganizuje badania, zatwierdzi próbkę gotowego produktu i skontroluje produkcję masową.
Ostateczna rekomendacja: Tłoczenie na szkle powlekanym natryskowo jest praktyczną opcją zdobienia, gdy dokładna powłoka, folia, geometria butelki, grafika i proces produkcyjny zostały wykazane jako współdziałające prawidłowo.
Należy zatwierdzić kompletny fizyczny system zdobienia, zamiast opierać się na ogólnym stwierdzeniu, że dana powłoka lub folia jest odpowiednia. Jeżeli wybrana kombinacja nie może spełnić wymaganego wyglądu lub trwałości, należy ocenić inną folię, powłokę, pozycję grafiki lub metodę zdobienia przed przejściem do produkcji masowej.
FOLOVER PACK wspiera dobór szklanych butelek kosmetycznych, powlekanie natryskowe, tłoczenie, koordynację komponentów oraz opracowywanie próbek zdobienia. Przekaż wybraną butelkę, wymagania dotyczące powłoki, pożądane wykończenie metaliczne, grafikę i wymagania zamówienia, aby omówić odpowiednią konfigurację zdobienia.
Często zadawane pytania
Czy foliowanie można wykonać na matowym lakierze?
Często tak, ale powłoki matowe różnią się teksturą, dodatkami, utwardzaniem i zachowaniem powierzchni. Należy przetestować dokładny system matowy z wybraną folią i projektem graficznym.
Czy hot stamping może się odklejać?
Może się nie udać, jeśli wiązanie folii z powłoką, wiązanie powłoki ze szkłem, utwardzanie, proces lub obsługa są nieodpowiednie. Przed zmianą ustawień zdiagnozuj, które połączenie uległo rozdzieleniu.
Czy zakrzywione szkło wpływa na hot stamping?
Tak. Duża lub złożona krzywizna może ograniczać równomierny kontakt stempla i zmniejszać dostępną powierzchnię wzoru. Uchwyt, projekt graficzny, zmienność butelek i strefa kontaktu muszą być oceniane łącznie.
Czy należy zatwierdzić fizyczną próbkę?
Tak. Zatwierdź wygląd i odpowiednie właściwości użytkowe na próbkach reprezentatywnych dla produkcji, a następnie zachowaj zatwierdzoną próbkę i kontrolowaną specyfikację.