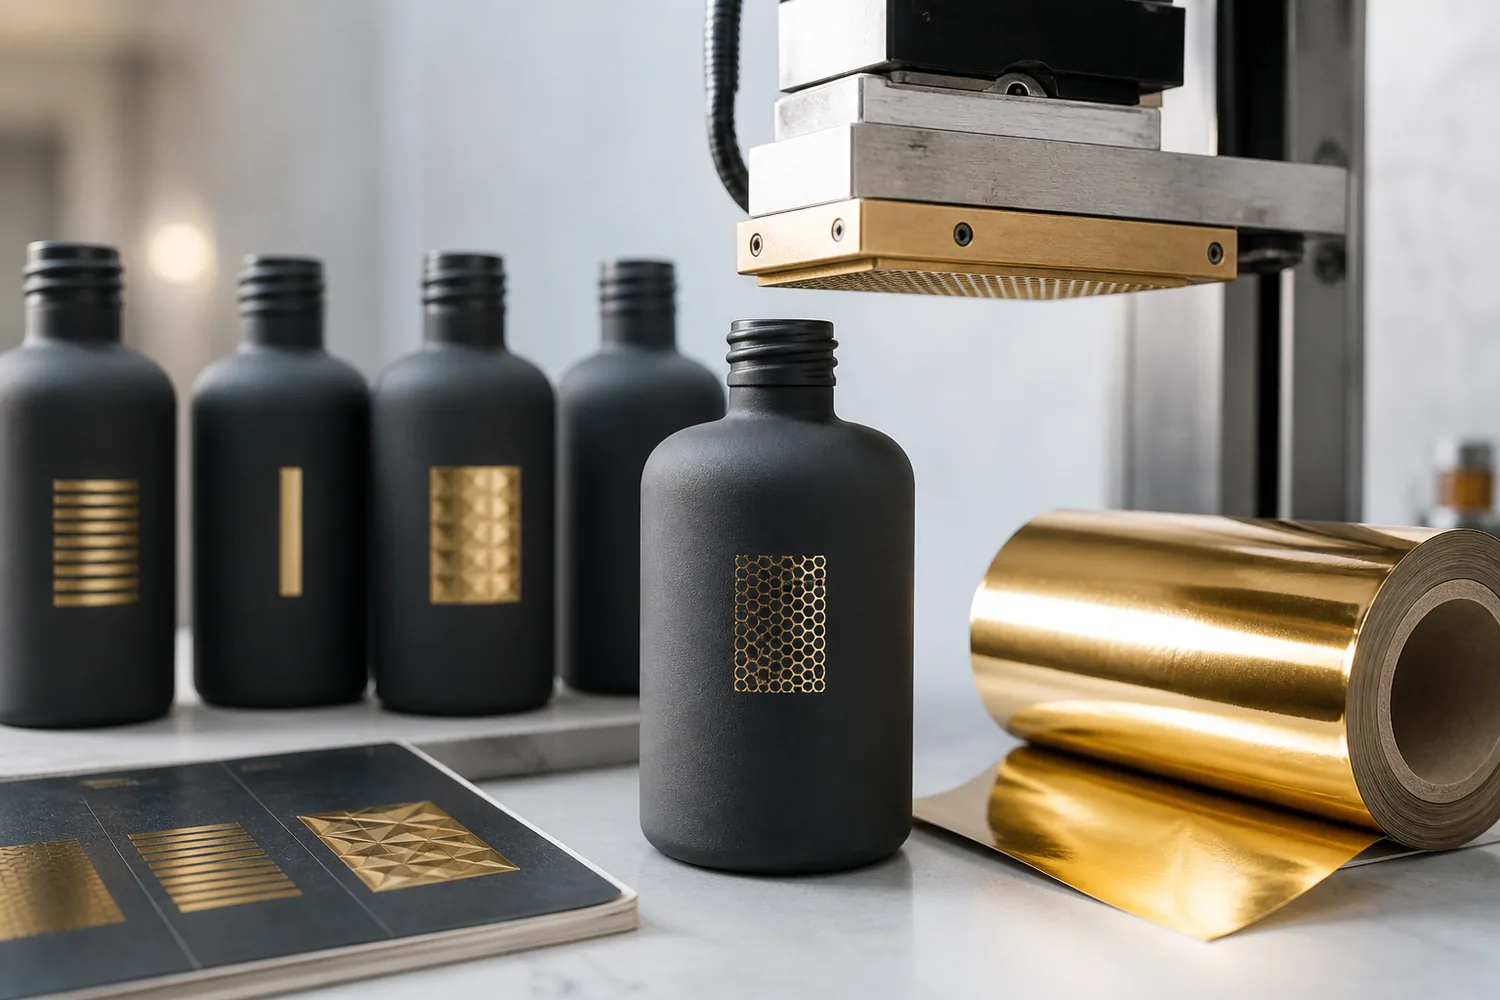
Oui. Le marquage à chaud peut être appliqué sur du verre cosmétique revêtu par pulvérisation, à condition que le revêtement durci, le film de marquage, la géométrie du flacon et le process de production soient compatibles. Le film doit adhérer solidement au revêtement, tandis que le revêtement lui-même doit rester attaché au verre. Un transfert réussi sur un flacon revêtu ne garantit pas le même résultat avec un autre revêtement, film ou forme de flacon.
Pour les acheteurs d'emballages cosmétiques, la décision pratique consiste à déterminer si le revêtement et le film sélectionnés peuvent produire l'aspect requis et résister au remplissage, à la manutention, au transport et à l'usage prévus. La validation sur échantillon physique doit couvrir l'ensemble du système de décoration avant la production en série.
Le marquage à chaud sur revêtement est une liaison couche à couche
Le marquage à chaud sur verre revêtu par pulvérisation crée deux interfaces de liaison importantes : verre sur revêtement et revêtement sur film. Les deux doivent être performantes pour que la décoration finie reste intacte.
Un film peut sembler solidement attaché alors que le revêtement sous-jacent se sépare du verre pendant la manutention ou les tests d'adhérence. Inversement, le revêtement peut rester intact tandis que la couche métallique se transfère incomplètement ou perd ses bords.
Cette distinction est importante lors du diagnostic des défauts. Le simple fait d'augmenter la température ou la pression de marquage peut ne pas résoudre un problème d'adhérence revêtement-verre et pourrait endommager un revêtement par ailleurs acceptable.
Aperçu du fabricant : FOLOVER PACK recommande de valider l'ensemble du système de décoration plutôt que d'évaluer le revêtement et le film indépendamment. Le flacon en verre sélectionné, le revêtement, le process de durcissement, le film, le visuel, l'équipement de marquage et les conditions de manutention doivent être traités comme une seule configuration de production.
Lorsqu'un logo métallique échoue, identifiez si le film s'est séparé du revêtement ou si le revêtement s'est séparé du verre avant de changer de matière ou de réglages de process.
Le guide plus complet sur le marquage à chaud sur emballage cosmétique explique les applications de décoration métallique disponibles. Cet article se concentre sur les exigences de compatibilité supplémentaires introduites par une surface déjà revêtue par pulvérisation.
La chimie du revêtement et le durcissement créent la surface réceptrice
Les revêtements par pulvérisation diffèrent par leur composition de résine, leurs pigments, leurs additifs, leur texture de surface, leurs exigences de durcissement et leur résistance à la chaleur et à la pression. Deux revêtements aux couleurs ou aux aspects mats presque identiques peuvent réagir différemment au même film de marquage.
Par exemple, un revêtement formulé pour offrir un fini soft-touch peut présenter des caractéristiques de surface différentes de celles d'un revêtement lisse conventionnel. Un revêtement contenant des additifs glissants ou des particules à effet métallique peut également nécessiter un film ou un process de marquage différent.
Il ne suffit donc pas de spécifier uniquement “ revêtement noir mat ” ou “ revêtement UV ” lors de la demande de marquage à chaud. Le fournisseur de décoration doit évaluer le système de revêtement réellement sélectionné pour le flacon.
Le durcissement est tout aussi important. Un revêtement insuffisamment durci peut se ramollir, se marquer, se détacher du verre ou réagir de manière imprévisible lorsque la chaleur et la pression sont appliquées. Le délai entre le revêtement et le marquage, les conditions de stockage et la manipulation de la surface peuvent également affecter le résultat.
Plus de chaleur n'est pas automatiquement la solution à un mauvais transfert de film. Une énergie excessive peut modifier le brillant du revêtement, ramollir la surface, provoquer une décoloration ou laisser des impressions indésirables. Une énergie insuffisante peut entraîner un transfert incomplet.
Les réglages de process appropriés doivent être établis par des essais utilisant le revêtement, le film, l'équipement et la géométrie du flacon sélectionnés. Aucune température, pression ou durée de contact universelle de marquage ne peut être attribuée à tous les flacons en verre revêtus par pulvérisation.
La propreté et l'énergie de surface affectent le transfert
La poussière, les empreintes digitales, l'huile, l'humidité et les résidus de manipulation peuvent interférer avec le contact entre le film et la surface revêtue. Les flacons doivent être stockés et manipulés de manière à protéger la zone de marquage prévue.
L'énergie de surface peut influencer la façon dont l'adhésif du film interagit avec le revêtement, mais l'énergie de surface seule n'établit pas une adhérence réussie. La chimie du revêtement, le durcissement, la texture, la sélection du film et le process de marquage doivent également être pris en compte.
Si un nettoyage ou un prétraitement de surface est proposé, confirmez qu'il n'endommage pas le revêtement ni ne modifie sa couleur et son brillant validés. Tout prétraitement doit être inclus dans la validation sur échantillon physique et dans la spécification de production.
La sélection du film doit correspondre à la surface revêtue
Les films de marquage à chaud diffèrent par leurs couches de décollement, leurs couches métalliques ou pigmentaires, leurs systèmes adhésifs et leurs exigences d'application. Un film qui se transfère avec succès sur du carton, du plastique ou une autre surface revêtue peut ne pas produire le même résultat sur du verre revêtu par pulvérisation.
Même deux films dorés d'aspect visuel similaire peuvent utiliser des constructions différentes et nécessiter des conditions de traitement différentes.
Spécifiez le film sélectionné par sa référence produit réelle plutôt qu'en utilisant une description générale telle que “ film doré ”. Le fournisseur de décoration doit confirmer son adéquation au revêtement et aux conditions de marquage requises.
Pour un flacon cosmétique avec un logo métallique, l'accord du film avec le capuchon ou la bague nécessite également une validation physique. Les différences de ton métallique, de brillant, de texture et d'angle de vue peuvent être perceptibles lorsque les composants sont assemblés.
Note technique : Les systèmes de revêtement tels que les revêtements durcis aux UV et les revêtements thermodurcis conventionnels ne peuvent pas être classés comme universellement adaptés ou inadaptés au marquage à chaud sur la seule base de leur méthode de durcissement. La compatibilité dépend de la surface durcie spécifique, du film sélectionné et du process de production.
La géométrie du flacon limite le contact uniforme
Le marquage à chaud nécessite un contact contrôlé entre la matrice, le film et la surface décorée du flacon. Une zone de décoration relativement droite et cylindrique offre généralement une zone de contact plus prévisible qu'une épaule fortement courbée, une surface en creux ou une zone à diamètre changeant rapidement.
Sur un flacon fortement courbé, un grand logo métallique ou un long motif horizontal peut recevoir un contact inégal. Cela peut entraîner un transfert incomplet, des bords irréguliers ou un aspect incohérent.
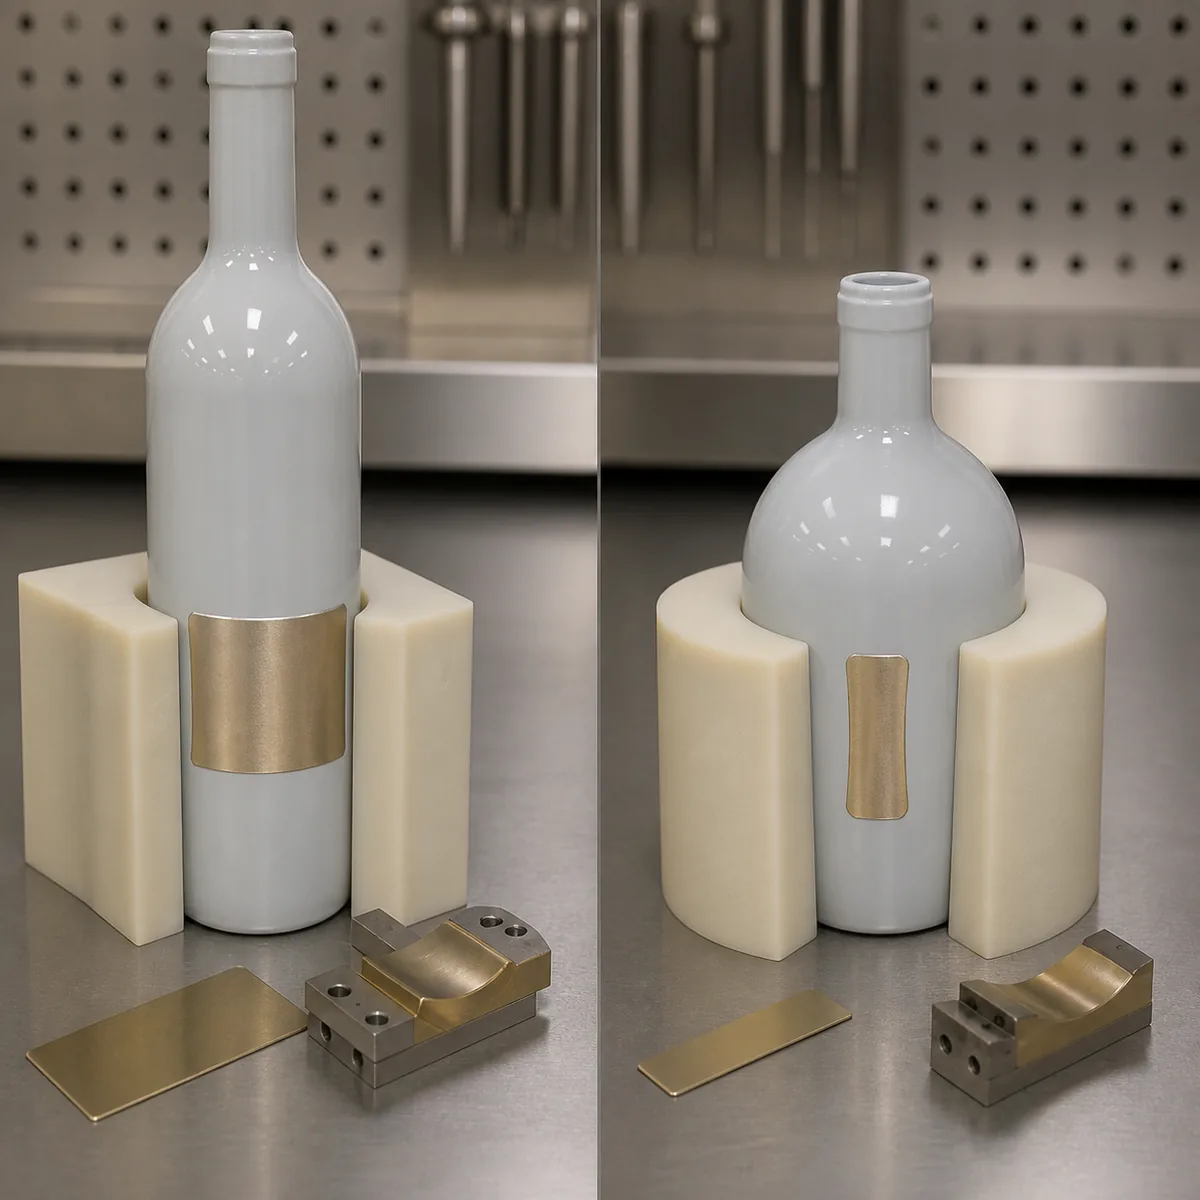
Le support du flacon doit maintenir la forme de verre sélectionnée sans endommager le revêtement ni permettre au flacon de bouger pendant le marquage. La variation dimensionnelle des flacons, la répartition du revêtement et la position prévue du visuel doivent également être prises en compte.
Pour les motifs s'étendant vers l'épaule ou une autre transition courbée, obtenez une zone de décoration confirmée par le fournisseur avant de valider le visuel. Réduire la surface métallique ou ajuster sa position peut être plus pratique que de tenter de compenser une géométrie inadaptée par une pression supplémentaire.
La conception du visuel affecte la fiabilité de la production
Les traits fins, les très petites lettres, les espaces étroits, les points isolés et les grandes surfaces métalliques pleines imposent des exigences différentes au process de marquage. Un visuel qui paraît net sur une maquette numérique peut se transférer de manière inégale sur un flacon en verre revêtu et courbé.
Examinez le visuel vectoriel à sa taille de production réelle et confirmez la zone de décoration disponible avec le fournisseur.
Pour un logo combinant des lettres fines et un grand fond métallique, le fournisseur de décoration peut recommander de simplifier le visuel, d'augmenter l'espacement, d'ajuster la position de marquage ou de séparer les éléments en différents procédés de décoration.
Le marquage à chaud est souvent utile pour les logos, les bordures, les noms de produits et les accents métalliques maîtrisés. Lorsque de petits textes obligatoires ou des détails fins ne peuvent pas être reproduits de manière fiable, une méthode d'impression ou d'étiquetage appropriée doit être évaluée à la place.
L'aperçu des méthodes de décoration des flacons en verre cosmétique aide les acheteurs à comparer le revêtement, l'impression, le givrage et le marquage. Lorsque la sérigraphie est combinée avec un film, le guide de sérigraphie fournit des considérations supplémentaires sur le visuel et la production.
La séquence de décoration doit être figée
Un projet typique de décoration de verre enduit peut impliquer la préparation du verre, l'application du revêtement, le durcissement, le marquage à chaud, une décoration supplémentaire si nécessaire, l'inspection et l'emballage final.
La séquence réelle doit être établie pour les matériaux et le procédé de fabrication sélectionnés. Modifier l'ordre du revêtement, de l'impression, du marquage ou du traitement protecteur peut affecter l'adhérence, le repérage, la brillance et l'aspect métallique.
Par exemple, un revêtement approuvé pour le marquage après une séquence de durcissement et de stockage donnée ne doit pas être automatiquement considéré comme approuvé après un procédé de durcissement différent ou un traitement de surface supplémentaire.
Le dossier de production approuvé doit identifier le revêtement, la voie de durcissement, le film, la matrice, la révision du visuel, l'équipement, le montage et la séquence de décoration. Lorsque ces éléments changent, les interfaces concernées doivent être examinées avant que la production ne se poursuive.
Construire une échelle d'échantillons avant la production de masse
Pour un flacon en verre enduit nécessitant une décoration métallique, l'approbation de l'échantillon doit progresser de la compatibilité de base des matériaux vers une performance représentative de la production.
| Étape | Finalité | Exigence d'approbation de l'acheteur |
|---|---|---|
| Sélection des matériaux | Évaluer la combinaison de revêtement et de film sélectionnée. | Confirmer qu'un transfert acceptable est techniquement réalisable. |
| Essai de géométrie | Vérifier la position du marquage, le contact de la matrice, le support du montage et la reproduction du visuel. | Approuver la zone de décoration pratique et le visuel. |
| Échantillon d'aspect | Examiner la couleur du revêtement, le ton métallique, la brillance, la netteté des bords et le placement. | Approuver l'aspect physique assemblé. |
| Évaluation fonctionnelle | Évaluer l'adhérence, l'abrasion, la manipulation, l'emballage et l'exposition pertinente à la formule. | Confirmer la performance par rapport aux critères d'acceptation convenus du projet. |
| Essai représentatif de la production | Vérifier les matériaux, l'équipement, la séquence de procédé et la méthode d'inspection sélectionnés dans les conditions de production prévues. | Approuver la configuration avant la production en série. |
Un échantillon de développement visuellement réussi démontre que le design proposé peut être réalisable. Il n'établit pas la constance de production ni la durabilité dans toutes les conditions de manipulation et de distribution.

Ce qu'il faut tester sur l'emballage décoré
Le plan de test doit traiter les risques de défaillance réels de la décoration sélectionnée. Les contrôles pertinents peuvent inclure la couverture visuelle, le repérage, la qualité des bords, l'adhérence du revêtement, la rétention du film, la résistance à l'abrasion, la manipulation et le contact avec les composants de l'emballage fini.
Lorsqu'un parfum, de l'alcool, une huile ou une formule de soin de la peau peut entrer en contact avec la décoration pendant le remplissage ou l'utilisation normale, le revêtement et le film concernés doivent être évalués dans des conditions d'exposition représentatives.
Les tests d'adhérence nécessitent également une méthode appropriée. La ISO 2409:2020 essai de quadrillage fournit une méthode pour évaluer la résistance des peintures et vernis appropriés à la séparation de leurs substrats ou couches précédentes. La norme ne mesure pas la force de liaison absolue et ne convient pas à toutes les épaisseurs ou textures de revêtement. Son applicabilité au système de décoration du verre sélectionné doit être confirmée avec l'équipe de test responsable.
Un résultat d'adhérence du revêtement ne doit pas être automatiquement interprété comme une preuve de l'adhérence du film. Le flacon décoré final peut nécessiter des contrôles supplémentaires portant sur la couche métallique elle-même et ses conditions de manipulation prévues.
Évaluation de l'échantillon physique
- Confirmer le flacon en verre exact, le revêtement, le procédé de durcissement, le film, la matrice, le visuel et la position de la décoration.
- Vérifier l'adhérence du revêtement au verre avant d'évaluer la décoration marquée complète.
- Établir des conditions de marquage appropriées par des essais contrôlés.
- Approuver la couleur, l'aspect métallique, la couverture, la netteté des bords et le repérage sur des échantillons physiques.
- Évaluer les risques pertinents d'adhérence, d'abrasion, de manipulation, d'emballage et de contact avec la formule.
- Évaluer le flacon décoré final avec le bouchon, la bague, l'étui et les inserts de protection réels, le cas échéant.
- Conserver l'échantillon approuvé et enregistrer la configuration de production convenue avant la production en série.
Diagnostiquer les défaillances courantes par interface
Lorsqu'un flacon marqué échoue à l'inspection, la première étape consiste à identifier le défaut et à déterminer quelle partie du système de décoration en est responsable.
- Transfert de film incomplet : Vérifier le contact de la matrice, le comportement de libération du film, la compatibilité du revêtement, la contamination de surface et les conditions de marquage.
- Bords irréguliers ou interrompus : Examiner le détail du visuel, l'état de la matrice, la répartition de la pression, la courbure du flacon et la stabilité du montage.
- Le film se sépare alors que le revêtement reste intact : Étudier l'interface film-revêtement, le film sélectionné et le procédé de marquage.
- Le film et le revêtement se séparent ensemble : Étudier la préparation du verre, le durcissement du revêtement et l'adhérence du revêtement au verre.
- La brillance ou la couleur du revêtement change autour de la zone marquée : Examiner la sensibilité du revêtement et les conditions de chaleur, de pression et de contact appliquées.
- L'apparence varie d'un lot de production à l'autre : Comparez les lots de revêtement et de film, les conditions de durcissement, le temps d'attente, l'équipement, l'alignement des montages et la manutention.
Il s'agit de pistes de diagnostic, et non de la preuve d'une défaillance particulière chez un client. L'action corrective doit faire suite à l'inspection des échantillons concernés et des enregistrements de production.
Les marques qui examinent emballages en verre cosmétique et de soin de la peau peuvent évaluer ensemble le choix du flacon et les exigences de décoration. Les FOLOVER PACK de options de décoration et de finition offrent une voie pour discuter des combinaisons appropriées de revêtement, d'impression et de marquage à chaud.
Pour un choix de packaging plus large, consultez le guide des emballages de soin de la peau. D'autres discussions techniques sont disponibles sous Questions-réponses sur l'emballage et Personnalisation et fabrication.
Lorsque le marché de destination exige des documents d'accompagnement du packaging, les éléments disponibles doivent être vérifiés par rapport à la configuration exacte du flacon, du revêtement, du film et du produit fini. L'article sur la conformité des emballages cosmétiques en verre décorés explique l'importance d'adapter la documentation aux matériaux et à la décoration retenus.
Conclusion pour l'acheteur
Traduire l'échantillon approuvé en contrôles de production
Un échantillon de décoration signé établit l'apparence approuvée, mais il ne remplace pas une spécification de production contrôlée.
L'enregistrement de production doit identifier le modèle de flacon, la zone de décoration, les références de revêtement et de film, la séquence de durcissement et de marquage à chaud, la révision du fichier graphique, l'outillage, le montage, la méthode d'inspection et les exigences d'emballage.
Les équipes achats et qualité doivent utiliser la même configuration approuvée. Une modification de la formulation du revêtement, du système adhésif du film, de la géométrie du flacon ou du procédé de décoration peut nécessiter une nouvelle évaluation, même si l'apparence finale semble inchangée.
L'emballage et le transport peuvent endommager un marquage réussi
Un logo métallisé peut quitter l'équipement de marquage à chaud en bon état, puis être rayé ou endommagé lors du montage du bouchon, de l'insertion en carton, de l'emballage ou de la distribution.
Vérifiez si la zone marquée entre en contact avec une bague, un bouchon, un insert de protection, un flacon voisin ou un autre composant du packaging. Le flacon fini doit être évalué dans les conditions de manutention et de transport pertinentes, avec son emballage de protection prévu.
Si des films ou suremballages de protection sont utilisés, confirmez que leur pose et leur retrait n'endommagent ni le revêtement ni le film métallisé.
Maîtriser les substitutions et les avis de modification
Des descriptions telles que “ film doré équivalent ” ou “ même revêtement mat ” ne suffisent pas à justifier une substitution automatique de matériau.
Des changements de chimie du revêtement, de construction du film, de conditions de durcissement, de source du flacon, d'équipement ou d'emballage peuvent affecter le résultat approuvé. Consignez les matériaux retenus et exigez une revue lorsqu'un remplacement proposé modifie une partie pertinente du système de décoration.
Ce que les acheteurs doivent inclure dans une demande de prix
Lors d'une demande de prix pour un marquage à chaud sur verre revêtu par pulvérisation, fournissez le modèle exact du flacon ou un échantillon physique, la couleur et le fini de revêtement visés, la référence de film ou l'exigence visuelle, le fichier graphique vectoriel, la position de la décoration, la quantité de commande prévue et le marché de destination.
Identifiez les risques de contact pertinents impliquant la formule, le bouchon, la bague, les inserts et le carton. Confirmez quelle partie fournira le flacon revêtu, réalisera le marquage à chaud, organisera les essais, approuvera l'échantillon fini et inspectera la production en série.
Recommandation finale : Le marquage à chaud sur verre revêtu par pulvérisation est une option de décoration pratique lorsque le revêtement, le film, la géométrie du flacon, le fichier graphique et le procédé de fabrication exacts ont démontré qu'ils fonctionnent ensemble.
Approuvez le système de décoration physique complet plutôt que de vous fier à une affirmation générale selon laquelle un revêtement ou un film particulier convient. Si la combinaison retenue ne peut pas atteindre l'apparence ou la durabilité requises, évaluez un autre film, revêtement, position de fichier graphique ou procédé de décoration avant de passer à la production en série.
FOLOVER PACK accompagne le choix des flacons en verre cosmétique, le revêtement par pulvérisation, le marquage à chaud, la coordination des composants et le développement d'échantillons de décoration. Partagez votre flacon retenu, vos exigences de revêtement, le fini métallisé souhaité, votre fichier graphique et vos exigences de commande pour discuter d'une configuration de décoration adaptée.
Discutez de votre projet de marquage à chaud et de revêtement par pulvérisation
Questions fréquentes
Le marquage à chaud peut-il s'appliquer sur un revêtement mat ?
Souvent oui, mais les revêtements mats diffèrent par leur texture, leurs additifs, leur durcissement et leur comportement de surface. Testez le système mat exact avec le film et le visuel sélectionnés.
Le marquage à chaud peut-il se décoller ?
Cela peut échouer si la liaison feuille-revêtement, la liaison revêtement-verre, le durcissement, le procédé ou la manipulation ne conviennent pas. Diagnostiquez quelle interface s'est séparée avant de modifier les réglages.
Le verre incurvé affecte-t-il le marquage à chaud ?
Oui. Une courbure forte ou composée peut réduire le contact uniforme de la matrice et limiter la surface du motif. Le montage, le visuel, la variation des flacons et la zone de contact doivent être évalués ensemble.
Un échantillon physique doit-il être approuvé ?
Oui. Validez l'aspect et les performances fonctionnelles pertinentes sur des échantillons représentatifs de la production, puis conservez l'échantillon approuvé et la spécification contrôlée.