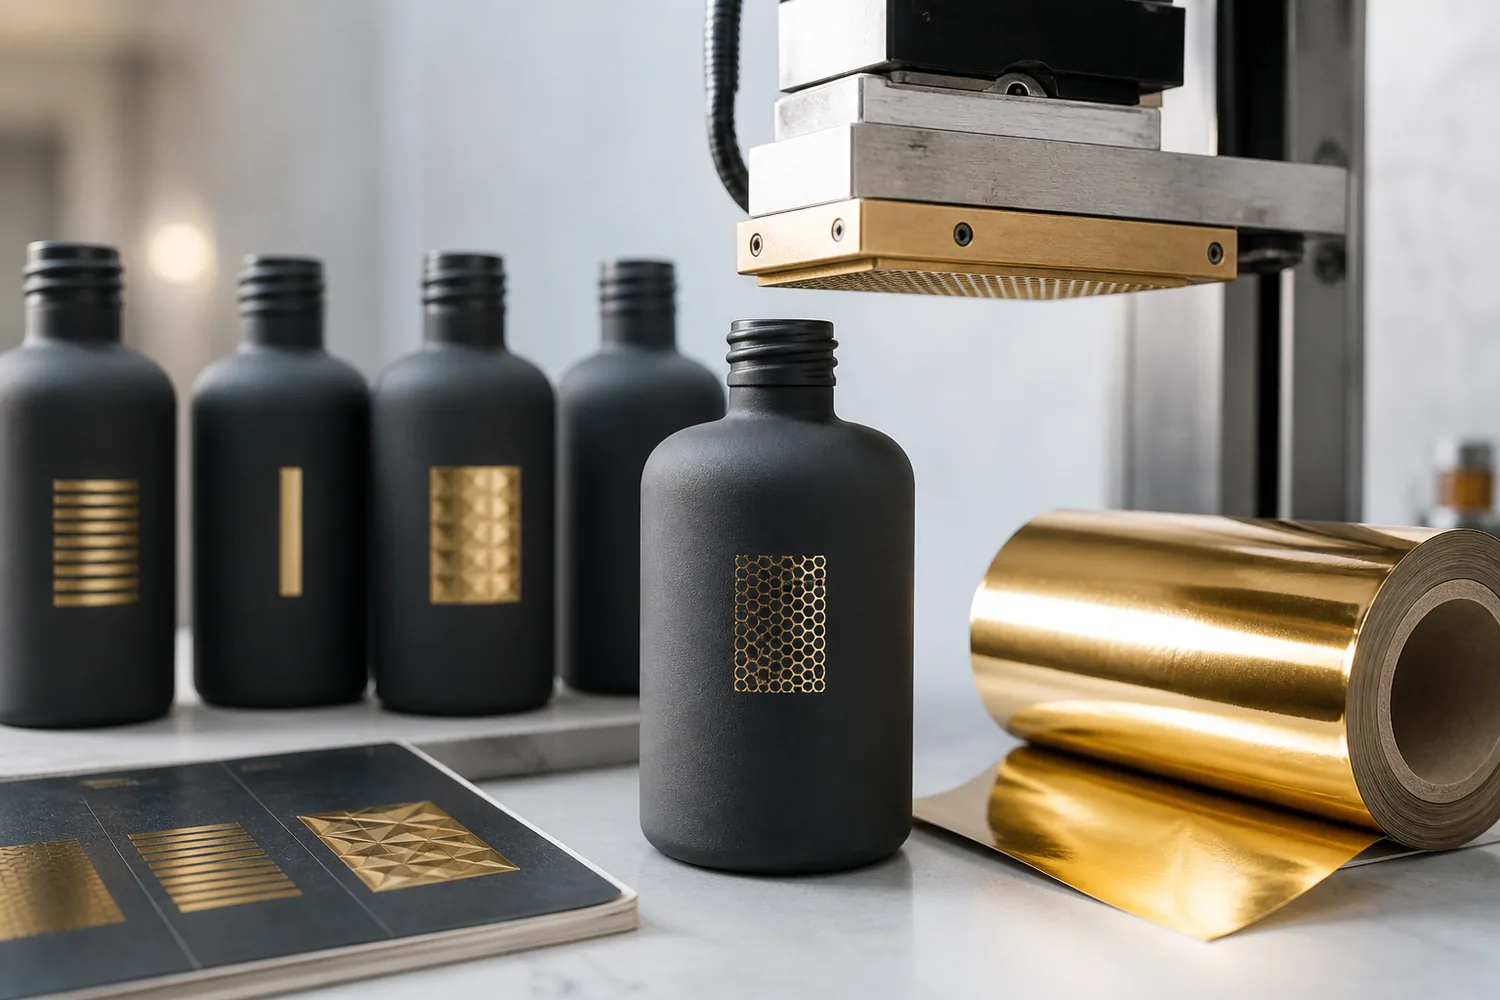
Sí. El hot stamping puede aplicarse sobre vidrio cosmético recubierto por pulverización, siempre que el recubrimiento curado, el foil de estampación, la geometría del frasco y el proceso de producción sean compatibles. El foil debe adherirse firmemente al recubrimiento, mientras que el propio recubrimiento debe permanecer unido al vidrio. Una transferencia correcta en un frasco recubierto no garantiza el mismo resultado con otro recubrimiento, foil o forma de frasco.
Para los compradores de envases cosméticos, la decisión práctica es si el recubrimiento y el foil seleccionados pueden producir la apariencia requerida y soportar el llenado, la manipulación, el transporte y el uso previstos. La aprobación de la muestra física debe abarcar el sistema de decoración completo antes de la producción en serie.
El hot stamping sobre recubrimiento es una unión capa a capa
El hot stamping sobre vidrio recubierto por pulverización crea dos interfaces de unión importantes: vidrio a recubrimiento y recubrimiento a foil. Ambas deben comportarse adecuadamente para que la decoración acabada permanezca intacta.
Un foil puede parecer firmemente adherido mientras el recubrimiento subyacente se separa del vidrio durante la manipulación o las pruebas de adherencia. A la inversa, el recubrimiento puede permanecer intacto mientras la capa metálica se transfiere de forma incompleta o pierde sus bordes.
Esta distinción es importante al diagnosticar defectos. Aumentar simplemente la temperatura o la presión de estampación puede no resolver un problema de adherencia del recubrimiento al vidrio y podría dañar un recubrimiento que de otro modo sería aceptable.
Perspectiva del fabricante: FOLOVER PACK recomienda aprobar el sistema de decoración completo en lugar de evaluar el recubrimiento y el foil por separado. El frasco de vidrio seleccionado, el recubrimiento, el proceso de curado, el foil, el arte, el equipo de estampación y las condiciones de manipulación deben tratarse como una única configuración de producción.
Cuando falla un logotipo metálico, identifique si el foil se separó del recubrimiento o si el recubrimiento se separó del vidrio antes de cambiar materiales o ajustes de proceso.
La guía más amplia sobre hot stamping en envases cosméticos explica las aplicaciones de decoración metálica disponibles. Este artículo se centra en los requisitos de compatibilidad adicionales que introduce una superficie ya recubierta por pulverización.
La química del recubrimiento y el curado crean la superficie receptora
Los recubrimientos por pulverización difieren en composición de resina, pigmentos, aditivos, textura superficial, requisitos de curado y resistencia al calor y la presión. Dos recubrimientos con colores o acabados mate casi idénticos pueden responder de forma diferente al mismo foil de estampación.
Por ejemplo, un recubrimiento formulado para proporcionar un acabado soft-touch puede tener características superficiales distintas de las de un recubrimiento liso convencional. Un recubrimiento que contenga aditivos de deslizamiento o partículas de efecto metálico también puede requerir un foil o un proceso de estampación diferentes.
Por lo tanto, no basta con especificar solo “recubrimiento negro mate” o “recubrimiento UV” al solicitar hot stamping. El proveedor de decoración debe evaluar el sistema de recubrimiento real seleccionado para el frasco.
El curado es igualmente importante. Un recubrimiento insuficientemente curado puede reblandecerse, marcarse, desprenderse del vidrio o responder de forma impredecible cuando se aplican calor y presión. El tiempo entre el recubrimiento y la estampación, las condiciones de almacenamiento y la manipulación de la superficie también pueden afectar al resultado.
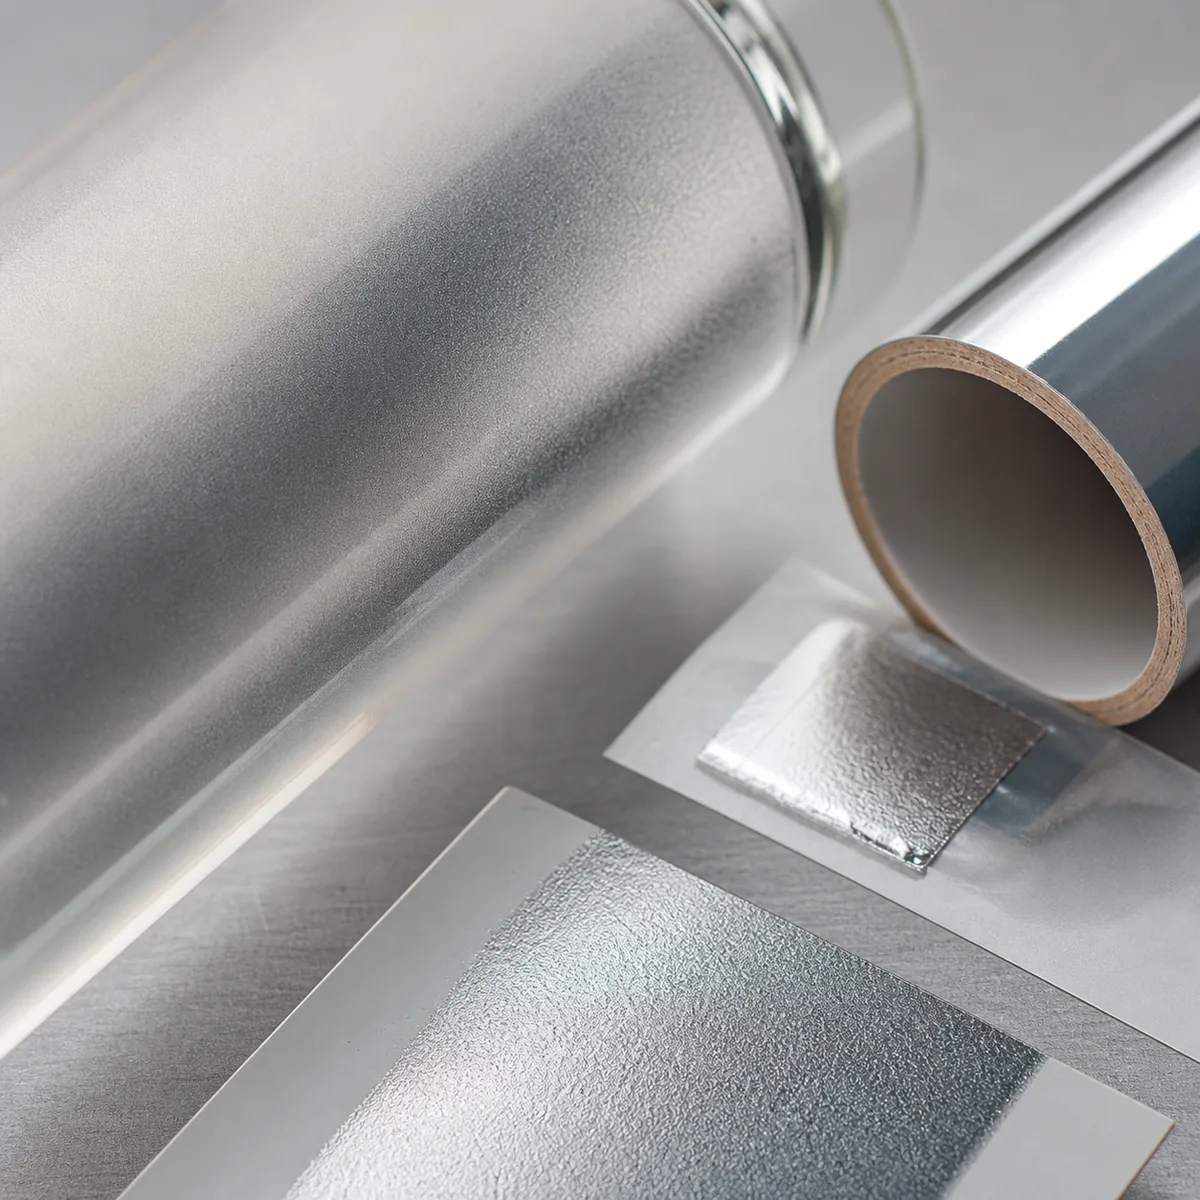
Más calor no es automáticamente la solución a una mala transferencia del foil. Un exceso de energía puede alterar el brillo del recubrimiento, reblandecer la superficie, provocar decoloración o dejar impresiones no deseadas. Una energía insuficiente puede dar lugar a una transferencia incompleta.
Los ajustes de proceso adecuados deben establecerse mediante pruebas con el recubrimiento, el foil, el equipo y la geometría del frasco seleccionados. No puede asignarse una temperatura, presión o tiempo de permanencia de estampación universales a todos los frascos de vidrio recubiertos por pulverización.
La limpieza y la energía superficial afectan a la transferencia
El polvo, las huellas dactilares, el aceite, la humedad y los residuos de manipulación pueden interferir en el contacto entre el foil y la superficie recubierta. Los frascos deben almacenarse y manipularse de forma que se proteja la zona de estampación prevista.
La energía superficial puede influir en cómo interactúa el adhesivo del foil con el recubrimiento, pero la energía superficial por sí sola no determina una adherencia correcta. También deben considerarse la química del recubrimiento, el curado, la textura, la selección del foil y el proceso de estampación.
Si se propone una limpieza o un pretratamiento superficial, confirme que no daña el recubrimiento ni altera su color y brillo aprobados. Cualquier pretratamiento debe incluirse en la aprobación de la muestra física y en la especificación de producción.
La selección del foil debe coincidir con la superficie recubierta
Los foils de hot stamping difieren en sus capas de desprendimiento, capas metálicas o de pigmento, sistemas adhesivos y requisitos de aplicación. Un foil que se transfiere correctamente sobre cartón, plástico u otra superficie recubierta puede no dar el mismo resultado sobre vidrio recubierto por pulverización.
Incluso dos foils dorados de aspecto visual similar pueden utilizar construcciones diferentes y requerir condiciones de procesamiento distintas.
Especifique el foil seleccionado por su referencia de producto real en lugar de utilizar una descripción genérica como “foil dorado”. El proveedor de decoración debe confirmar su idoneidad para el recubrimiento y las condiciones de estampación requeridas.
Para un frasco cosmético con un logotipo metálico, hacer coincidir el foil con el tapón o el collar también requiere aprobación física. Las diferencias de tono metálico, brillo, textura y ángulo de visión pueden ser perceptibles cuando se ensamblan los componentes.
Nota técnica: Los sistemas de recubrimiento, como los recubrimientos curados por UV y los curados térmicamente convencionales, no pueden clasificarse como universalmente adecuados o inadecuados para el hot stamping basándose únicamente en su método de curado. La compatibilidad depende de la superficie curada específica, el foil seleccionado y el proceso de producción.
La geometría del frasco limita el contacto uniforme
El hot stamping requiere un contacto controlado entre el cliché, el foil y la superficie decorada del frasco. Una zona de decoración relativamente recta y cilíndrica suele proporcionar una zona de contacto más predecible que un hombro muy curvado, una superficie rehundida o una zona con diámetro que cambia rápidamente.
En un frasco muy curvado, un logotipo metálico grande o un diseño horizontal largo pueden recibir un contacto desigual. Esto puede dar lugar a una transferencia incompleta, bordes irregulares o una apariencia inconsistente.
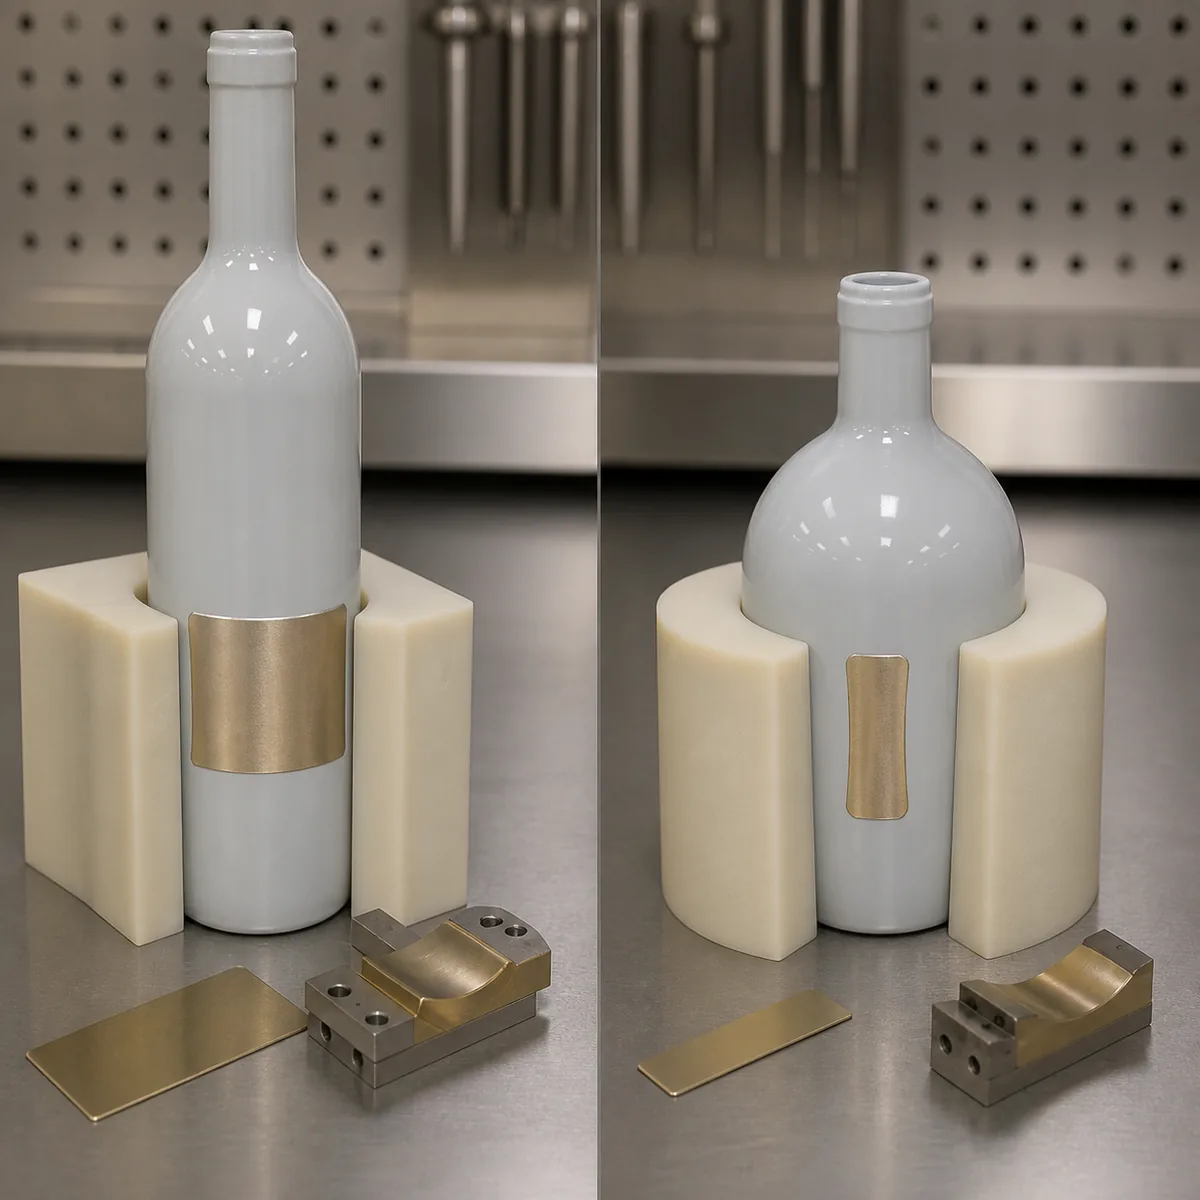
El utillaje del frasco debe soportar la forma de vidrio seleccionada sin dañar el recubrimiento ni permitir que el frasco se mueva durante la estampación. También deben considerarse la variación dimensional del frasco, la distribución del recubrimiento y la posición prevista del arte.
Para diseños que se extienden hacia el hombro u otra transición curva, obtenga una zona de decoración confirmada por el proveedor antes de aprobar el arte. Reducir el área metálica o ajustar su posición puede ser más práctico que intentar compensar una geometría inadecuada mediante presión adicional.
El diseño del arte afecta a la fiabilidad de la producción
Las líneas finas, los textos muy pequeños, los espacios estrechos, los puntos aislados y las grandes áreas metálicas sólidas plantean exigencias distintas al proceso de estampación. Un arte que se ve nítido en un montaje digital puede transferirse de forma desigual sobre un frasco de vidrio recubierto y curvado.
Revise el arte vectorial a su tamaño real de producción y confirme con el proveedor la zona de decoración disponible.
Para un logotipo que combine texto fino y un fondo metálico grande, el proveedor de decoración puede recomendar simplificar el arte, aumentar el espaciado, ajustar la posición de estampación o separar los elementos en distintos procesos de decoración.
El hot stamping suele ser útil para logotipos, bordes, nombres de producto y acentos metálicos controlados. Cuando un texto obligatorio pequeño o un detalle fino no puedan reproducirse de forma fiable, debería evaluarse en su lugar un método de impresión o etiquetado adecuado.
La visión general de los métodos de decoración de frascos de vidrio cosmético ayuda a los compradores a comparar recubrimiento, impresión, esmerilado y estampación. Cuando la serigrafía se combina con foil, la guía de serigrafía proporciona consideraciones adicionales sobre el arte y la producción.
La secuencia de decoración debe fijarse
Un proyecto típico de decoración de vidrio recubierto puede incluir la preparación del vidrio, la aplicación del recubrimiento, el curado, el estampado en caliente, la decoración adicional cuando sea necesaria, la inspección y el embalaje final.
La secuencia real debe establecerse para los materiales y el proceso de fabricación seleccionados. Cambiar el orden del recubrimiento, la impresión, el estampado o el tratamiento protector puede afectar la adherencia, el registro, el brillo y el aspecto metálico.
Por ejemplo, un recubrimiento aprobado para el estampado tras una secuencia de curado y almacenamiento no debe considerarse automáticamente aprobado tras un proceso de curado diferente o un tratamiento superficial adicional.
El registro de producción aprobado debe identificar el recubrimiento, la ruta de curado, la lámina, el troquel, la revisión del arte, el equipo, el utillaje y la secuencia de decoración. Cuando estos elementos cambien, deben revisarse las interfaces afectadas antes de continuar la producción.
Construya una escalera de muestras antes de la producción en serie
Para una botella de vidrio recubierta que requiera decoración metálica, la aprobación de la muestra debe avanzar desde la compatibilidad básica de materiales hasta el rendimiento representativo de producción.
| Etapa | Objetivo | Requisito de aprobación del comprador |
|---|---|---|
| Cribado de materiales | Evaluar la combinación seleccionada de recubrimiento y lámina. | Confirmar que la transferencia aceptable es técnicamente viable. |
| Prueba de geometría | Comprobar la posición del estampado, el contacto del troquel, el soporte del utillaje y la reproducción del arte. | Aprobar la zona de decoración práctica y el arte. |
| Muestra de aspecto | Revisar el color del recubrimiento, el tono metálico, el brillo, la definición de bordes y la colocación. | Aprobar el aspecto físico del conjunto montado. |
| Evaluación funcional | Evaluar la adherencia, la abrasión, la manipulación, el embalaje y la exposición relevante a la fórmula. | Confirmar el rendimiento frente a los criterios de aceptación acordados del proyecto. |
| Prueba representativa de producción | Comprobar los materiales seleccionados, el equipo, la secuencia del proceso y el método de inspección en las condiciones de producción previstas. | Aprobar la configuración antes de la producción en serie. |
Una muestra de desarrollo visualmente satisfactoria demuestra que el diseño propuesto puede ser viable. No establece la consistencia de producción ni la durabilidad en todas las condiciones de manipulación y distribución.

Qué comprobar en el envase decorado
El plan de pruebas debe abordar los riesgos reales de fallo de la decoración seleccionada. Las comprobaciones relevantes pueden incluir la cobertura visual, el registro, la calidad de los bordes, la adherencia del recubrimiento, la retención de la lámina, la resistencia a la abrasión, la manipulación y el contacto con los componentes del envase acabado.
Cuando una fragancia, alcohol, aceite o una fórmula de cuidado de la piel pueda entrar en contacto con la decoración durante el llenado o el uso normal, el recubrimiento y la lámina afectados deben evaluarse en condiciones de exposición representativas.
Las pruebas de adherencia también requieren un método adecuado. La ISO 2409:2020 prueba de corte reticular proporciona un método para evaluar la resistencia de recubrimientos de pintura y barniz adecuados a separarse de sus sustratos o capas precedentes. La norma no mide la fuerza de unión absoluta y no es adecuada para todos los espesores o texturas de recubrimiento. Su aplicabilidad al sistema de decoración de vidrio seleccionado debe confirmarse con el equipo de pruebas responsable.
Un resultado de adherencia del recubrimiento no debe interpretarse automáticamente como prueba de la adherencia de la lámina. La botella decorada final puede requerir comprobaciones adicionales que aborden la propia capa metálica y sus condiciones de manipulación previstas.
Evaluación de la muestra física
- Confirmar la botella de vidrio exacta, el recubrimiento, el proceso de curado, la lámina, el troquel, el arte y la posición de la decoración.
- Verificar la adherencia del recubrimiento al vidrio antes de evaluar la decoración estampada completa.
- Establecer condiciones de estampado adecuadas mediante pruebas controladas.
- Aprobar el color, el aspecto metálico, la cobertura, la definición de bordes y el registro en muestras físicas.
- Evaluar los riesgos relevantes de adherencia, abrasión, manipulación, embalaje y contacto con la fórmula.
- Evaluar la botella decorada final con el tapón, el collar, el estuche y los insertos protectores reales, cuando proceda.
- Conservar la muestra aprobada y registrar la configuración de producción acordada antes de la producción en serie.
Diagnosticar fallos comunes por interfaz
Cuando una botella estampada no supera la inspección, el primer paso es identificar el defecto y determinar qué parte del sistema de decoración es responsable.
- Transferencia incompleta de la lámina: Comprobar el contacto del troquel, el comportamiento de liberación de la lámina, la compatibilidad del recubrimiento, la contaminación superficial y las condiciones de estampado.
- Bordes irregulares o rotos: Revisar el detalle del arte, el estado del troquel, la distribución de la presión, la curvatura de la botella y la estabilidad del utillaje.
- La lámina se separa mientras el recubrimiento permanece intacto: Investigar la interfaz lámina-recubrimiento, la lámina seleccionada y el proceso de estampado.
- La lámina y el recubrimiento se separan juntos: Investigar la preparación del vidrio, el curado del recubrimiento y la adherencia del recubrimiento al vidrio.
- Cambios de brillo o color del recubrimiento alrededor de la zona estampada: Revisar la sensibilidad del recubrimiento y las condiciones aplicadas de calor, presión y contacto.
- El aspecto varía entre lotes de producción: Comparar los lotes de recubrimiento y de foil, las condiciones de curado, el tiempo de espera, el equipo, la alineación de los utillajes y la manipulación.
Estas son posibilidades de diagnóstico, no evidencia de un fallo concreto de un cliente. La acción correctiva debe derivarse de la inspección de las muestras afectadas y de los registros de producción.
Las marcas que revisan envases de vidrio para cosmética y cuidado de la piel pueden evaluar conjuntamente la selección de la botella y los requisitos de decoración. Los FOLOVER PACK de opciones de decoración y acabado ofrecen una vía para tratar combinaciones adecuadas de recubrimiento, impresión y estampación.
Para una selección de packaging más amplia, consulte el guía de envasado para cuidado de la piel. Hay disponibles otras discusiones técnicas en Preguntas y respuestas sobre packaging y Personalización y fabricación.
Cuando el mercado de destino exige documentos de packaging de respaldo, la evidencia disponible debe verificarse frente a la configuración exacta de botella, recubrimiento, foil y producto acabado. El artículo sobre cumplimiento para packaging cosmético de vidrio decorado explica la importancia de que la documentación coincida con los materiales y la decoración seleccionados.
Conclusión para el comprador
Trasladar la muestra aprobada a controles de producción
Una muestra de decoración firmada establece el aspecto aprobado, pero no sustituye una especificación de producción controlada.
El registro de producción debe identificar el modelo de botella, la zona de decoración, las referencias de recubrimiento y foil, la secuencia de curado y estampación, la revisión del arte, el utillaje, el dispositivo de fijación, el método de inspección y los requisitos de embalaje.
Los equipos de compras y calidad deben utilizar la misma configuración aprobada. Un cambio en la formulación del recubrimiento, el sistema adhesivo del foil, la geometría de la botella o el proceso de decoración puede requerir una nueva evaluación incluso cuando el aspecto acabado parezca no haber cambiado.
El embalaje y el transporte pueden dañar un buen estampado
Un logotipo metálico puede salir del equipo de estampación en condiciones aceptables pero rayarse o dañarse durante el montaje del tapón, la inserción en el estuche, el embalaje o la distribución.
Comprobar si la zona estampada entra en contacto con un collar, un tapón, un inserto protector, una botella contigua u otro componente del packaging. La botella acabada debe evaluarse en condiciones relevantes de manipulación y transporte utilizando su packaging protector previsto.
Si se utilizan films o envolturas protectoras, confirmar que su aplicación y retirada no dañan el recubrimiento ni el foil.
Controlar las sustituciones y los avisos de cambio
Descripciones como “foil dorado equivalente” o “mismo recubrimiento mate” no son motivos suficientes para una sustitución automática de materiales.
Los cambios en la química del recubrimiento, la construcción del foil, las condiciones de curado, el origen de la botella, el equipo o el embalaje pueden afectar al resultado aprobado. Registrar los materiales seleccionados y exigir una revisión cuando un reemplazo propuesto cambie una parte relevante del sistema de decoración.
Qué deben incluir los compradores en una solicitud de cotización
Al solicitar una cotización para estampación en caliente sobre vidrio recubierto por pulverización, facilitar el modelo exacto de botella o una muestra física, el color y acabado de recubrimiento objetivo, la referencia de foil o el requisito visual, el arte vectorial, la posición de la decoración, la cantidad de pedido prevista y el mercado de destino.
Identificar los riesgos de contacto relevantes que impliquen la fórmula, el tapón, el collar, los insertos y el estuche. Confirmar qué parte suministrará la botella recubierta, realizará la estampación, organizará los ensayos, aprobará la muestra acabada e inspeccionará la producción en serie.
Recomendación final: La estampación en caliente sobre vidrio recubierto por pulverización es una opción de decoración práctica cuando se ha demostrado que el recubrimiento, el foil, la geometría de la botella, el arte y el proceso de fabricación exactos funcionan juntos.
Aprobar el sistema de decoración físico completo en lugar de basarse en una afirmación general de que un recubrimiento o foil concreto es adecuado. Si la combinación seleccionada no puede cumplir el aspecto o la durabilidad requeridos, evaluar un foil, recubrimiento, posición del arte o método de decoración diferentes antes de pasar a la producción en serie.
FOLOVER PACK apoya la selección de botellas de vidrio cosmético, el recubrimiento por pulverización, la estampación en caliente, la coordinación de componentes y el desarrollo de muestras de decoración. Comparta su botella seleccionada, los requisitos de recubrimiento, el acabado metálico deseado, el arte y los requisitos de pedido para tratar una configuración de decoración adecuada.
Comente su proyecto de estampación en caliente y recubrimiento por pulverización
Preguntas frecuentes
¿Se puede aplicar estampación en caliente sobre un recubrimiento mate?
A menudo sí, pero los recubrimientos mate difieren en textura, aditivos, curado y comportamiento superficial. Pruebe el sistema mate exacto con el foil y el diseño seleccionados.
¿Se puede despegar el estampado en caliente?
Puede fallar si la unión entre la lámina y el recubrimiento, la unión entre el recubrimiento y el vidrio, el curado, el proceso o la manipulación no son adecuados. Antes de cambiar los ajustes, determine qué interfaz se ha separado.
¿Afecta el vidrio curvo al estampado en caliente?
Sí. Una curvatura pronunciada o compuesta puede reducir el contacto uniforme del troquel y limitar la superficie del diseño. El utillaje de sujeción, el arte, la variación de las botellas y la zona de contacto deben evaluarse conjuntamente.
¿Debería aprobarse una muestra física?
Sí. Apruebe la apariencia y el rendimiento funcional relevante en muestras representativas de la producción; después, conserve la muestra aprobada y la especificación controlada.