
O linie lângă umărul unei sticle poate fi o reflexie, o urmă de matriță sau o fisură reală. O mică bulă închisă ridică o altă problemă decât lipsa sticlei pe buza de etanșare. Inspectorul trebuie mai întâi să identifice elementul și poziția acestuia — nu să atribuie același risc fiecărei urme vizibile.
Defectele comune ale sticlelor din sticlă includ fisuri, crăpături, ciobituri, bule, incluziuni solide, exces de sticlă la îmbinările matriței, finisaje deformate și baze instabile. Primul pas util este să identificați ce este urma, unde se află și dacă afectează structura sticlei, funcția ambalajului sau în primul rând aspectul acestuia. Inspecția vizuală poate identifica multe probleme; nu poate stabili toate proprietățile mecanice sau dimensionale relevante.
Ce constituie un defect al sticlei din sticlă?
Un defect de fabricație nu este același lucru cu o caracteristică normală de matrițare
Sticlele din sticlă sunt formate în matrițe, iar unele caracteristici vizibile rezultă din acest proces. O cusătură de matriță netedă și consecventă, de exemplu, nu este automat un defect de respingere. O creastă ascuțită de exces de sticlă la aceeași îmbinare este o constatare diferită. De asemenea, o mică incluziune gazoasă închisă în sticlă și o bășică deschisă la suprafață nu trebuie grupate împreună doar pentru că ambele seamănă cu bule.
Distincția depinde și de specificația convenită a produsului. O urmă vizibilă poate fi inacceptabilă pe fața unui flacon transparent de parfum, dar poate intra în criteriile de aspect definite pentru un alt recipient. Deteriorările legate de siguranță nu pot fi ignorate doar pentru că sunt greu de observat.
Amplasarea oferă primul indiciu
Inspectorii folosesc termeni precum finisaj pentru deschiderea superioară și caracteristicile sale funcționale, gât pentru zona de sub aceasta, umăr pentru tranziția spre corpul principal și talpă pentru tranziția spre bază. Fiecare zonă are o funcție diferită. Un finisaj susține angajarea închizătorii sau etanșarea; corpul conține produsul; baza trebuie să susțină ambalajul umplut pe suprafața prevăzută.
Pentru un raport util al furnizorului, faceți două fotografii: una suficient de apropiată pentru a arăta clar urma și una care arată unde se află aceasta pe sticla completă. Înregistrați referința sticlei și lotul alături de fotografii.
Care sunt cele mai comune defecte ale sticlelor din sticlă?
Bule, incluziuni gazoase și bășici
O incluziune gazoasă (seed) este o mică incluziune de gaz în sticlă. Bulele închise mai mari și formațiunile asemănătoare bășicilor pot fi mai vizibile, în special în sticlele transparente sau în bazele decorative groase. Ceea ce contează nu este doar prezența unui element rotund, ci dimensiunea, poziția și distribuția acestuia, precum și dacă ajunge la o suprafață sau o perturbă.
Stabiliți mai întâi dacă bula este închisă în sticlă sau deschisă la o suprafață. Un grup lângă o margine sau o cavitate care sparge suprafața necesită o examinare mai atentă. Pentru o incluziune gazoasă închisă, înregistrați dimensiunea și poziția acesteia, apoi comparați constatarea cu criteriile de aspect convenite pentru acea sticlă anume.
Pietre, incluziuni și cordoane
Pietrele și alte incluziuni solide pot apărea ca particule încorporate în sticlă. Un cordon este o dungă sau o linie provenită dintr-o diferență în interiorul sticlei, nu o zgârietură obișnuită de suprafață. Aceste caracteristici pot arăta similar în fotografii, însă originile și implicațiile lor nu sunt interschimbabile.
Marcați amplasarea și fotografiați elementul din mai multe unghiuri. Verificați dacă se repetă în sticlele vecine. Compoziția sa și cauza precisă a stării sticlei nu pot fi stabilite dintr-o fotografie; o incluziune apropiată de o fisură merită o atenție deosebită în timpul evaluării tehnice.
Fisuri, crăpături și sticlă ciobită

Acestea sunt trei constatări pe care cumpărătorii ar trebui să învețe să le separe. O fisură este o fractură în sticlă; o fisură traversantă se extinde prin perete. Termenul crăpătură este folosit frecvent în inspecția recipientelor pentru o fisură localizată care nu se extinde prin întreaga grosime a sticlei. O ciobitură înseamnă că o parte din sticlă s-a desprins, lăsând adesea o margine neregulată sau în formă de cochilie. Terminologia poate varia între referințele tehnice, astfel încât un acord de inspecție ar trebui să definească modul în care este utilizat fiecare termen.
O crăpătură fină poate deveni vizibilă doar la rotirea sticlei sub lumină reflectată. O ciobitură este mai ușor de recunoscut prin materialul lipsă, deși ruptura poate fi foarte mică. O fisură traversantă poate apărea de-a lungul umărului, al unei cusături, al finisajului sau al bazei; lungimea sa aparentă într-o fotografie nu îi spune inspectorului cât de adânc penetrează.
| Constatare | La ce să fiți atenți | Ce se modifică | Răspuns inițial |
|---|---|---|---|
| Fisură traversantă | O fractură care se extinde prin peretele sticlei | Integritatea recipientului | Se izolează; nu se umple și nu se utilizează |
| Verificare | O fractură fină, localizată; adesea mai ușor de observat în lumină reflectată | Rezistența locală a sticlei; posibilă propagare a fisurii | Se izolează deteriorarea suspectată pentru evaluare |
| Ciobitură | Lipsă de sticlă, adesea de-a lungul unei margini | Ascuțime, contact de etanșare sau rezistență locală, în funcție de poziție | Se înregistrează amplasarea și se evaluează conform criteriilor aplicabile |
Nu utilizați o adâncime declarată a fisurii de “mai mult de 2 mm” ca definiție universală a unei fisuri traversante. Penetrarea prin perete și adâncimea măsurată sunt caracteristici diferite. O fractură care pare superficială nu este neapărat acceptabilă, în special la gât, umăr sau talpă. Invers, aspectul unei linii singure nu poate confirma dacă o fractură este traversantă; aceasta poate necesita investigații suplimentare.
Poziția schimbă decizia de inspecție. O ciobitură pe suprafața de etanșare poate întrerupe contactul cu o garnitură sau un liner; deteriorarea la un filet sau la o caracteristică de sertizare poate afecta asamblarea. O ciobitură la talpă necesită o investigație diferită față de o urmă de suprafață pe o zonă nefuncțională a corpului. Înregistrați amplasarea exactă înainte de a decide ce test sau criteriu de acceptare se aplică.
Pentru produsele cosmetice și parfumuri în special, documentul din industrie CETIE DT26.10, Glossary of Glass Container Visual Critical Defects for Cosmetics & Perfumes, identifică exemple de defecte vizuale critice, potențial critice și Major A, inclusiv gâturi ciobite printre exemplele potențial critice. Este în mod expres o referință neexhaustivă și nu înlocuiește cerințele cumpărător–furnizor pentru recipientul efectiv.
Distincție de siguranță: O sticlă cu o fisură suspectată, o ciobitură ascuțită sau sticlă desprinsă trebuie pusă deoparte, în loc să fie supusă unei încercări informale de umplere sau manipulare. O verificare rapidă a scurgerilor nu dovedește că sticla este structural solidă.
Linii de matrițare, bavuri și exces de sticlă
Linia unde se întâlnesc secțiunile matriței poate lăsa o urmă pe sticla finită. Aceasta trebuie distinsă de bavura excesivă, liniile de matrițare dezaliniate și bavurile în relief. O linie de matrițare netedă la vedere și care nu contravine unei cerințe de aspect aprobate nu este echivalentă cu o proeminență ascuțită de sticlă.
La o sticlă de parfum cu formă, verificați dacă linia de matrițare traversează o zonă de imprimare sau lasă o creastă în relief acolo unde un alt component atinge sticla. Dacă o linie este ea însăși fracturată, investigați-o ca pe o fisură, în loc să o acceptați ca linie de separare normală.
Zgârieturi, urme de frecare și neregularități de suprafață
Zgârieturile au de obicei o traiectorie mai bine definită; urmele de frecare apar adesea ca pete frecate sau abrazate. Niciuna nu vă spune de la sine dacă urma a apărut în timpul formării, manipulării, decorării sau transportului. Un cordon intern poate semăna cu o zgârietură dintr-un anumit unghi, dar nu va ocupa aceeași poziție pe suprafața exterioară.
Pentru sticlele acoperite sau mate, confirmați dacă defectul observat este în sticla propriu-zisă sau într-un tratament de suprafață ulterior. Această distincție contează atunci când decideți dacă să revizuiți furnizarea sticlei, manipularea în decorare sau ambalarea produsului finit.
Grosime neuniformă a peretelui și deformarea sticlei
Un gât îndoit, un umăr asimetric, o latură aplatizată sau o distribuție vizibil neuniformă a sticlei pot indica o problemă de formare sau dimensională. Unele abateri sunt evidente; altele necesită măsurători. O sticlă de parfum transparentă cu bază groasă poate părea de asemenea neuniformă din cauza designului, motiv pentru care comparația vizuală trebuie să înceapă cu desenul aprobat corect.
Acolo unde dimensiunile sunt critice, verificați-le în pozițiile specificate, în loc să le estimați din silueta sticlei. Un eșantion poate părea acceptabil, dar poate avea un gât necircular sau o diferență dimensională care devine evidentă doar în timpul asamblării.
Defecte ale gâtului și ale finisajului de gât
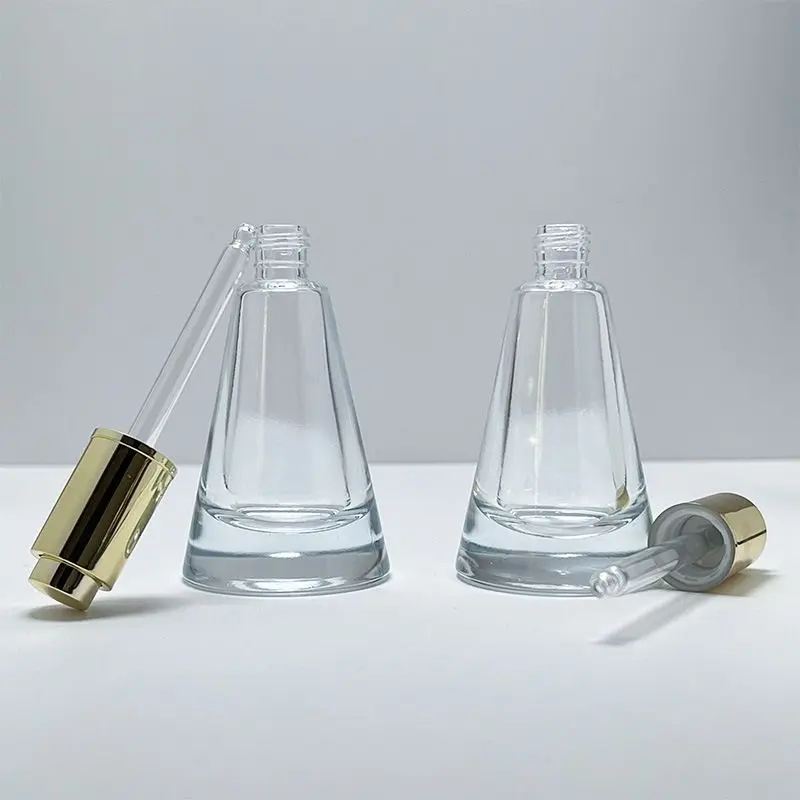
Finisajul de gât merită o atenție deosebită, deoarece asigură interfața pentru închiderea selectată. Căutați ciobituri pe suprafața de etanșare, filete incomplete sau deteriorate, un buzaș distorsionat, un orificiu neobișnuit de îngust și alte abateri de la geometria intenționată a gâtului.
Pentru o sticlă de parfum, gâtul și ansamblul de pulverizare sau sertizare selectat trebuie evaluate împreună. Pentru ambalajele de ser, picurătorul, capacul, garnitura sau pompa pot utiliza un alt mod de angrenare și etanșare. O închidere care poate fi împinsă sau înșurubată pe o sticlă nu este automat compatibilă. ghidul pentru sisteme de închidere și dozare pentru sticle cosmetice explică opțiunile de componente pe care cumpărătorii trebuie să le specifice înainte de a evalua produsul finit.
Există proceduri de măsurare publicate pentru geometria pe care verificarea vizuală o poate rata. CETIE DT15.51 descrie măsurarea planeității finisajului superior al unui flacon din sticlă turnată; CETIE DT15.55 descrie testarea verticalității folosind metode precum o masă statică, o placă rotativă sau un proiector de profil. Metoda selectată și limita de acceptare trebuie să corespundă desenului sticlei și designului închiderii. Niciunul dintre documente nu înseamnă că fiecare sticlă necesită fiecare test.
Defecte ale bazei și sticle care nu stau uniform
Inspectați inelul de contact, suprafața de bază și talpa pentru fisuri, lipsă de sticlă, proeminențe neașteptate sau deformare. Așezați un eșantion gol pe o suprafață stabilă și plană pentru a depista balansarea pronunțată. Dacă designul aprobat al sticlei include o bază adâncită, nu confundați această caracteristică planificată cu un defect.
O verificare rapidă a stabilității depistează balansarea evidentă. Pentru sticlele destinate umplerii, etichetării sau ambalării automatizate, evaluați și contactul bazei și alinierea față de echipament și dimensiunile convenite.
Proeminențe interne, fire de sticlă și fragmente desprinse
Proeminențele nedorite de sticlă sau structurile asemănătoare firelor din interiorul sticlei nu sunt doar probleme de aspect. Ele diferă de dungile obișnuite încorporate, deoarece sticla poate proemina în spațiul produsului. Fragmentele desprinse trebuie distinse de sticla fuzionată pe un perete intern, dar ambele necesită o investigație documentată.
Dacă vedeți sau suspectați sticlă internă ascuțită sau fragmente desprinse, nu umpleți, nu clătiți și reutilizați și nu încercați să îndepărtați materialul manual. Izolați recipientul afectat și urmați procedura de calitate convenită.
Ce cauzează defectele sticlelor?
Condiții de topire și de material
Gazul rămas în masa topită și materialele străine pot fi asociate cu pietre, bule sau anumite incluziuni solide. Variațiile din sticla topită pot contribui de asemenea la apariția cordoanelor vizibile. Aceasta nu înseamnă că o fotografie poate identifica materia primă, starea cuptorului sau o eroare de operare specifică. Acestea sunt posibile direcții de investigare, nu diagnostice.
Matrițare, formare și scule
Starea matriței, alinierea, distribuția sticlei, secvența de formare și alte setări de proces pot afecta cusăturile, forma, formarea gurii și distribuția pereților. O linie de bavură ascuțită poate declanșa o revizuire a sculelor; o gură formată incomplet poate declanșa o examinare diferită a sistemului de formare.
Când un defect se repetă într-o locație constantă, inspectorii ar trebui să înregistreze acest model și să îl analizeze cu echipa de producție. Modificarea presiunii de suflare, a temperaturii matriței sau a sincronizării fără a stabili cauza riscă să creeze o altă problemă. Nu există o singură setare de parametru care să se aplice fiecărei compoziții de sticlă sau fiecărui design de sticlă.
Recoacerea, răcirea și contactul termic
După formare, containerele din sticlă sunt supuse răcirii controlate și recoacerii pentru gestionarea tensiunilor reziduale. Condițiile termice necorespunzătoare pot lăsa tensiuni care pot contribui la fisurarea ulterioară. Contactul sticlei fierbinți cu un obiect semnificativ mai rece poate fi de asemenea relevant la investigarea deteriorărilor localizate.
Programul corect de recoacere depinde de compoziția sticlei și de articolul produs. Un interval de temperatură copiat dintr-o altă referință de producție nu este o rețetă universală pentru sticlele de parfum sau borcanele cosmetice. Mai important, o sticlă fără o fisură vizibilă nu este dovada că starea sa de recoacere a fost măsurată și acceptată.
Manipulare, decorare și transport
Contactul între sticle, echipamentele de prindere, elementele interioare ale cutiilor sau alte suprafețe dure poate cauza ciobituri și zgârieturi. Deteriorarea poate apărea înainte sau după decorare ori în timpul distribuției. Defecțiunile de acoperire și imprimare trebuie înregistrate separat de deteriorarea sticlei de bază.
Pentru a investiga o reclamație, notați când a apărut defectul pentru prima dată: pe o mostră nedecorată, după asamblare, în timpul inspecției la recepție sau după livrare. Această cronologie restrânge întrebările pentru furnizor fără a presupune o cauză doar din aspect.
Cum să identificați defectele sticlelor înainte de utilizare sau umplere
Folosiți lumina și rotația, nu o singură fotografie din față
Examinați o mostră curată sub lumină adecvată, rotind-o încet pentru a vedea corpul, umărul, gura și baza. Lumina reflectată poate face fisurile fine mai evidente; lumina transmisă poate ajuta la dezvăluirea bulelor închise și a unor incluziuni. Sticla colorată, acoperită sau mată poate necesita condiții de vizualizare diferite față de sticla transparentă.
Priviți un semn suspectat din mai multe direcții. Înregistrați-l cu o fotografie de aproape și o a doua vedere care arată sticla completă. Nu flexați, loviți, încălziți sau presurizați în mod deliberat un recipient îndoielnic ca test improvizat.
Inspectați gura, corpul, interiorul și baza în succesiune
Începeți cu gura, unde o mică ciobitură sau o bucată de sticlă în relief poate afecta contactul cu închiderea. Continuați pe gât și umăr, scanați corpul și interiorul și terminați cu talpa și baza. Această ordine face mai puțin probabil ca un inspector să se concentreze asupra unei bule evidente ignorând o fisură mai puțin vizibilă la o margine funcțională.
Când comparați mai multe mostre, folosiți aceeași procedură de vizualizare și aceeași condiție de referință. De asemenea, separați deteriorarea care apare pe un singur articol de aceeași caracteristică care se repetă pe mai multe bucăți; distincția este utilă pentru investigațiile ulterioare.
O instrucțiune de lucru documentată pentru inspecția vizuală
Următoarea este o secvență practică de inspecție la recepție pentru un proiect de ambalaje din sticlă cosmetică, nu un SOP oficial CETIE sau un substitut pentru o procedură de fabrică aprobată. Folosește terminologia de locație și defecte din CETIE DT26.10 ca referință pentru constatări vizuale potențial grave. Cumpărătorul și furnizorul trebuie încă să convină asupra iluminării, condițiilor de vizualizare, criteriilor de defect și planului de inspecție aplicabil.
- Identificați mostra. Înregistrați codul sticlei, versiunea, identificarea lotului sau cutiei, inspectorul, data și dacă articolul este nedecorat sau finisat. Păstrați disponibile sticla de referință aprobată și desenul.
- Pregătiți zona de vizualizare. Folosiți o suprafață de inspecție curată și stabilă și o lumină adecvată consecventă. Nu confundați reflexiile, urmele de acoperire sau praful cu caracteristici din interiorul sticlei.
- Examinați mai întâi gura. Verificați suprafața de etanșare, alezajul interior, filetele sau elementul de sertizare și gâtul pentru fisuri vizibile, sticlă lipsă, proeminențe anormale sau deformare.
- Rotiți și examinați restul. Vizualizați umărul și corpul cu lumină reflectată și transmisă, după caz; apoi verificați interiorul, talpa și baza. Notați dacă același semn apare pe mai multe mostre.
- Înregistrați constatările. Capturați o imagine de ansamblu și o fotografie de aproape care arată locația și scara, acolo unde este sigur; notați tipul defectului și criteriul de acceptare aprobat relevant. Nu estimați adâncimea fisurii și nu atribuiți o cauză de fabricație pe baza unei fotografii.
- Separați deteriorarea structurală suspectată. Păstrați pentru revizuire sticlele cu fisuri suspectate, sticlă interioară ascuțită, fragmente desprinse sau suprafețe de etanșare deteriorate. Direcționați întrebările incerte privind dimensiunile sau performanța către metoda de măsurare sau testare specificată.
- Închideți înregistrarea. Asociați fiecare constatare cu specimenul și decizia de inspecție, apoi înregistrați cine a autorizat orice acceptare, respingere sau testare suplimentară.
Limitarea procedurii: Această secvență este un auxiliar editorial de inspecție, nu o afirmație că FOLOVER aplică acești pași exacți pe fiecare linie de producție. Un SOP formal ar trebui să specifice de asemenea condițiile de vizualizare aprobate, controalele echipamentelor, responsabilitatea personalului, trasabilitatea și criteriile de acceptare controlate prin revizie pentru produsul real.
Cunoașteți ce nu poate confirma inspecția vizuală

O verificare vizuală poate identifica multe defecte vizibile, dar nu cuantifică tensiunea reziduală, toate diferențele de grosime a pereților, dimensiunile precise ale gâtului, rezistența la șoc termic sau rezistența la presiune internă. Acestea sunt proprietăți separate și, atunci când este relevant, necesită o măsurare sau un test adecvat. Abaterea dimensională nu este neapărat un “defect intern”; este pur și simplu ceva ce adesea nu poate fi judecat cu precizie cu ochiul liber.
Inspecția dimensională. Folosiți un șubler, un calibru sau o metodă de măsurare specificată adecvată pentru a verifica dimensiunile care contează pentru articolul real. Un desen al sticlei poate solicita diametrul gurii, alezajul, înălțimea, rotunjimea sau abaterea axei verticale. Înregistrați locația măsurării, unitatea, instrumentul sau metoda și toleranța specificată; altfel un număr este dificil de interpretat. Pentru flacoanele cosmetice turnate, CETIE DT15.00 identifică referințe relevante de toleranță și metode de testare, în timp ce DT15.51 și DT15.55 oferă proceduri specifice de planeitate și verticalitate. Metodele de referință publicate nu înlocuiesc limitele convenite pentru sticla și închiderea alese.
Starea de recoacere. ASTM C148-17(2022) descrie metode polariscopice pentru examinarea întârzierii optice relative asociate cu starea de recoacere a recipientelor comerciale din sticlă sodocalcică. Interpretarea depinde de metodă și de caracteristicile sticlei, inclusiv de calea optică. Un aspect liniștitor sub lumină obișnuită nu este un test de recoacere.
Șocul termic. ISO 7459:2004 abordează metode de testare pentru rezistența și anduranța la șoc termic ale recipientelor din sticlă. O astfel de testare poate fi relevantă acolo unde procesul intenționat expune recipientul la variații de temperatură definite. Nu creează o temperatură universală de trecere pentru fiecare sticlă cosmetică. Condițiile reale calde și reci, procedura de expunere, cantitatea de mostre și regula de acceptare trebuie specificate înainte ca un rezultat să fie semnificativ.
Presiune internă. ASTM C147-86(2020) reglementează rezistența la presiune internă pentru recipientele destinate să dezvolte o presiune susținută de 138 kPa (20 psi) sau mai mult după procesare; nu este o cerință de rutină pentru un flacon de parfum normal, nepresurizat. În mod similar, durabilitatea chimică sau compatibilitatea produs–ambalaj necesită o evaluare separată, specifică aplicației, și nu o concluzie vizuală despre sticlă în sine.
Scurgerea la nivelul sistemului de închidere. Pentru flacoane din sticlă turnată, CETIE DT15.53 descrie o procedură de testare a scurgerilor pentru sistemul sticlă–închidere în condiții normale de manipulare, depozitare și transport. Domeniul său declarat include și identificarea riscurilor asociate cu pliuri, rugozitate sau fisuri mici în garnitură. Acesta este un test de sistem cu închiderea selectată, nu o dovadă că un flacon gol acceptabil din punct de vedere vizual este solid din punct de vedere structural sau compatibil cu orice formulare.
Ce trebuie să identifice un raport de testare: revizia exactă a flaconului sau a eșantionului, tipul de sticlă sau de produs, unde este relevant, standardul de testare și versiunea acestuia, condițiile, numărul de eșantioane, măsurătorile sau observațiile privind defecțiunile și cerința de acceptare. Fără aceste câmpuri, un rezultat citat de “test trecut” poate să nu fie transferabil la flaconul comandat.
Un registru practic de inspecție și risc de spargere
Acest registru al cumpărătorului separă ceea ce vede inspectorul de ceea ce trebuie să stabilească un instrument de măsurare sau un laborator. Nu este un formular CETIE, ASTM sau ISO și nu conține rezultate de testare FOLOVER. Înregistrați valorile reale din metoda selectată și din specificația aprobată; marcați un test ca neaplicabil atunci când nu se potrivește flaconului sau condițiilor de utilizare.
| Element de inspecție | Metodă sau referință | Ce trebuie înregistrat | Când se aplică |
|---|---|---|---|
| Fisuri vizibile, ciobituri, sticlă internă | Inspecție vizuală definită; clasificare a defectelor convenită | ID eșantion, locație, fotografii, număr, decizie | Inspecții relevante ale recipientelor din sticlă |
| Geometria și planeitatea gurii | Desen aprobat; CETIE DT15.51 când este relevant | Versiunea gurii, instrumentul, pozițiile de măsurare, valori în mm, limitele din desen | Când gura superioară este o interfață funcțională de etanșare |
| Verticalitatea | CETIE DT15.55 sau altă metodă aprobată | Metoda, orientarea, abaterea măsurată, limita și ID eșantion | Când alinierea axei este o cerință specificată |
| Starea de recoacere | Metodă polariscopică aplicabilă, cum ar fi ASTM C148 | Metoda, orientarea sau locația eșantionului, rezultatul observat, limita convenită | Când este necesară evaluarea tensiunilor reziduale |
| Comportamentul la șoc termic | Protocol aplicabil de șoc termic, cum ar fi ISO 7459 | Temperaturi în °C, condiții, număr de eșantioane, defecțiuni, criteriu | Când variațiile de temperatură preconizate o justifică |
| Rezistența la presiune | ASTM C147, numai când este relevant pentru aplicația care suportă presiune | Presiune în kPa, durată, număr de specimene, observații | Aplicații de recipiente care suportă presiune |
| Scurgerea la nivelul sistemului sticlă–închidere | CETIE DT15.53 sau protocolul specific ambalajului aprobat | Versiunile flaconului și închiderii, metoda, condițiile, constatările privind scurgerile, criteriul | Când este necesară performanța de etanșare la lichid a închiderii |
| Selectarea specimenelor de testare | ASTM C224 pentru eșantionarea recipientelor din sticlă, unde este adoptat | Locația/momentul eșantionării sau selecția cutiei, gruparea produselor, numărul prelevat | Când specimenele de testare trebuie să reprezinte un lot sau un interval de producție identificat |
| Decizia de eșantionare pe lot | Schema de eșantionare ISO 2859-1 aprobată sau alternativă convenită | Dimensiunea lotului, dimensiunea eșantionului, clasele de defecte, Ac/Re și decizia | Când eșantionarea de acceptare face parte din contractul de achiziție |
Pentru un flux de lucru mai complet care acoperă eșantioane fizice, componente, decorare și înregistrări de aprobare, consultați cum să evaluați eșantioanele de ambalaje cosmetice înainte de producția de masă. Acest articol rămâne concentrat pe identificarea și evaluarea defectelor din sticlă în sine.
Un registru de testare util leagă constatările de un SKU de sticlă, revizia desenului, lotul, numărul de specimene, metoda de testare, condițiile, măsurătorile, regula de acceptare și examinatorul. Registrele de șoc termic necesită temperaturile caldă și rece și orice defecțiuni observate. Un registru polariscopic necesită metoda selectată și locația observației. Fără aceste detalii, o scurtă mențiune “a trecut” oferă puțin sprijin pentru o decizie ulterioară privind lotul sau furnizorul.
Folosind procedurile publicate: paginile CETIE și ASTM linkate descriu metodele relevante și domeniul lor de aplicare. Inspectorii care efectuează teste formale ar trebui să lucreze pe baza documentului complet controlat, a limitelor de acceptare convenite și a propriilor instrucțiuni de laborator aprobate. Lista de verificare de mai sus este o referință pentru cumpărător, nu un substitut pentru aceste proceduri.
Ce defecte necesită atenție imediată?
Deteriorare structurală potențială
Crăpăturile traversante suspectate, cioburile ascuțite desprinse, proeminențele interne și deteriorarea semnificativă a finisajului de etanșare nu trebuie tratate ca variații cosmetice obișnuite. Izolați articolul, păstrați dovezile și aplicați procedura de calitate relevantă înainte de a decide dacă alte unități necesită examinare.
Glosarul CETIE pentru cosmetice și parfumuri oferă exemple de clasificări ale defectelor vizuale, dar nu este un contract de acceptare universal. Un furnizor și un cumpărător trebuie încă să definească defectele aplicabile, modalitățile de eșantionare și acțiunile pentru ambalajul real.
Probleme funcționale, nu doar vizuale
O sticlă poate părea curată și totuși să aibă un alezaj al gâtului inacceptabil sau o bază instabilă. Geometria finisajului, angrenarea sistemului de închidere și dimensiunile contează deoarece influențează modul în care sticla se îmbină cu următorul component sau utilaj. Testați ansamblul corect în loc să presupuneți că două sisteme de închidere cu aspect similar sunt interschimbabile.
Variații de aspect care necesită o limită convenită
O incluziune închisă, o cusătură netedă sau o zgârietură ușoară pot fi evaluate în primul rând după aspect. Comparați-le cu referința aprobată în condițiile de vizualizare convenite, acordând atenție locației și vizibilității. Utilizați limita proiectului în loc să împrumutați un prag de dimensiune generic.
Cum ar trebui cumpărătorii să aplice eșantionarea și criteriile de acceptare a defectelor?
Nu confundați un test pe eșantion cu o decizie privind lotul
Măsurarea unui gât pe un singur eșantion de preproducție, verificarea recoacerii pe un grup de test definit și acceptarea unui lot de fabricație sunt trei decizii diferite. Un test individual satisfăcător nu poate stabili starea fiecărei sticle dintr-o livrare. Un rezultat de eșantionare nu poate înlocui nici un test de ansamblu sau de performanță cerut pentru sistemul de ambalare selectat.
Ce specifică de fapt un plan AQL
ISO 2859-1:2026 oferă un cadru de scheme de eșantionare indexate după limita de calitate acceptabilă (AQL) pentru inspecția lot cu lot pe bază de atribute. Pentru a aplica un plan, cumpărătorul și furnizorul trebuie să stabilească definiția lotului, nivelul de inspecție, starea sau planul de inspecție, clasificările defectelor și valorile AQL corespunzătoare. Planul rezultat stabilește dimensiunile eșantioanelor și numerele de acceptare și respingere.
O valoare AQL este stabilește o promisiune că exact acel procent de sticle defecte este permis în fiecare lot individual. Cifre precum “defecte majore sub 3%” sau “defecte minore sub 5%” nu trebuie preluate dintr-o listă de verificare fără legătură și prezentate ca standard universal pentru sticla cosmetică.
Cum să selectați și să documentați eșantioanele de testare
ASTM C224-78 (2020), Standard Practice for Sampling Glass Containers, acoperă în mod specific prelevarea sticlelor și borcanelor pentru examinare vizuală, verificări dimensionale, testare mecanică și alte caracteristici măsurabile. Îndrumările sale descrise public disting eșantioanele prelevate în timp în producția continuă de eșantioanele selectate aleatoriu din cutii ambalate. Acolo unde sunt evaluate proprietăți legate de recoacere, abordează și punctul din producție din care trebuie prelevate specimenele.
- Definiți populația. Identificați lotul sau intervalul de producție și dacă stilurile, culorile, dimensiunile sau desemnările de matriță diferite ale sticlelor trebuie tratate separat conform planului aprobat.
- Selectați metoda aplicabilă. Pentru verificările de fabricație, urmați procedura aprobată bazată pe timp atunci când este cazul. Pentru stocul ambalat, selectați cutiile și unitățile folosind procedura de eșantionare adoptată, în loc să alegeți doar sticlele cele mai accesibile.
- Determinați dimensiunea eșantionului și regula de decizie. Utilizați standardul de eșantionare și ediția convenite — de exemplu, ISO 2859-1:2026 acolo unde este adoptat contractual — pentru a stabili dimensiunea eșantionului, AQL, starea de inspecție și valorile Ac/Re aplicabile. Nu inventați aceste valori doar pe baza cantității lotului.
- Înregistrați rezultatul. Păstrați trasabilitatea eșantionării, defectele pe clase, numărul real și decizia. Rețineți și investigați deteriorarea structurală suspectată conform acordului de calitate, chiar și atunci când alte rezultate de aspect eșantionate sunt acceptabile.
ASTM C224 este o practică de selecție a specimenelor de recipiente din sticlă; ISO 2859-1 este un sistem de eșantionare pentru acceptarea loturilor pe bază de atribute. Ele abordează sarcini înrudite, dar diferite. Procedura completă și controlată de testare a unui laborator este încă necesară pentru efectuarea și evaluarea fiecărui test fizic selectat.
Defectele critice, majore și minore necesită definiții convenite
Un acord de calitate ar trebui să precizeze care constatări observate contează ca critice, majore sau minore pentru produsul în cauză și ar trebui să spună ce se întâmplă atunci când sunt găsite. De exemplu, conform unui plan de eșantionare selectat cu acceptare zero, cu numărul de acceptare Ac = 0 și numărul de respingere Re = 1,, un eșantion neconform corespunzător declanșează regula de respingere a planului. Aceasta este o decizie de eșantionare; nu este automat o cerință legală de a distruge un întreg lot.
Acolo unde se suspectează o crăpătură sau sticlă desprinsă, segregarea și o investigație documentată ar trebui să precedă orice decizie de reprocesare, acceptare, respingere sau casare a materialului. Decizia trebuie să fie trasabilă la constatările reale și la acordul de calitate aplicabil.
Ce ar trebui să solicite un cumpărător înainte de inspecția în vrac
- Desenul aprobat, specificația finisajului și referința fizică pentru versiunea exactă a sticlei.
- O listă definită de defecte structurale, funcționale și de aspect, cu terminologie convenită.
- Zonele și condițiile în care va fi evaluat fiecare defect vizual.
- Orice verificări dimensionale, de recoacere sau de performanță specifice aplicației, după caz.
- Definiția lotului, schema de eșantionare, categoriile de defecte, regulile de acceptare și respingere.
- O metodă de înregistrare care leagă fiecare constatare de eșantionul, lotul și dispoziția finală a acesteia.
Unde afectează aceste defecte ambalajele pentru parfum și îngrijirea pielii
Sticle de parfum: claritatea sticlei și interfața gât–pulverizator
Sticla transparentă pentru parfum face vizibile bulele interne, firele și imperfecțiunile de suprafață, în special în jurul bazelor decorative groase. Aceeași sticlă poate necesita o inspecție mai riguroasă la gât, unde o așchie sau o nepotrivire dimensională poate afecta ansamblul de pulverizare, gulerul sau capacul selectat.
Când comparați flacoane de sticlă pentru parfum, tratați finisajul vizibil al corpului și specificația gâtului ca puncte de aprobare separate. Un aspect satisfăcător al sticlei nu este dovada că un anumit pulverizator, o garnitură sau un proces de sertizare vor funcționa corect pe pachetul finit.
Sticle de ser și borcane: verificați sistemul de închidere selectat
O sticlă de ser cu picurător filetat, o sticlă de loțiune cu pompă și un borcan de cremă cu capac filetat nu folosesc toate aceeași interfață de închidere. Deteriorarea gâtului și abaterea dimensională trebuie evaluate față de componenta corectă aprobată. Aspectul exterior poate fi afectat și de acoperire sau de matisare, astfel încât orice urmă raportată trebuie localizată în sticlă sau în finisajul aplicat înainte de a i se atribui o cauză.
Insertul ambalajele din sticlă pentru cosmetice și îngrijirea pielii gama oferă un punct de plecare pentru identificarea familiei relevante de recipiente. Aprobarea finală aparține totuși sticlei exacte, închiderii, reviziei eșantionului și aplicației preconizate.
Ce să faceți când găsiți o sticlă de sticlă defectă
Pentru consumatori: opriți utilizarea unei sticle cu suspiciune de deteriorare structurală
Dacă un recipient prezintă o fisură suspectă, o margine ascuțită ciobită sau fragmente de sticlă în interior, opriți utilizarea și contactați vânzătorul sau marca produsului pentru îndrumare. Nu încercați să dovediți că este sigur strângându-l, încălzindu-l sau continuând să îl umpleți. O bulă închisă sau o cusătură de turnare netedă este o observație diferită; întrebați marca despre cerințele de aspect ale produsului dacă urma este incertă.
Pentru cumpărători: formulați reclamația suficient de specific pentru a putea fi investigată
Înregistrați modelul sticlei, identificatorul lotului sau al cutiei, cantitatea afectată, momentul descoperirii și locația defectului. Includeți o fotografie de ansamblu și una de detaliu cu o scară de referință, acolo unde acest lucru poate fi făcut în siguranță. Dacă reclamația privește o problemă de gât sau de asamblare, identificați și modelul real al închiderii și configurația de asamblare.
Păstrați unitățile suspecte separate cât timp furnizorul examinează constatările. Acolo unde sunt plauzibile mai multe cauze, verificați înregistrările de producție, decorare, manipulare și ambalare înainte de a alege acțiunea corectivă. O zgârietură la talpă nu dovedește prin ea însăși că un transportator a deteriorat expedierea; o fisură fină nu dovedește prin ea însăși că ciclul de recoacere a fost greșit.
Preveniți problemele recurente prin specificații și aprobarea eșantioanelor
Înainte ca un tipar nou sau o sticlă revizuită să fie dată în producție, conveniți asupra desenului, dimensiunilor critice ale gâtului, criteriilor de inspecție a eșantionului și oricărui plan de testare relevant. Analizați modul în care sticla va fi decorată, asamblată, ambalată și manipulată. Pentru proiectele de dezvoltare, procesul de dezvoltare a sticlei personalizate este punctul potrivit pentru a coordona designul sticlei, componentele selectate și cerințele de aprobare a eșantioanelor.
Întrebări frecvente despre defectele sticlelor de sticlă
Sunt bulele mici din sticlele de sticlă întotdeauna defecte?
Nu. Unele bule mici închise pot fi tratate ca variații vizuale conform criteriilor de aspect convenite pentru un anumit produs. O bulă care sparge suprafața, un grup neobișnuit sau o caracteristică în apropierea unei zone importante din punct de vedere structural poate necesita o evaluare diferită. Răspunsul depinde de sticlă, de caracteristicile defectului și de criteriile aprobate.
Care este diferența dintre o fisură și o crăpătură fină în sticlă?
O fisură de tip through-crack se extinde prin peretele sticlei, în timp ce un check se referă de obicei la o fisură localizată care nu străbate întreaga grosime. Terminologia trebuie aliniată la referința tehnică utilizată de cumpărător și furnizor. Un check nu trebuie ignorat doar pentru că pare în regulă sau nu prezintă scurgeri imediat.
Poate fi folosită în continuare o sticlă de sticlă cu așchieri?
Nu continuați să utilizați un flacon cu un ciob ascuțit, o suprafață de etanșare deteriorată sau o suspiciune de deteriorare structurală până când nu a fost evaluat. Contează locația și caracteristicile sticlei lipsă. Un furnizor de ambalaje poate avea criterii de defect convenite, dar acestea nu trebuie să prevaleze asupra unei preocupări evidente de siguranță sau asupra unei cerințe de reglementare aplicabile.
Sunt considerate defecte cusăturile de matriță de pe sticlele de sticlă?
Nu în mod automat. O linie de îmbinare netedă poate fi o caracteristică normală a sticlei turnate. Bavurile excesive, muchiile ascuțite, secțiunile de tipar nealiniate sau o fisură de-a lungul unei linii de îmbinare sunt constatări diferite și trebuie inspectate în raport cu cerințele aprobate ale produsului. O linie vizibilă nu este suficientă în sine pentru a stabili tipul de defect.
Poate un flacon să treacă inspecția vizuală, dar să eșueze la un alt test?
Da. O sticlă poate părea acceptabilă, dar poate eșua la o inspecție dimensională specificată sau la un test tehnic relevant. Verificarea vizuală nu cuantifică tensiunea reziduală, performanța la șoc termic sau geometria precisă a gurii sticlei. Testele trebuie selectate pentru recipientul și condițiile de utilizare reale, nu preluate din altă categorie de produse.
Ce ar trebui să includă cumpărătorii într-un acord de inspecție a sticlelor din sticlă?
Identificați reviziile sticlei și ale componentelor, definițiile defectelor, referința vizuală aprobată, zonele importante de inspecție, limitele dimensionale, testele necesare, planul de eșantionare, regulile de acceptare și respingere și modul în care vor fi înregistrate abaterile. Pentru suspiciunile de fisuri sau fragmente de sticlă desprinse, definiți procesul de izolare și investigare înainte de începerea inspecției în lot.
Identificați defectul înainte de a decide ce să faceți
Începeți cu urma în sine: unde se află, implică sticlă spartă și ar putea interfera cu o suprafață de etanșare sau de asamblare? Înregistrați ceea ce se poate vedea. Utilizați măsurători dimensionale sau un test tehnic relevant pentru întrebările la care inspecția vizuală nu poate răspunde.
Pentru un proiect de ambalaje cosmetice, FOLOVER PACK recomandă verificarea desenului sticlei, a finisajului gâtului, a închiderii selectate și a criteriilor de defect convenite față de aceeași revizie a eșantionului fizic. Când solicitați o analiză, trimiteți modelul sticlei, locația defectului, fotografii, desenul și condițiile de umplere sau de asamblare preconizate. Aceste detalii permit furnizorului și cumpărătorului să discute o constatare specifică în loc de o reclamație generală privind calitatea sticlei.