
Une ligne près de l'épaule d'un flacon peut être un reflet, une marque de moule ou une véritable fissure. Une petite bulle fermée pose une question différente d'un manque de verre sur le bord d'étanchéité. L'inspecteur doit d'abord identifier la caractéristique et sa position, et non attribuer le même risque à chaque marque visible.
Les défauts courants des flacons en verre comprennent les fissures, les fêlures, les éclats, les bulles, les inclusions solides, l'excès de verre aux joints de moule, les finitions déformées et les fonds instables. La première étape utile consiste à identifier ce qu'est la marque, où elle se situe et si elle affecte la structure du verre, la fonction de l'emballage ou principalement son aspect. L'inspection visuelle permet d'identifier de nombreux problèmes ; elle ne peut pas établir toutes les propriétés mécaniques ou dimensionnelles pertinentes.
Qu'est-ce qui constitue un défaut de flacon en verre ?
Un défaut de fabrication n'est pas la même chose qu'une caractéristique de moulage normale
Les flacons en verre sont formés dans des moules, et certaines caractéristiques visibles résultent de ce procédé. Une ligne de joint de moule lisse et régulière, par exemple, n'est pas automatiquement un défaut de rejet. Une arête vive de verre en excès au même joint constitue une observation différente. De même, une petite graine fermée dans le verre et une cloque ouverte en surface ne doivent pas être regroupées simplement parce que toutes deux ressemblent à des bulles.
La distinction dépend aussi de la spécification produit convenue. Une marque visible peut être inacceptable sur le devant d'un flacon de parfum transparent mais rester dans les critères d'aspect définis pour un autre contenant. Un dommage lié à la sécurité ne peut pas être écarté simplement parce qu'il est difficile à voir.
L'emplacement donne le premier indice
Les inspecteurs utilisent des termes tels que finition pour l'ouverture supérieure et ses caractéristiques fonctionnelles, col pour la zone située en dessous, épaule pour la transition vers le corps principal, et talon pour la transition vers le fond. Chaque zone a une fonction différente. La finition assure l'engagement ou l'étanchéité du bouchon ; le corps contient le produit ; le fond doit supporter l'emballage rempli sur la surface prévue.
Pour un rapport fournisseur utile, prendre deux vues : une suffisamment rapprochée pour montrer clairement la marque et une montrant sa position sur le flacon complet. Consigner la référence du flacon et le lot avec les photographies.
Quels sont les défauts les plus courants des flacons en verre ?
Bulles, graines et cloques
Une graine est une petite inclusion gazeuse dans le verre. Les bulles fermées plus grandes et les formations de type cloque peuvent être plus visibles, en particulier dans les flacons transparents ou les fonds décoratifs épais. Ce qui compte n'est pas seulement la présence d'une caractéristique ronde, mais sa taille, sa position, sa répartition et le fait qu'elle atteigne ou perturbe une surface.
Établir d'abord si la bulle est enfermée dans le verre ou ouverte en surface. Un amas près d'un bord ou une cavité qui rompt la surface nécessite un examen plus approfondi. Pour une graine fermée, consigner sa taille et sa position, puis comparer l'observation aux critères d'aspect convenus pour ce flacon particulier.
Pierres, inclusions et cordes
Les pierres et autres inclusions solides peuvent apparaître comme des particules incrustées dans le verre. Une corde est une strie ou une ligne résultant d'une différence au sein du verre et non d'une rayure de surface ordinaire. Ces caractéristiques peuvent se ressembler sur les photographies, mais leurs origines et leurs implications ne sont pas interchangeables.
Marquer l'emplacement et photographier la caractéristique sous plusieurs angles. Vérifier si elle se répète sur les flacons voisins. Sa composition et la cause précise de l'état du verre ne peuvent pas être établies à partir d'une photographie ; une inclusion proche d'une fissure mérite une attention particulière lors de l'examen technique.
Fissures, fêlures et verre ébréché

Ce sont trois observations que les acheteurs doivent apprendre à distinguer. Une fissure est une fracture dans le verre ; une fissure traversante s'étend à travers la paroi. Le terme fêlure est couramment utilisé en inspection des contenants pour une fissure localisée qui ne traverse pas toute l'épaisseur du verre. Un éclat signifie qu'une partie du verre s'est détachée, laissant souvent un bord irrégulier ou en forme de coquille. La terminologie peut varier selon les références techniques ; un accord d'inspection doit donc définir l'usage de chaque terme.
Une fêlure fine peut n'apparaître que lorsque le flacon est tourné sous une lumière réfléchie. Un éclat est plus facilement reconnaissable par le manque de matière, bien que la cassure puisse être très petite. Une fissure traversante peut apparaître le long de l'épaule, d'un joint, de la finition ou du fond ; sa longueur apparente sur une photographie n'indique pas à l'inspecteur jusqu'où elle pénètre.
| Observation | Ce qu'il faut rechercher | Ce que cela change | Réponse initiale |
|---|---|---|---|
| Fissure traversante | Une fracture s'étendant à travers la paroi du flacon | Intégrité du contenant | Isoler ; ne pas remplir ni utiliser |
| Vérifier | Une fracture fine et localisée ; souvent plus facile à voir en lumière réfléchie | Résistance locale du verre ; propagation possible de la fissure | Isoler le dommage suspecté pour évaluation |
| Éclat | Verre manquant, souvent sur un bord | Tranchant, contact d'étanchéité ou résistance locale, selon la position | Consigner son emplacement et l'évaluer selon les critères applicables |
Ne pas utiliser une profondeur de fissure annoncée de “ plus de 2 mm ” comme définition universelle d'une fissure traversante. La pénétration à travers la paroi et la profondeur mesurée sont des caractéristiques différentes. Une fracture d'apparence superficielle n'est pas nécessairement acceptable, en particulier au niveau d'un fini, d'une épaule ou d'un talon. Inversement, l'apparence d'une ligne seule ne permet pas de confirmer si une fracture traverse la paroi ; cela peut nécessiter un examen plus approfondi.
La position modifie la décision d'inspection. Un éclat sur la portée d'étanchéité peut interrompre le contact avec un joint ou une garniture ; un dommage au niveau d'un filetage ou d'une zone de sertissage peut affecter l'assemblage. Un éclat au talon appelle une investigation différente d'une marque de surface sur une zone non fonctionnelle du corps. Consigner l'emplacement exact avant de décider quel test ou critère d'acceptation s'applique.
Pour les cosmétiques et les parfums spécifiquement, le document sectoriel CETIE DT26.10, Glossaire des défauts visuels critiques des contenants en verre pour cosmétiques et parfums, identifie des exemples de défauts visuels critiques, potentiellement critiques et Majeurs A, dont les finis éclatés parmi ses exemples potentiellement critiques. Il s'agit expressément d'une référence non exhaustive qui ne remplace pas les exigences acheteur-fournisseur relatives au contenant réel.
Distinction de sécurité : Un flacon présentant une fissure suspectée, un éclat tranchant ou du verre détaché doit être mis de côté plutôt que soumis à un essai informel de remplissage ou de manipulation. Un contrôle rapide d'étanchéité ne prouve pas que le verre est structurellement sain.
Lignes de moule, bavures et excès de verre
La ligne où les sections de moule se rejoignent peut laisser une marque sur le flacon fini. Il convient de la distinguer d'un excès de bavure, de lignes désalignées et de bavures en relief. Une ligne lisse à l'œil et non contraire à une exigence d'aspect approuvée n'équivaut pas à une saillie de verre tranchante.
Sur un flacon de parfum de forme, vérifier si la ligne de moule traverse une zone d'impression ou laisse une arête en relief là où un autre composant touche le verre. Si une ligne est elle-même fracturée, l'examiner comme une fissure plutôt que de l'accepter comme une ligne de joint normale.
Rayures, éraflures et irrégularités de surface
Les rayures ont généralement un tracé plus net ; les éraflures apparaissent souvent comme des zones frottées ou abrasées. Ni l'une ni l'autre ne permet à elle seule de savoir si la marque est apparue lors du formage, de la manutention, de la décoration ou du transport. Une corde interne peut ressembler à une rayure sous un certain angle mais n'occupera pas la même position sur la surface extérieure.
Pour les flacons enduits ou givrés, confirmer si le défaut observé se situe dans le verre lui-même ou dans un traitement de surface ultérieur. Cette distinction importe pour décider s'il faut revoir l'approvisionnement en verre, la manutention de décoration ou l'emballage du produit fini.
Épaisseur de paroi irrégulière et déformation du flacon
Un col déformé, une épaule asymétrique, un côté aplati ou une répartition du verre visiblement irrégulière peuvent indiquer un problème de formage ou de dimension. Certains écarts sont évidents ; d'autres nécessitent des mesures. Un flacon de parfum à fond épais et transparent peut aussi paraître irrégulier en raison de son design, c'est pourquoi la comparaison visuelle doit commencer par le plan approuvé correct.
Lorsque les dimensions sont critiques, les vérifier aux positions spécifiées plutôt que de les estimer à partir de la silhouette du flacon. Un échantillon peut sembler acceptable mais présenter un col non circulaire ou une différence dimensionnelle qui n'apparaît qu'à l'assemblage.
Défauts de col et de fini
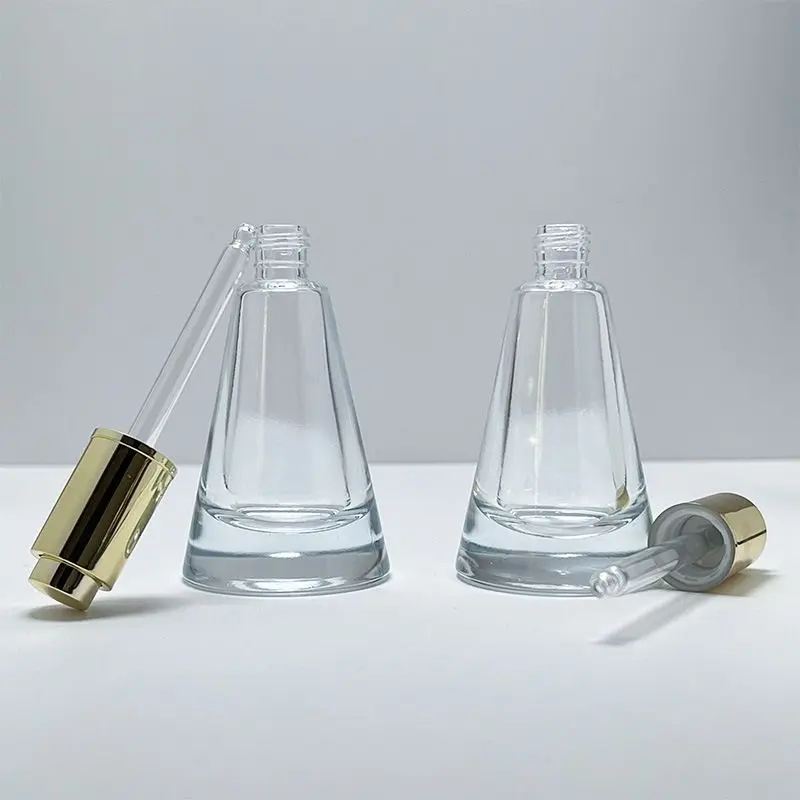
Le fini mérite une attention particulière car il constitue l'interface de la fermeture sélectionnée. Rechercher les éclats sur la surface d'étanchéité, les filetages incomplets ou endommagés, un rebord déformé, un alésage anormalement restreint et autres écarts par rapport à la géométrie de col prévue.
Pour un flacon de parfum, le col et l'ensemble sprayer ou sertissage sélectionné doivent être évalués ensemble. Pour un conditionnement de sérum, le compte-gouttes, le bouchon, le joint ou la pompe peuvent utiliser un engagement et un agencement d'étanchéité différents. Une fermeture que l'on peut enfoncer ou visser sur un flacon n'est pas automatiquement compatible. Le guide des bouchons et systèmes de distribution pour flacons cosmétiques explique les choix de composants que les acheteurs doivent spécifier avant d'évaluer le produit fini.
Il existe des procédures de mesure publiées pour la géométrie que le contrôle visuel peut manquer. CETIE DT15.51 décrit la mesure de la planéité du fini supérieur d'un flacon en verre moulé ; CETIE DT15.55 décrit un essai de verticalité utilisant des méthodes telles qu'une table statique, un plateau tournant ou un projecteur de profil. La méthode retenue et la limite d'acceptation doivent correspondre au plan du flacon et à la conception de la fermeture. Aucun de ces documents ne signifie que chaque flacon doit subir chaque test.
Défauts de fond et flacons qui ne tiennent pas d'aplomb
Inspecter l'anneau de contact, la surface inférieure et le talon pour rechercher fissures, verre manquant, saillies inattendues ou déformation. Poser un échantillon vide sur une surface stable et plane pour détecter un basculement prononcé. Si le design approuvé du flacon comporte un fond creux, ne pas confondre cette caractéristique prévue avec un défaut.
Un contrôle rapide de stabilité révèle un basculement évident. Pour les flacons destinés à un remplissage, un étiquetage ou un emballage automatisés, évaluer également le contact du fond et l'alignement par rapport à l'équipement et aux dimensions convenues.
Pointes internes, fils de verre et fragments détachés
Les saillies de verre indésirables ou structures filiformes à l'intérieur du flacon ne sont pas qu'une question d'aspect. Elles diffèrent des stries incluses ordinaires car le verre peut faire saillie dans l'espace produit. Les fragments détachés doivent être distingués du verre fusionné à une paroi interne, mais les deux justifient une investigation documentée.
Si vous voyez ou suspectez du verre interne tranchant ou des fragments détachés, ne pas remplir, rincer et réutiliser, ni tenter de retirer la matière à la main. Isoler le contenant concerné et suivre la procédure qualité convenue.
Quelles sont les causes des défauts des flacons en verre ?
Conditions de fusion et de matière
Le gaz restant dans la masse fondue et les matières étrangères peuvent être associés à des pierres, des bulles ou certaines inclusions solides. Des variations au sein du verre fondu peuvent également contribuer à des cordes visibles. Cela ne signifie pas qu'une photographie peut identifier la matière première, l'état du four ou une erreur opératoire spécifique. Ce sont des pistes d'investigation possibles, pas des diagnostics.
Moulage, formage et outillage
L'état des moules, l'alignement, la répartition du verre, la séquence de formage et d'autres réglages du procédé peuvent affecter les lignes de joint, la forme, la formation de la bague et la répartition des parois. Une ligne de bavure nette peut justifier une revue de l'outillage ; une bague incomplètement formée peut justifier un examen différent du système de formage.
Lorsqu'un défaut se répète à un emplacement constant, les contrôleurs doivent consigner cette récurrence et l'examiner avec l'équipe de fabrication. Modifier la pression de soufflage, la température du moule ou le minutage sans avoir établi la cause risque de créer un autre problème. Aucun réglage de paramètre unique ne s'applique à toutes les compositions de verre ni à tous les designs de flacons.
Recuisson, refroidissement et contact thermique
Après le formage, les récipients en verre subissent un refroidissement contrôlé et une recuisson afin de gérer les contraintes résiduelles. Des conditions thermiques inappropriées peuvent laisser subsister des contraintes susceptibles de contribuer à une fracture ultérieure. Le contact du verre chaud avec un objet nettement plus froid peut également être pertinent lors de l'analyse d'un endommagement localisé.
Le programme de recuisson correct dépend de la composition du verre et de l'article produit. Une plage de températures copiée d'une autre référence de production ne constitue pas une recette universelle pour les flacons de parfum ou les pots cosmétiques. Plus important encore, l'absence de fissure visible sur un flacon ne prouve pas que son état de recuisson a été mesuré et accepté.
Manipulation, décoration et transport
Le contact entre flacons, avec les équipements de préhension, les calages internes des cartons ou d'autres surfaces dures peut provoquer des éclats et des rayures. L'endommagement peut survenir avant ou après la décoration, ou pendant la distribution. Les défauts de revêtement et d'impression doivent être consignés séparément de l'endommagement du verre sous-jacent.
Pour analyser une réclamation, notez quand le défaut est apparu pour la première fois : sur un échantillon non décoré, après assemblage, lors du contrôle à réception ou après expédition. Ce moment précise les questions à poser au fournisseur sans présumer d'une cause à partir du seul aspect.
Comment repérer les défauts des flacons en verre avant utilisation ou remplissage
Utilisez la lumière et la rotation, pas une seule photographie de face
Examinez un échantillon propre sous un éclairage approprié, en le faisant tourner lentement pour observer le corps, l'épaule, la bague et le fond. La lumière réfléchie peut rendre les fines fractures plus apparentes ; la lumière transmise peut aider à révéler les bulles enfermées et certaines inclusions. Le verre coloré, revêtu ou dépoli peut nécessiter des conditions d'observation différentes de celles du verre clair.
Observez une marque suspecte sous plusieurs angles. Consignez-la avec une vue rapprochée et une seconde vue montrant le flacon complet. Ne pliez, ne frappez, ne chauffez et ne mettez pas sous pression volontairement un récipient douteux comme test improvisé.
Inspectez la bague, le corps, l'intérieur et le fond dans l'ordre
Commencez par la bague, où un petit éclat ou un morceau de verre en relief peut affecter le contact avec le système de fermeture. Descendez le long du col et de l'épaule, balayez le corps et l'intérieur, et terminez par le talon et le fond. Cet ordre réduit le risque qu'un contrôleur se focalise sur une bulle bien visible tout en négligeant une fissure moins apparente sur un bord fonctionnel.
Lorsque vous comparez plusieurs échantillons, utilisez la même procédure d'observation et la même condition de référence. Distinguez également l'endommagement présent sur un seul article de la même caractéristique qui se répète sur plusieurs pièces ; cette distinction est utile pour les analyses de suivi.
Une instruction de travail documentée pour le contrôle visuel
Ce qui suit est une séquence pratique de contrôle à réception pour un projet d'emballage cosmétique en verre, et non une SOP officielle CETIE ni un substitut à une procédure d'usine approuvée. Elle utilise la terminologie de localisation et de défauts de CETIE DT26.10 comme référence pour les constats visuels potentiellement graves. L'acheteur et le fournisseur doivent néanmoins convenir de l'éclairage, des conditions d'observation, des critères de défauts et du plan de contrôle applicable.
- Identifiez l'échantillon. Consignez le code du flacon, la version, l'identification du lot ou du carton, le contrôleur, la date, ainsi que le caractère non décoré ou fini de l'article. Gardez à disposition le flacon de référence approuvé et le plan.
- Préparez la zone d'observation. Utilisez une surface de contrôle propre et stable ainsi qu'un éclairage approprié et constant. Ne confondez pas les reflets, les marques de revêtement ou la poussière avec des caractéristiques internes au verre.
- Examinez d'abord la bague. Contrôlez la portée d'étanchéité, l'alésage intérieur, les filets ou la zone de sertissage, ainsi que le col, pour y rechercher des fissures visibles, des manques de verre, des saillies anormales ou des déformations.
- Faites tourner et examinez le reste. Observez l'épaule et le corps en lumière réfléchie et transmise selon le cas ; vérifiez ensuite l'intérieur, le talon et le fond. Notez si la même marque apparaît sur plusieurs échantillons.
- Consignez les constats. Prenez une image d'ensemble et une vue rapprochée montrant l'emplacement et l'échelle lorsque cela est sans risque ; notez le type de défaut et le critère d'acceptation approuvé applicable. N'estimez pas la profondeur d'une fissure et n'attribuez pas de cause de fabrication à partir d'une photographie.
- Isolez les dommages structurels suspectés. Mettez de côté pour examen les flacons présentant des fractures suspectées, du verre interne tranchant, des fragments détachés ou des surfaces d'étanchéité endommagées. Orientez les questions dimensionnelles ou de performance incertaines vers la méthode de mesure ou d'essai spécifiée.
- Clôturez l'enregistrement. Reliez chaque constat au spécimen et à la décision de contrôle, puis consignez qui a autorisé toute acceptation, tout rejet ou tout essai complémentaire.
Limite de la procédure : Cette séquence est une aide éditoriale au contrôle, et non une affirmation que FOLOVER applique ces étapes exactes sur chaque ligne de production. Une SOP formelle doit également préciser les conditions d'observation approuvées, les contrôles d'équipement, les responsabilités du personnel, la traçabilité et les critères d'acceptation sous contrôle de révision pour le produit réel.
Sachez ce que le contrôle visuel ne peut pas confirmer

Un contrôle visuel peut identifier de nombreux défauts visibles, mais il ne quantifie pas les contraintes résiduelles, toutes les différences d'épaisseur de paroi, les dimensions précises du col, la résistance au choc thermique ou la résistance à la pression interne. Ce sont des propriétés distinctes qui, le cas échéant, nécessitent une mesure ou un essai approprié. Un écart dimensionnel n'est pas nécessairement un “ défaut interne ” ; c'est simplement un élément qui, souvent, ne peut pas être jugé avec précision à l'œil.
Contrôle dimensionnel. Utilisez un pied à coulisse, un gabarit ou une méthode de mesure spécifiée appropriés pour vérifier les dimensions importantes pour l'article réel. Un plan de flacon peut exiger le diamètre de bague, l'alésage, la hauteur, la circularité ou l'écart d'axe vertical. Consignez l'emplacement de la mesure, l'unité, l'instrument ou la méthode, ainsi que la tolérance spécifiée ; sinon, un chiffre est difficile à interpréter. Pour les flacons cosmétiques moulés, CETIE DT15.00 identifie les références pertinentes de tolérances et de méthodes d'essai, tandis que DT15.51 et DT15.55 fournissent des procédures spécifiques de planéité et de verticalité. Les méthodes de référence publiées ne remplacent pas les limites convenues pour le flacon et le système de fermeture choisis.
État de recuisson. ASTM C148-17(2022) décrit des méthodes polariscopiques pour examiner la biréfringence optique relative associée à l'état de recuisson des récipients commerciaux en verre sodocalcique. L'interprétation dépend de la méthode et des caractéristiques du verre, y compris le trajet optique. Un aspect rassurant sous lumière ordinaire ne constitue pas un essai de recuisson.
Choc thermique. ISO 7459:2004 traite des méthodes d'essai de résistance et d'endurance au choc thermique des récipients en verre. De tels essais peuvent être pertinents lorsque le procédé prévu expose le récipient à des variations de température définies. Ils n'établissent pas de température de réussite universelle pour chaque flacon cosmétique. Les conditions réelles de chaud et de froid, la procédure d'exposition, la quantité d'échantillons et la règle d'acceptation doivent être spécifiées pour qu'un résultat ait un sens.
Pression interne. ASTM C147-86(2020) traite de la résistance à la pression interne pour les récipients destinés à développer une pression soutenue de 138 kPa (20 psi) ou plus après traitement ; il ne s'agit pas d'une exigence de routine pour un flacon de parfum normal, non pressurisé. De même, la durabilité chimique ou la compatibilité produit-emballage nécessite une évaluation distincte, spécifique à l'application, plutôt qu'une conclusion visuelle sur le verre seul.
Fuite au niveau du bouchage. Pour le flaconnage en verre moulé, CETIE DT15.53 décrit une procédure d'essai d'étanchéité pour le système verre-et-bouchage dans des conditions normales de manutention, de stockage et de transport. Son domaine d'application déclaré inclut également l'identification des risques associés aux plis, à la rugosité ou aux petites fissures dans le joint d'étanchéité. Il s'agit d'un essai système avec le bouchage sélectionné, et non d'une preuve qu'un flacon vide visuellement acceptable est structurellement sain ou compatible avec toutes les formulations.
Ce qu'un rapport d'essai doit identifier : la révision exacte du flacon ou de l'échantillon, le type de verre ou de produit le cas échéant, la norme d'essai et sa version, les conditions, le nombre d'échantillons, les mesures ou observations de défaillance, et l'exigence d'acceptation. Sans ces champs, un résultat “ essai réussi ” cité peut ne pas être transposable au flacon commandé.
Un registre pratique d'inspection et de risque de casse
Ce registre côté acheteur distingue ce que l'inspecteur voit de ce qu'un instrument de mesure ou un laboratoire doit établir. Il ne s'agit pas d'un formulaire CETIE, ASTM ou ISO, et il ne contient aucun résultat d'essai FOLOVER. Saisissez les valeurs réelles issues de la méthode sélectionnée et de la spécification approuvée ; indiquez un essai comme non applicable lorsqu'il ne convient pas au flacon ou aux conditions d'utilisation.
| Point d'inspection | Méthode ou référence | Ce qu'il faut consigner | Quand cela s'applique |
|---|---|---|---|
| Fissures, éclats, verre interne visibles | Inspection visuelle définie ; classification des défauts convenue | ID d'échantillon, emplacement, photographies, nombre, décision | Inspections de récipients en verre pertinentes |
| Géométrie et planéité de la bague | Plan approuvé ; CETIE DT15.51 le cas échéant | Version de la bague, instrument, positions de mesure, valeurs en mm, tolérances du plan | Lorsque le dessus de la bague constitue une interface d'étanchéité fonctionnelle |
| Verticalité | CETIE DT15.55 ou une autre méthode approuvée | Méthode, orientation, écart mesuré, limite et ID d'échantillon | Lorsque l'alignement de l'axe est une exigence spécifiée |
| État de recuisson | Méthode polariscopique applicable, telle que ASTM C148 | Méthode, orientation ou emplacement de l'échantillon, résultat observé, limite convenue | Lorsqu'une évaluation des contraintes résiduelles est requise |
| Comportement au choc thermique | Protocole de choc thermique applicable, tel que ISO 7459 | Températures en °C, conditions, nombre d'échantillons, défaillances, critère | Lorsque les variations de température prévues le justifient |
| Résistance à la pression | ASTM C147, uniquement lorsque cela est pertinent pour l'application sous pression | Pression en kPa, durée, nombre d'éprouvettes, observations | Applications de récipients sous pression |
| Étanchéité verre-et-bouchage | CETIE DT15.53 ou le protocole spécifique à l'emballage approuvé | Versions du flacon et du bouchage, méthode, conditions, constats de fuite, critère | Lorsqu'une performance d'étanchéité au liquide du bouchage est requise |
| Sélection des éprouvettes d'essai | ASTM C224 pour l'échantillonnage des récipients en verre, lorsqu'adopté | Emplacement/moment d'échantillonnage ou sélection du carton, regroupement de produits, nombre prélevé | Lorsque les éprouvettes d'essai doivent représenter un lot ou un intervalle de production identifié |
| Décision d'échantillonnage par lot | Plan d'échantillonnage ISO 2859-1 approuvé ou alternative convenue | Taille du lot, taille de l'échantillon, classes de défauts, Ac/Re et décision | Lorsque l'échantillonnage d'acceptation fait partie de l'accord d'achat |
Pour un processus plus complet couvrant les échantillons physiques, les composants, la décoration et les dossiers d'approbation, voir comment évaluer les échantillons d'emballage cosmétique avant la production de masse. Cet article reste centré sur l'identification et l'évaluation des défauts du verre lui-même.
Un compte rendu d'essai utile relie les constats à une référence de flacon, une révision de plan, un lot, un nombre d'éprouvettes, une méthode d'essai, des conditions, des mesures, une règle d'acceptation et un vérificateur. Les comptes rendus de choc thermique doivent indiquer les températures chaude et froide ainsi que toute défaillance observée. Un compte rendu polariscopique doit préciser la méthode retenue et la localisation de l'observation. Sans ces détails, une simple mention “ conforme ” apporte peu d'appui pour une décision ultérieure sur un lot ou un fournisseur.
En utilisant les procédures publiées : les pages CETIE et ASTM citées en lien décrivent les méthodes pertinentes et leur champ d'application. Les inspecteurs réalisant des essais formels doivent s'appuyer sur le document complet contrôlé, les limites d'acceptation convenues et leurs propres instructions de laboratoire approuvées. La liste de contrôle ci-dessus est une référence pour l'acheteur, et non un substitut à ces procédures.
Quels défauts nécessitent une attention immédiate ?
Dommages structurels potentiels
Les fissures traversantes suspectées, les éclats de verre acérés détachés, les pointes internes et les dommages importants sur une finition d'étanchéité ne doivent pas être traités comme des variations esthétiques courantes. Isolez l'article, conservez les preuves et appliquez la procédure qualité pertinente avant de décider si d'autres unités doivent être examinées.
Le glossaire cosmétiques-et-parfums de la CETIE fournit des exemples de classifications de défauts visuels, mais il ne constitue pas un contrat d'acceptation universel. Le fournisseur et l'acheteur doivent encore définir les défauts applicables, les modalités d'échantillonnage et les actions pour l'emballage réel.
Des problèmes fonctionnels et non seulement visuels
Un flacon peut paraître propre et présenter néanmoins un alésage de col inacceptable ou une base instable. La géométrie de la finition, l'engagement du bouchon et les dimensions importent car ils influencent la façon dont le flacon s'adapte au composant ou à la machine suivants. Testez l'assemblage correct plutôt que de supposer que deux bouchons d'apparence similaire sont interchangeables.
Variations d'aspect nécessitant une limite convenue
Une inclusion fermée, une couture lisse ou une légère rayure peuvent être jugées principalement sur l'aspect. Comparez-les à la référence approuvée dans les conditions d'observation convenues, en prêtant attention à la localisation et à la visibilité. Utilisez la limite du projet plutôt qu'un seuil de taille générique emprunté ailleurs.
Comment les acheteurs doivent-ils appliquer l'échantillonnage et les critères d'acceptation des défauts ?
Ne confondez pas un essai sur échantillon avec une décision sur un lot
Mesurer un col sur un échantillon de pré-production, vérifier le recuit sur un groupe d'essai défini et accepter un lot de fabrication sont trois décisions différentes. Un essai individuel satisfaisant ne peut établir l'état de chaque flacon d'une expédition. Un résultat d'échantillonnage ne peut pas non plus remplacer un essai d'assemblage ou de performance requis pour le système d'emballage retenu.
Ce que spécifie réellement un plan AQL
ISO 2859-1:2026 fournit un cadre de plans d'échantillonnage indexés par limite de qualité d'acceptation (AQL) pour l'inspection lot par lot par attributs. Pour appliquer un plan, l'acheteur et le fournisseur doivent établir la définition du lot, le niveau d'inspection, l'état ou le plan d'inspection, les classifications de défauts et les valeurs AQL appropriées. Le plan qui en résulte fixe les tailles d'échantillon et les nombres d'acceptation et de rejet.
Une valeur AQL n'est pas pas une promesse qu'exactement ce pourcentage de flacons défectueux est autorisé dans chaque lot individuel. Des chiffres tels que “ défauts majeurs inférieurs à 3% ” ou “ défauts mineurs inférieurs à 5% ” ne doivent pas être repris d'une liste de contrôle sans rapport et présentés comme une norme universelle du verre cosmétique.
Comment sélectionner et documenter les échantillons d'essai
ASTM C224-78 (2020), Standard Practice for Sampling Glass Containers, couvre spécifiquement le prélèvement de flacons et de pots pour l'examen visuel, les contrôles dimensionnels, les essais mécaniques et d'autres caractéristiques mesurables. Ses recommandations publiquement décrites distinguent les échantillons prélevés au fil du temps en production continue des échantillons sélectionnés au hasard dans des caisses emballées. Lorsque des propriétés liées au recuit sont évaluées, elle traite également du point de production auquel les éprouvettes doivent être prélevées.
- Définir la population. Identifiez le lot ou l'intervalle de production, et si différents styles, couleurs, tailles ou désignations de moule de flacons doivent être traités séparément selon le plan approuvé.
- Sélectionner la méthode applicable. Pour les contrôles en fabrication, suivez la procédure temporelle approuvée le cas échéant. Pour le stock emballé, sélectionnez les cartons et les unités selon la procédure d'échantillonnage adoptée plutôt que de choisir uniquement les flacons les plus accessibles.
- Déterminer la taille de l'échantillon et la règle de décision. Utilisez la norme d'échantillonnage et l'édition convenues — par exemple, ISO 2859-1:2026 lorsqu'elle est adoptée contractuellement — pour établir la taille de l'échantillon, l'AQL, l'état d'inspection et les valeurs Ac/Re applicables. N'inventez pas ces valeurs à partir de la seule quantité du lot.
- Enregistrer le résultat. Conservez la traçabilité de l'échantillonnage, les défauts par classe, le décompte réel et la décision. Mettez de côté et examinez tout dommage structurel suspecté selon l'accord qualité, même lorsque les autres résultats d'aspect échantillonnés sont acceptables.
ASTM C224 est une pratique de sélection d'éprouvettes de récipients en verre; ISO 2859-1 est un système d'échantillonnage d'acceptation de lots par attributs. Ils traitent de tâches connexes mais différentes. La procédure d'essai complète et contrôlée d'un laboratoire reste nécessaire pour réaliser et évaluer chaque essai physique sélectionné.
Les défauts critiques, majeurs et mineurs nécessitent des définitions convenues
Un accord qualité doit préciser quels constats observés comptent comme critiques, majeurs ou mineurs pour le produit concerné, et doit indiquer ce qui se passe lorsqu'ils sont constatés. Par exemple, selon un plan d'échantillonnage à acceptation nulle retenu avec un nombre d'acceptation Ac = 0 et un nombre de rejet Re = 1,, un échantillon non conforme correspondant déclenche la règle de rejet du plan. Il s'agit d'une décision d'échantillonnage ; ce n'est pas automatiquement une obligation légale de détruire un lot entier.
Lorsqu'une fissure ou du verre détaché est suspecté, l'isolement et une investigation documentée doivent précéder toute décision de retouche, d'acceptation, de rejet ou de mise au rebut de la matière. La décision doit être traçable jusqu'aux constats réels et à l'accord qualité applicable.
Ce qu'un acheteur doit demander avant l'inspection en vrac
- Le plan approuvé, la spécification de finition et la référence physique pour la version exacte du flacon.
- Une liste définie de défauts structurels, fonctionnels et d'aspect, avec une terminologie convenue.
- Les zones et conditions dans lesquelles chaque défaut visuel sera évalué.
- Tout contrôle dimensionnel, de recuit ou de performance spécifique à l'application requis.
- La définition du lot, le plan d'échantillonnage, les catégories de défauts, les règles d'acceptation et de rejet.
- Une méthode d'enregistrement reliant chaque constat à son échantillon, son lot et sa disposition finale.
Où ces défauts affectent l'emballage de parfum et de soins de la peau
Flacons de parfum : limpidité du verre et interface bague–vaporisateur
Le verre de parfum transparent rend les pierres internes, les fils de verre et les défauts de surface bien visibles, en particulier autour des bases décoratives épaisses. Le même flacon peut nécessiter une inspection plus poussée au niveau de la bague, où un éclat ou un écart dimensionnel peut affecter l'ensemble vaporisateur, la collerette ou le bouchon sélectionné.
Lorsque vous comparez flacons de parfum en verre, traitez l'aspect extérieur du corps et la spécification du goulot comme deux points d'approbation distincts. Un aspect du verre satisfaisant ne prouve pas qu'un vaporisateur, un joint ou un procédé de sertissage donné fonctionnera correctement sur le produit fini.
Flacons de sérum et pots : vérifier le système de fermeture sélectionné
Un flacon de sérum avec pipette à vis, un flacon de lotion avec pompe et un pot de crème avec bouchon à vis n'utilisent pas tous la même interface de fermeture. Les dommages de bague et les écarts dimensionnels doivent être évalués par rapport au composant approuvé correspondant. L'aspect extérieur peut également être affecté par un revêtement ou un givrage ; toute marque signalée doit donc être localisée dans le verre ou dans le fini appliqué avant d'en attribuer la cause.
L' emballages en verre cosmétique et de soin de la peau La gamme constitue un point de départ pour identifier la famille de contenants concernée. L'approbation finale relève toujours du flacon exact, de la fermeture, de la révision d'échantillon et de l'application prévue.
Que faire lorsque vous découvrez un flacon en verre défectueux
Pour les consommateurs : cessez d'utiliser un flacon présentant un dommage structurel suspecté
Si un contenant présente une fissure suspectée, un bord ébréché tranchant ou des fragments de verre à l'intérieur, cessez de l'utiliser et contactez le vendeur ou la marque du produit pour obtenir des conseils. Ne cherchez pas à prouver qu'il est sûr en le pressant, en le chauffant ou en continuant à le remplir. Une bulle enfermée ou une ligne de moule lisse constitue une observation différente ; interrogez la marque sur les exigences d'aspect du produit si la marque est incertaine.
Pour les acheteurs : rendez la réclamation suffisamment précise pour permettre une enquête
Notez le modèle de flacon, l'identifiant de lot ou de carton, la quantité concernée, la date de découverte et l'emplacement du défaut. Joignez une photographie d'ensemble et un gros plan avec une échelle lorsque cela peut être fait en toute sécurité. Si la réclamation concerne un problème de bague ou d'assemblage, identifiez également le modèle de fermeture réel et la configuration d'assemblage.
Conservez les unités suspectes à part pendant que le fournisseur examine les constats. Lorsque plusieurs causes sont plausibles, vérifiez les enregistrements de production, de décoration, de manutention et d'emballage avant de choisir une action corrective. Un éclat au talon ne prouve pas à lui seul qu'un transporteur a endommagé l'expédition ; une fine fissure ne prouve pas à elle seule que le cycle de recuisson était incorrect.
Prévenir les problèmes récurrents grâce aux spécifications et à l'approbation d'échantillon
Avant la mise en production d'un nouveau moule ou d'un flacon révisé, convenez du plan, des dimensions critiques de la bague, des critères d'inspection des échantillons et de tout plan d'essai pertinent. Examinez comment le flacon sera décoré, assemblé, emballé et manipulé. Pour les projets de développement, le processus de développement de flacon personnalisé est le moment approprié pour coordonner la conception du flacon, les composants sélectionnés et les exigences d'approbation d'échantillon.
Questions fréquentes sur les défauts des flacons en verre
Les petites bulles dans les flacons en verre sont-elles toujours des défauts ?
Non. Certaines petites bulles enfermées peuvent être considérées comme des variations visuelles selon les critères d'aspect convenus pour un produit donné. Une bulle débouchant en surface, un amas inhabituel ou une particularité proche d'une zone structurellement importante peut nécessiter une évaluation différente. La réponse dépend du flacon, des caractéristiques du défaut et des critères approuvés.
Quelle est la différence entre une fissure et une fêlure dans le verre ?
Une fissure traversante s'étend à travers la paroi de la bouteille, tandis qu'une fêlure désigne généralement une fissure localisée qui ne traverse pas toute l'épaisseur. La terminologie doit être alignée sur la référence technique utilisée par l'acheteur et le fournisseur. Une fêlure ne doit pas être écartée simplement parce qu'elle semble correcte ou ne fuit pas immédiatement.
Une bouteille en verre ébréchée peut-elle encore être utilisée ?
Ne continuez pas à utiliser une bouteille présentant un éclat coupant, une surface d'étanchéité endommagée ou un dommage structurel suspecté tant qu'elle n'a pas été évaluée. L'emplacement et les caractéristiques du verre manquant sont importants. Un fournisseur d'emballage peut avoir convenu de critères de défaut, mais ceux-ci ne doivent pas primer sur une préoccupation de sécurité évidente ni sur une exigence réglementaire applicable.
Les lignes de moule sur les flacons en verre sont-elles considérées comme des défauts ?
Pas automatiquement. Une couture lisse peut être une caractéristique normale du verre moulé. Un excès de bavure, des ébarbures coupantes, des sections de moule mal alignées ou une fracture le long d'une couture sont des constats différents et doivent être inspectés au regard des exigences produit approuvées. Une ligne visible ne suffit pas à elle seule à établir le type de défaut.
Une bouteille peut-elle réussir l'inspection visuelle mais échouer à un autre test ?
Oui. Une bouteille peut sembler acceptable et pourtant échouer à un contrôle dimensionnel spécifié ou à un essai technique pertinent. Le contrôle visuel ne quantifie ni les contraintes résiduelles, ni la résistance au choc thermique, ni la géométrie précise de la bague. Les essais doivent être choisis en fonction du récipient réel et des conditions d'utilisation, plutôt que repris d'une autre catégorie de produits.
Que doivent inclure les acheteurs dans un accord d'inspection des flacons en verre ?
Identifiez les révisions de la bouteille et des composants, les définitions des défauts, la référence visuelle approuvée, les zones d'inspection importantes, les limites dimensionnelles, les tests requis, le plan d'échantillonnage, les règles d'acceptation et de rejet, ainsi que la manière dont les écarts seront consignés. En cas de suspicion de fissures ou de verre détaché, définissez le processus d'isolement et d'investigation avant de commencer l'inspection en série.
Identifier le défaut avant de décider quoi faire
Commencez par la marque elle-même : où se trouve-t-elle, implique-t-elle du verre brisé et pourrait-elle interférer avec une surface d'étanchéité ou d'assemblage ? Notez ce qui peut être observé. Utilisez des mesures dimensionnelles ou un essai technique pertinent pour les questions auxquelles l'inspection visuelle ne peut répondre.
Pour un projet d'emballage cosmétique, FOLOVER PACK recommande de vérifier le plan du flacon, la bague, la fermeture sélectionnée et les critères de défaut convenus par rapport à la même révision d'échantillon physique. Lors d'une demande d'examen, envoyez le modèle de flacon, l'emplacement du défaut, des photographies, le plan et les conditions de remplissage ou d'assemblage prévues. Ces détails permettent au fournisseur et à l'acheteur de discuter d'un constat précis plutôt que d'une réclamation générale sur la qualité du verre.