
เส้นที่พาดใกล้ไหล่ขวดอาจเป็นแสงสะท้อน รอยแม่พิมพ์ หรือรอยแตกจริง ฟองอากาศปิดขนาดเล็กก่อให้เกิดคำถามที่แตกต่างจากเนื้อแก้วที่หายไปบริเวณขอบปิดผนึก ผู้ตรวจสอบต้องระบุลักษณะและตำแหน่งของสิ่งที่พบก่อน ไม่ใช่กำหนดความเสี่ยงเดียวกันให้กับรอยที่มองเห็นทุกจุด.
ข้อบกพร่องทั่วไปของขวดแก้ว ได้แก่ รอยแตก รอยร้าวแบบเช็ก เศษบิ่น ฟองอากาศ สิ่งเจือปนที่เป็นของแข็ง เนื้อแก้วส่วนเกินบริเวณรอยต่อแม่พิมพ์ ผิวปากขวดที่ผิดรูป และก้นขวดที่ไม่มั่นคง ขั้นตอนแรกที่เป็นประโยชน์คือการระบุ ว่ารอยนั้นคืออะไร อยู่ที่ตำแหน่งใด และส่งผลต่อโครงสร้างของแก้ว การทำงานของบรรจุภัณฑ์ หรือส่วนใหญ่เป็นเพียงลักษณะภายนอก. การตรวจสอบด้วยสายตาสามารถระบุปัญหาต่างๆ ได้หลายอย่าง แต่ไม่สามารถยืนยันคุณสมบัติเชิงกลหรือเชิงมิติที่เกี่ยวข้องได้ทั้งหมด.
อะไรนับเป็นข้อบกพร่องของขวดแก้ว?
ข้อบกพร่องจากการผลิตไม่เหมือนกับลักษณะปกติจากการขึ้นรูป
ขวดแก้วขึ้นรูปในแม่พิมพ์ และลักษณะที่มองเห็นบางอย่างเป็นผลจากกระบวนการนั้น ตัวอย่างเช่น รอยต่อแม่พิมพ์ที่เรียบและสม่ำเสมอไม่ใช่ข้อบกพร่องที่ต้องปฏิเสธโดยอัตโนมัติ แต่สันคมของเนื้อแก้วส่วนเกินที่รอยต่อเดียวกันกลับเป็นสิ่งที่พบที่แตกต่างกัน ในทำนองเดียวกัน ฟองอากาศปิดขนาดเล็กภายในเนื้อแก้วกับฟองที่เปิดที่ผิวไม่ควรจัดกลุ่มรวมกันเพียงเพราะทั้งสองดูคล้ายฟองอากาศ.
ความแตกต่างยังขึ้นอยู่กับข้อกำหนดของผลิตภัณฑ์ที่ตกลงกันไว้ รอยที่มองเห็นอาจยอมรับไม่ได้บนด้านหน้าของขวดน้ำหอมใส แต่ยังอยู่ในเกณฑ์ลักษณะภายนอกที่กำหนดไว้สำหรับภาชนะอื่น ความเสียหายที่เกี่ยวกับความปลอดภัยไม่อาจมองข้ามได้เพียงเพราะสังเกตเห็นได้ยาก.
ตำแหน่งให้เบาะแสแรก
ผู้ตรวจสอบใช้คำศัพท์เช่น ผิวปากขวด สำหรับช่องเปิดด้านบนและลักษณะการทำงานของช่องเปิดนั้น, คอขวด สำหรับบริเวณใต้ช่องเปิดลงมา, ไหล่ขวด สำหรับบริเวณที่เปลี่ยนผ่านเข้าสู่ตัวขวดหลัก และ ส้นขวด สำหรับบริเวณที่เปลี่ยนผ่านเข้าสู่ก้นขวด แต่ละบริเวณมีหน้าที่ต่างกัน ผิวปากขวดรองรับการประกอบหรือการปิดผนึกของฝา ตัวขวดบรรจุผลิตภัณฑ์ ก้นขวดต้องรองรับบรรจุภัณฑ์ที่บรรจุแล้วบนพื้นผิวที่กำหนด.
เพื่อให้ได้รายงานจากซัพพลายเออร์ที่เป็นประโยชน์ ให้ถ่ายภาพสองมุมมอง มุมหนึ่งใกล้พอที่จะเห็นรอยได้ชัดเจน และอีกมุมหนึ่งแสดงตำแหน่งของรอยบนขวดทั้งใบ บันทึกข้อมูลอ้างอิงขวดและหมายเลขล็อตควบคู่กับภาพถ่าย.
ข้อบกพร่องของขวดแก้วที่พบบ่อยที่สุดมีอะไรบ้าง?
ฟองอากาศ ฟองอากาศปิดขนาดเล็ก และฟองที่ผิว
ฟองอากาศปิดขนาดเล็ก (seed) คือฟองก๊าซขนาดเล็กภายในเนื้อแก้ว ฟองอากาศปิดขนาดใหญ่และลักษณะคล้ายฟองที่ผิวอาจเห็นได้ชัดกว่า โดยเฉพาะในขวดใสหรือก้นขวดตกแต่งที่หนา สิ่งที่สำคัญไม่ใช่เพียงการมีอยู่ของลักษณะกลมๆ แต่คือขนาด ตำแหน่ง การกระจายตัว และว่าลักษณะนั้นไปถึงหรือรบกวนผิวหรือไม่.
ก่อนอื่นต้องระบุว่าฟองอากาศนั้นปิดอยู่ภายในเนื้อแก้วหรือเปิดที่ผิว กลุ่มฟองใกล้ขอบหรือโพรงที่ทำให้ผิวแตกต้องได้รับการตรวจสอบอย่างละเอียดยิ่งขึ้น สำหรับฟองปิดขนาดเล็ก ให้บันทึกขนาดและตำแหน่ง แล้วเปรียบเทียบสิ่งที่พบกับเกณฑ์ลักษณะภายนอกที่ตกลงกันไว้สำหรับขวดนั้นโดยเฉพาะ.
ก้อนหิน สิ่งเจือปน และเส้นคอร์ด
ก้อนหินและสิ่งเจือปนที่เป็นของแข็งอื่นๆ อาจปรากฏเป็นอนุภาคฝังอยู่ในเนื้อแก้ว คอร์ดคือเส้นหรือแถบที่เกิดจากความแตกต่างภายในเนื้อแก้ว ไม่ใช่รอยขีดข่วนที่ผิวทั่วไป ลักษณะเหล่านี้ดูคล้ายกันในภาพถ่าย แต่ต้นกำเนิดและนัยยะของมันไม่สามารถใช้แทนกันได้.
ทำเครื่องหมายตำแหน่งและถ่ายภาพลักษณะนั้นจากหลายมุม ตรวจสอบว่าลักษณะนั้นเกิดซ้ำในขวดข้างเคียงหรือไม่ ไม่สามารถระบุองค์ประกอบและสาเหตุที่แน่ชัดของสภาพแก้วได้จากภาพถ่าย สิ่งเจือปนที่อยู่ใกล้รอยแตกควรได้รับความสนใจเป็นพิเศษระหว่างการตรวจสอบทางเทคนิค.
รอยแตก รอยร้าวแบบเช็ก และเศษแก้วบิ่น

สิ่งเหล่านี้เป็นสิ่งที่พบสามประเภทที่ผู้ซื้อควรแยกแยะให้ได้ รอยแตก คือการแตกร้าวในเนื้อแก้ว รอยแตกทะลุ คือรอยแตกที่ทะลุผ่านผนัง คำว่า เช็ก มักใช้ในการตรวจสอบภาชนะสำหรับรอยแตกเฉพาะจุดที่ไม่ทะลุผ่านความหนาของแก้วทั้งหมด เศษบิ่น หมายถึงเนื้อแก้วบางส่วนแตกหลุดออกไป มักทิ้งขอบที่ไม่สม่ำเสมอหรือเป็นรูปเปลือกหอย คำศัพท์อาจแตกต่างกันระหว่างเอกสารอ้างอิงทางเทคนิค ดังนั้นข้อตกลงการตรวจสอบควรกำหนดความหมายของแต่ละคำ.
รอยเช็กแบบละเอียดอาจมองเห็นได้เฉพาะเมื่อหมุนขวดภายใต้แสงสะท้อน เศษบิ่นสังเกตได้ง่ายกว่าจากเนื้อแก้วที่หายไป แม้ว่ารอยแตกจะเล็กมากก็ตาม รอยแตกทะลุอาจปรากฏตามไหล่ขวด รอยต่อ ผิวปากขวด หรือก้นขวด ความยาวที่ดูเหมือนในภาพถ่ายไม่ได้บอกผู้ตรวจสอบว่ารอยนั้นลึกเข้าไปเท่าใด.
| สิ่งที่พบ | สิ่งที่ต้องสังเกต | สิ่งที่เปลี่ยนไป | การตอบสนองเบื้องต้น |
|---|---|---|---|
| รอยแตกทะลุ | รอยร้าวที่ลุกลามผ่านผนังขวด | ความสมบูรณ์ของภาชนะ | แยกออก ห้ามบรรจุหรือใช้งาน |
| ตรวจสอบ | รอยร้าวขนาดเล็กเฉพาะจุด ซึ่งมักมองเห็นได้ง่ายขึ้นเมื่อมีแสงสะท้อน | ความแข็งแรงของแก้วเฉพาะจุด และอาจมีการขยายตัวของรอยร้าว | แยกความเสียหายที่สงสัยออกเพื่อประเมิน |
| รอยบิ่น | เนื้อแก้วที่หายไป ซึ่งมักพบบริเวณขอบ | ความคม การสัมผัสเพื่อผนึก หรือความแข็งแรงเฉพาะจุด ขึ้นอยู่กับตำแหน่ง | บันทึกตำแหน่งและประเมินตามเกณฑ์ที่ใช้บังคับ |
อย่าใช้ข้อความที่อ้างว่าความลึกของรอยร้าว “มากกว่า 2 mm” เป็นคำจำกัดความสากลของรอยแตกทะลุ การทะลุผ่านผนังและความลึกที่วัดได้เป็นลักษณะที่แตกต่างกัน รอยร้าวที่ดูตื้นไม่จำเป็นต้องยอมรับได้เสมอไป โดยเฉพาะบริเวณปากขวด ไหล่ขวด หรือก้นขวด ในทางกลับกัน การเห็นเพียงเส้นรอยเพียงอย่างเดียวไม่สามารถยืนยันได้ว่ารอยร้าวนั้นทะลุผนังหรือไม่ ซึ่งอาจต้องมีการตรวจสอบเพิ่มเติม.
ตำแหน่งมีผลต่อการตัดสินใจในการตรวจสอบ รอยบิ่นบนผิวหน้าผนึกอาจขัดขวางการสัมผัสกับปะเก็นหรือไลเนอร์ ความเสียหายที่เกลียวหรือส่วนคริมป์อาจส่งผลต่อการประกอบ รอยบิ่นที่ก้นขวดต้องใช้การตรวจสอบที่แตกต่างจากรอยบนพื้นผิวในบริเวณที่ไม่เกี่ยวกับการใช้งานของตัวขวด บันทึกตำแหน่งที่แน่นอนก่อนตัดสินใจว่าจะใช้การทดสอบหรือเกณฑ์การยอมรับใด.
สำหรับเครื่องสำอางและน้ำหอมโดยเฉพาะ เอกสารอุตสาหกรรม CETIE DT26.10, Glossary of Glass Container Visual Critical Defects for Cosmetics & Perfumes, ระบุตัวอย่างข้อบกพร่องทางสายตาประเภทวิกฤต อาจเป็นวิกฤต และ Major A รวมถึงปากขวดที่บิ่นในตัวอย่างที่อาจเป็นวิกฤต เอกสารนี้ระบุชัดเจนว่าเป็นเอกสารอ้างอิงที่ไม่ครบถ้วนสมบูรณ์ และไม่ใช่สิ่งทดแทนข้อกำหนดระหว่างผู้ซื้อและผู้จัดจำหน่ายสำหรับภาชนะจริง.
ข้อแตกต่างด้านความปลอดภัย: ขวดที่สงสัยว่ามีรอยร้าว มีรอยบิ่นคม หรือมีเศษแก้วหลวม ควรแยกออกไว้แทนที่จะนำไปทดลองบรรจุหรือทดลองจัดการอย่างไม่เป็นทางการ การตรวจสอบการรั่วไหลอย่างรวดเร็วไม่ได้พิสูจน์ว่าแก้วมีความสมบูรณ์เชิงโครงสร้าง.
รอยต่อจากแม่พิมพ์ ตะเข็บ และเนื้อแก้วส่วนเกิน
รอยต่อที่ส่วนของแม่พิมพ์มาบรรจบกันอาจทิ้งเส้นไว้บนขวดสำเร็จรูป ซึ่งต้องแยกแยะจากครีบส่วนเกินที่มากเกินไป รอยต่อที่วางไม่ตรงกัน และตะเข็บที่นูนขึ้น รอยต่อที่เรียบเมื่อมองด้วยตาและไม่ขัดกับข้อกำหนดด้านรูปลักษณ์ที่อนุมัติแล้วไม่เทียบเท่ากับส่วนยื่นของแก้วที่คม.
บนขวดน้ำหอมที่มีรูปทรง ควรตรวจสอบว่ารอยต่อพาดผ่านพื้นที่พิมพ์หรือทิ้งสันนูนในจุดที่ชิ้นส่วนอื่นสัมผัสกับแก้วหรือไม่ หากเส้นนั้นมีรอยร้าวในตัวเอง ให้ตรวจสอบว่าเป็นรอยร้าวแทนที่จะยอมรับว่าเป็นเส้นแบ่งปกติจากแม่พิมพ์.
รอยขีดข่วน รอยถลอก และความผิดปกติของพื้นผิว
รอยขีดข่วนมักมีแนวที่ชัดเจนกว่า ส่วนรอยถลอกมักปรากฏเป็นบริเวณที่ถูกเสียดสีหรือขัดถู ทั้งสองอย่างไม่ได้บ่งบอกด้วยตัวเองว่ารอยนั้นเกิดขึ้นระหว่างการขึ้นรูป การจัดการ การตกแต่ง หรือการขนส่ง เส้นใยแก้วภายในอาจดูคล้ายรอยขีดข่วนจากมุมหนึ่ง แต่มันจะไม่อยู่ในตำแหน่งเดียวกันบนพื้นผิวด้านนอก.
สำหรับขวดที่เคลือบหรือขวดฝ้า ควรยืนยันว่าข้อบกพร่องที่พบอยู่ในเนื้อแก้วเองหรืออยู่ในการปรับสภาพพื้นผิวในขั้นตอนหลัง ความแตกต่างนี้สำคัญเมื่อต้องตัดสินใจว่าจะตรวจสอบการจัดหาแก้ว การจัดการงานตกแต่ง หรือการบรรจุหีบห่อสำเร็จรูป.
ความหนาของผนังที่ไม่สม่ำเสมอและการเสียรูปของขวด
คอขวดที่เบี้ยว ไหล่ขวดที่ไม่สมมาตร ด้านที่แบน หรือการกระจายของเนื้อแก้วที่ไม่สม่ำเสมออย่างเห็นได้ชัด อาจบ่งชี้ถึงปัญหาการขึ้นรูปหรือขนาด บางความคลาดเคลื่อนเห็นได้ชัดเจน ส่วนบางอย่างต้องวัด ขวดน้ำหอมที่มีฐานหนาและเนื้อแก้วใสอาจดูไม่สม่ำเสมอเนื่องจากดีไซน์ ซึ่งเป็นเหตุผลที่การเปรียบเทียบด้วยสายตาควรเริ่มจากแบบที่อนุมัติแล้วที่ถูกต้อง.
เมื่อขนาดมีความสำคัญ ควรตรวจสอบที่ตำแหน่งที่กำหนดแทนการประเมินจากรูปทรงขวด ตัวอย่างอาจดูยอมรับได้แต่มีคอขวดที่ไม่กลมหรือมีความแตกต่างด้านขนาดที่ปรากฏชัดเฉพาะเมื่อประกอบ.
ข้อบกพร่องของคอขวดและปากขวด
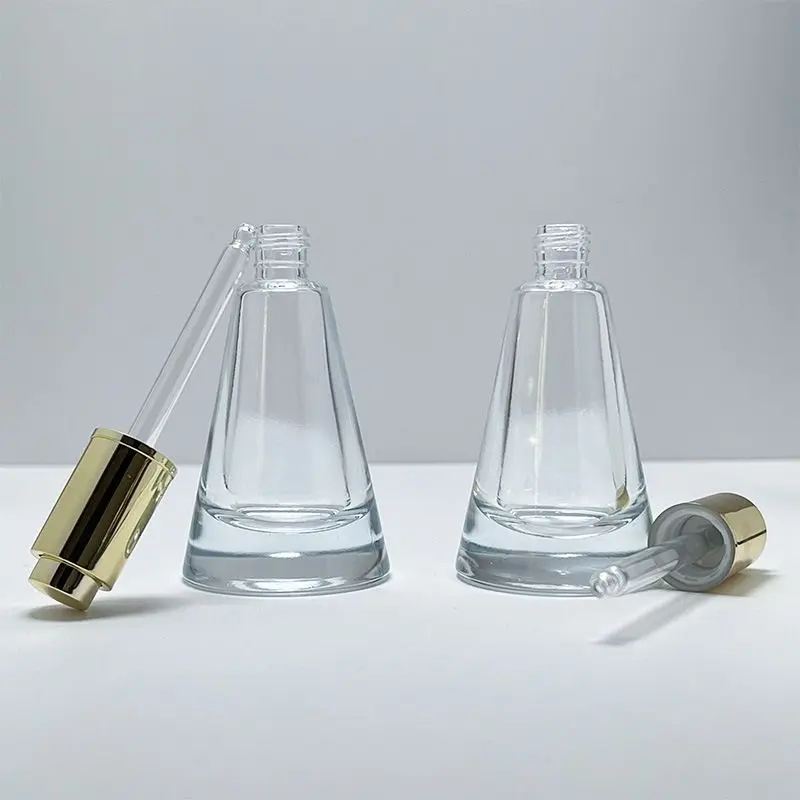
ปากขวดควรได้รับความใส่ใจเป็นพิเศษเนื่องจากเป็นส่วนเชื่อมต่อสำหรับฝาปิดที่เลือกไว้ ตรวจหาการบิ่นบนผิวหน้าผนึก เกลียวที่ไม่สมบูรณ์หรือเสียหาย ขอบปากที่บิดเบี้ยว รูเปิดที่แคบผิดปกติ และความคลาดเคลื่อนอื่นๆ จากรูปทรงคอขวดที่ต้องการ.
สำหรับขวดน้ำหอม ต้องประเมินคอขวดและหัวสเปรย์หรือชุดคริมป์ที่เลือกไว้ร่วมกัน สำหรับบรรจุภัณฑ์เซรั่ม หัวหยด ฝาปิด ปะเก็น หรือปั๊มอาจใช้รูปแบบการยึดเกาะและการผนึกที่แตกต่างกัน ฝาปิดที่สามารถกดหรือหมุนเข้าบนขวดได้ไม่ใช่การรับประกันว่าสามารถใช้ร่วมกันได้โดยอัตโนมัติ คู่มือฝาปิดขวดเครื่องสำอางและระบบจ่ายผลิตภัณฑ์ อธิบายตัวเลือกชิ้นส่วนที่ผู้ซื้อต้องระบุก่อนประเมินบรรจุภัณฑ์สำเร็จรูป.
มีขั้นตอนการวัดที่เผยแพร่แล้วสำหรับรูปทรงที่การตรวจด้วยสายตาอาจมองข้าม. CETIE DT15.51 อธิบายการวัดความเรียบของปากขวดด้านบนของขวดแก้วขึ้นรูป; CETIE DT15.55 อธิบายการทดสอบความตั้งฉากโดยใช้วิธีการต่างๆ เช่น โต๊ะนิ่ง แท่นหมุน หรือเครื่องฉายโปรไฟล์ วิธีการที่เลือกและขีดจำกัดการยอมรับต้องสอดคล้องกับแบบขวดและการออกแบบฝาปิด เอกสารทั้งสองฉบับไม่ได้หมายความว่าทุกขวดต้องผ่านทุกการทดสอบ.
ข้อบกพร่องของฐานและขวดที่ไม่ตั้งได้เรียบ
ตรวจสอบวงแหวนสัมผัส พื้นผิวด้านล่าง และก้นขวด เพื่อหารอยร้าว เนื้อแก้วที่หายไป ส่วนยื่นที่ไม่คาดคิด หรือการเสียรูป วางตัวอย่างเปล่าบนพื้นผิวที่มั่นคงและได้ระดับเพื่อคัดกรองการโยกที่ชัดเจน หากการออกแบบขวดที่อนุมัติแล้วมีฐานแบบเว้า อย่าคิดว่าลักษณะที่ออกแบบไว้แล้วนั้นเป็นข้อบกพร่อง.
การตรวจสอบการตั้งอย่างรวดเร็วจะพบการโยกที่ชัดเจน สำหรับขวดที่ใช้กับการบรรจุ การติดฉลาก หรือการบรรจุหีบห่อแบบอัตโนมัติ ควรประเมินการสัมผัสของฐานและการจัดแนวให้สอดคล้องกับอุปกรณ์และขนาดที่ตกลงกันด้วย.
ส่วนยื่นแหลมภายใน เส้นใยแก้ว และเศษที่หลวม
ส่วนยื่นของแก้วหรือโครงสร้างคล้ายเส้นใยที่ไม่พึงประสงค์ภายในขวดไม่ใช่แค่เรื่องของรูปลักษณ์เท่านั้น สิ่งเหล่านี้แตกต่างจากเส้นที่ฝังอยู่ในเนื้อแก้วทั่วไป เพราะแก้วอาจยื่นเข้าไปในพื้นที่บรรจุผลิตภัณฑ์ ต้องแยกแยะเศษที่หลวมออกจากแก้วที่หลอมติดกับผนังด้านใน แต่ทั้งสองกรณีต้องมีการตรวจสอบและบันทึกเป็นลายลักษณ์อักษร.
หากคุณเห็นหรือสงสัยว่ามีแก้วแหลมภายในหรือเศษที่หลุดออกมา ห้ามบรรจุ ล้างและนำกลับมาใช้ หรือพยายามนำวัสดุออกด้วยมือ แยกภาชนะที่ได้รับผลกระทบและปฏิบัติตามขั้นตอนคุณภาพที่ตกลงกันไว้.
อะไรเป็นสาเหตุของข้อบกพร่องของขวดแก้ว?
สภาวะการหลอมและวัสดุ
ก๊าซที่ตกค้างอยู่ในน้ำแก้วหลอมและวัสดุแปลกปลอมอาจเกี่ยวข้องกับเม็ดแก้ว ฟองอากาศ หรือการฝังตัวของของแข็งบางชนิด ความแปรปรวนภายในน้ำแก้วหลอมอาจมีส่วนทำให้เกิดเส้นใยแก้วที่มองเห็นได้เช่นกัน แต่ไม่ได้หมายความว่าภาพถ่ายจะสามารถระบุวัตถุดิบ สภาพเตาหลอม หรือข้อผิดพลาดในการปฏิบัติงานเฉพาะได้ สิ่งเหล่านี้เป็นแนวทางการตรวจสอบที่เป็นไปได้ ไม่ใช่การวินิจฉัย.
การขึ้นรูป การปั้น และเครื่องมือ
สภาพแม่พิมพ์ การจัดแนว การกระจายตัวของเนื้อแก้ว ลำดับการขึ้นรูป และการตั้งค่ากระบวนการอื่นๆ อาจส่งผลต่อรอยต่อ รูปร่าง การขึ้นรูปปากขวด และการกระจายความหนาของผนัง glass เส้นครีบคมอาจนำไปสู่การทบทวนเครื่องมือขึ้นรูป ส่วนปากขวดที่ขึ้นรูปไม่สมบูรณ์อาจนำไปสู่การตรวจสอบระบบการขึ้นรูปในอีกแง่มุมหนึ่ง.
เมื่อข้อบกพร่องเกิดขึ้นซ้ำในตำแหน่งเดิมอย่างสม่ำเสมอ ผู้ตรวจสอบควรบันทึกรูปแบบดังกล่าวและทบทวนร่วมกับทีมผลิต การเปลี่ยนแรงดันเป่า อุณหภูมิแม่พิมพ์ หรือจังหวะเวลาโดยไม่ทราบสาเหตุอาจเสี่ยงทำให้เกิดปัญหาอื่นขึ้นได้ ไม่มีการตั้งค่าพารามิเตอร์ใดเพียงค่าเดียวที่ใช้ได้กับส่วนผสมแก้วหรือดีไซน์ขวดทุกรูปแบบ.
การอบอ่อน การระบายความร้อน และการสัมผัสความร้อน
หลังจากการขึ้นรูป ภาชนะแก้วจะผ่าน การหล่อเย็นแบบควบคุมและการอบอ่อน เพื่อจัดการความเค้นตกค้าง สภาวะทางความร้อนที่ไม่เหมาะสมอาจทิ้งความเค้นไว้ซึ่งอาจมีส่วนทำให้เกิดการแตกร้าวในภายหลัง แก้วร้อนที่สัมผัสกับวัตถุที่เย็นกว่าอย่างมีนัยสำคัญอาจเกี่ยวข้องเช่นกันเมื่อตรวจสอบความเสียหายเฉพาะจุด.
ตารางการอบอ่อนที่ถูกต้องขึ้นอยู่กับส่วนผสมของแก้วและชิ้นงานที่ผลิต ช่วงอุณหภูมิที่คัดลอกมาจากเอกสารอ้างอิงการผลิตอื่นไม่ใช่สูตรสากลสำหรับขวดน้ำหอมหรือกระปุกเครื่องสำอาง ที่สำคัญกว่านั้น ขวดที่ไม่มีรอยร้าวที่มองเห็นไม่ใช่หลักฐานว่าสภาวะการอบอ่อนได้รับการวัดและยอมรับแล้ว.
การขนย้าย การตกแต่ง และการขนส่ง
การสัมผัสกันระหว่างขวด อุปกรณ์จับยึด แผ่นรองภายในกล่อง หรือพื้นผิวแข็งอื่นๆ อาจทำให้เกิดบิ่นและรอยขีดข่วน ความเสียหายอาจเกิดขึ้นก่อนหรือหลังการตกแต่ง หรือระหว่างการกระจายสินค้า ควรบันทึกความล้มเหลวของการเคลือบและการพิมพ์แยกจากความเสียหายต่อเนื้อแก้วด้านล่าง.
เพื่อตรวจสอบข้อร้องเรียน ให้บันทึกว่าข้อบกพร่องปรากฏครั้งแรกเมื่อใด: บนตัวอย่างที่ยังไม่ตกแต่ง หลังการประกอบ ระหว่างการตรวจรับ หรือหลังการจัดส่ง ช่วงเวลาดังกล่าวช่วยจำกัดคำถามสำหรับผู้จัดจำหน่ายโดยไม่ด่วนสรุปสาเหตุจากลักษณะที่เห็นเพียงอย่างเดียว.
วิธีสังเกตข้อบกพร่องของขวดแก้วก่อนใช้งานหรือบรรจุ
ใช้แสงและการหมุน ไม่ใช่ภาพถ่ายด้านหน้าเพียงภาพเดียว
ตรวจสอบตัวอย่างที่สะอาดภายใต้แสงที่เหมาะสม หมุนช้าๆ เพื่อดูตัวขวด ไหล่ ปากขวด และก้น แสงสะท้อนสามารถทำให้รอยร้าวละเอียดชัดเจนขึ้น แสงส่องผ่านสามารถช่วยเผยฟองอากาศที่ถูกปิดอยู่และมลทินบางชนิด แก้วสี แก้วเคลือบ หรือแก้วฝ้า อาจต้องใช้สภาวะการมองที่แตกต่างจากแก้วใส.
ดูรอยที่ต้องสงสัยจากมากกว่าหนึ่งทิศทาง บันทึกด้วยภาพระยะใกล้และภาพที่สองที่แสดงขวดทั้งใบ ห้ามจงใจดัดงอ กระแทก ให้ความร้อน หรืออัดแรงดันใส่ภาชนะที่น่าสงสัยเพื่อเป็นการทดสอบแบบเฉพาะหน้า.
ตรวจสอบปากขวด ตัวขวด ภายใน และก้นตามลำดับ
เริ่มที่ปากขวด ซึ่งบิ่นเล็กๆ หรือเศษแก้วที่นูนขึ้นอาจส่งผลต่อการสัมผัสของฝาปิด ไล่ลงมาที่คอและไหล่ กวาดดูตัวขวดและภายใน และปิดท้ายที่ส้นและก้น ลำดับนี้ช่วยลดโอกาสที่ผู้ตรวจสอบจะจดจ่อกับฟองอากาศที่เด่นชัดขณะมองข้ามรอยร้าวที่เห็นได้ยากบริเวณขอบที่ทำหน้าที่สำคัญ.
เมื่อเปรียบเทียบหลายตัวอย่าง ให้ใช้ขั้นตอนการมองและสภาวะอ้างอิงเดียวกัน และแยกความเสียหายที่ปรากฏบนชิ้นเดียวออกจากลักษณะเดียวกันที่เกิดซ้ำในหลายชิ้น ความแตกต่างนี้มีประโยชน์สำหรับการตรวจสอบติดตามผล.
คำแนะนำการทำงานที่บันทึกไว้สำหรับการตรวจสอบด้วยสายตา
ต่อไปนี้คือ ลำดับการตรวจรับในทางปฏิบัติ สำหรับโครงการบรรจุภัณฑ์แก้วเครื่องสำอาง ไม่ใช่ SOP อย่างเป็นทางการของ CETIE หรือสิ่งทดแทนขั้นตอนที่ได้รับอนุมัติจากโรงงาน โดยใช้ตำแหน่งและศัพท์ข้อบกพร่องของ CETIE DT26.10 เป็นข้อมูลอ้างอิงสำหรับสิ่งที่พบด้วยสายตาที่อาจร้ายแรง ผู้ซื้อและผู้จัดจำหน่ายยังต้องตกลงร่วมกันเรื่องแสง สภาวะการมอง เกณฑ์ข้อบกพร่อง และแผนการตรวจสอบที่ใช้บังคับ.
- ระบุตัวอย่าง. บันทึกรหัสขวด เวอร์ชัน ล็อตหรือหมายเลขกล่อง ผู้ตรวจสอบ วันที่ และระบุว่าชิ้นงานยังไม่ตกแต่งหรือตกแต่งแล้ว เก็บขวดอ้างอิงที่อนุมัติและแบบDrawing ไว้ให้พร้อมใช้งาน.
- เตรียมพื้นที่ตรวจสอบ. ใช้พื้นผิวตรวจสอบที่สะอาดและมั่นคง และแสงที่เหมาะสมสม่ำเสมอ อย่าสับสนระหว่างแสงสะท้อน รอยเคลือบ หรือฝุ่น กับลักษณะที่อยู่ภายในเนื้อแก้ว.
- ตรวจสอบปากขวดก่อน. ตรวจสอบผิวหน้าผนึก รูใน เกลียวหรือส่วนสำหรับคริมป์ และคอขวด เพื่อหารอยร้าวที่มองเห็น เนื้อแก้วที่ขาดหาย ส่วนที่นูนผิดปกติ หรือการบิดเบี้ยว.
- หมุนและตรวจสอบส่วนที่เหลือ. ดูไหล่และตัวขวดด้วยแสงสะท้อนและแสงส่องผ่านตามความเหมาะสม จากนั้นตรวจสอบภายใน ส้น และก้น บันทึกว่ามีรอยเดียวกันปรากฏในหลายตัวอย่างหรือไม่.
- บันทึกสิ่งที่พบ. ถ่ายภาพรวมและภาพระยะใกล้ที่แสดงตำแหน่งและขนาดเมื่อปลอดภัย บันทึกประเภทข้อบกพร่องและเกณฑ์การยอมรับที่อนุมัติแล้วที่เกี่ยวข้อง ห้ามประเมินความลึกของรอยร้าวหรือระบุสาเหตุจากการผลิตจากภาพถ่าย.
- แยกความเสียหายเชิงโครงสร้างที่น่าสงสัยออก. กักขวดที่ต้องสงสัยว่ามีรอยร้าว เศษแก้วคมภายใน ชิ้นส่วนหลุด หรือผิวหน้าผนึกเสียหาย ไว้เพื่อตรวจสอบ ส่งคำถามเรื่องขนาดหรือสมรรถนะที่ไม่แน่ใจไปยังวิธีการวัดหรือทดสอบที่กำหนด.
- ปิดบันทึก. เชื่อมโยงแต่ละสิ่งที่พบเข้ากับตัวอย่างและการตัดสินใจตรวจสอบ จากนั้นบันทึกว่าใครเป็นผู้อนุมัติการยอมรับ การปฏิเสธ หรือการทดสอบเพิ่มเติม.
ขอบเขตของขั้นตอน: ลำดับนี้เป็นเครื่องช่วยตรวจสอบเชิงบรรณาธิการ ไม่ใช่การอ้างว่า FOLOVER ใช้ขั้นตอนเหล่านี้ทุกขั้นตอนบนสายการผลิตทุกรายการ SOP อย่างเป็นทางการควรระบุสภาวะการมองที่อนุมัติ การควบคุมอุปกรณ์ ความรับผิดชอบของบุคลากร การสอบกลับได้ และเกณฑ์การยอมรับที่ควบคุมการแก้ไขสำหรับผลิตภัณฑ์จริงด้วย.
รู้ว่าการตรวจสอบด้วยสายตายืนยันอะไรไม่ได้

การตรวจด้วยสายตาสามารถระบุข้อบกพร่องที่มองเห็นได้หลายอย่าง แต่ไม่ได้วัดปริมาณความเค้นตกค้าง ความแตกต่างของความหนาผนังทั้งหมด ขนาดคอขวดที่แม่นยำ ความต้านทานการเปลี่ยนแปลงอุณหภูมิอย่างฉับพลัน หรือความแข็งแรงต่อแรงดันภายใน สิ่งเหล่านี้เป็นคุณสมบัติแยกต่างหาก และเมื่อเกี่ยวข้อง ต้องใช้การวัดหรือการทดสอบที่เหมาะสม ค่าเบี่ยงเบนด้านขนาดไม่จำเป็นต้องเป็น “ข้อบกพร่องภายใน” เสมอไป เป็นเพียงสิ่งที่มักไม่สามารถตัดสินได้อย่างแม่นยำด้วยสายตา.
การตรวจสอบขนาด. ใช้เวอร์เนียร์ เกจ หรือวิธีการวัดที่กำหนดที่เหมาะสมเพื่อตรวจสอบขนาดที่มีความสำคัญต่อชิ้นงานจริง แบบDrawing ขวดอาจกำหนดเส้นผ่านศูนย์กลางปากขวด รูใน ความสูง ความกลม หรือค่าเบี่ยงเบนของแกนตั้ง บันทึกตำแหน่งการวัด หน่วย เครื่องมือหรือวิธีการ และค่าความคลาดเคลื่อนที่กำหนด มิฉะนั้นตัวเลขจะตีความได้ยาก สำหรับขวดน้ำหอมเครื่องสำอางที่ขึ้นรูป, CETIE DT15.00 ระบุข้อมูลอ้างอิงค่าความคลาดเคลื่อนและวิธีการทดสอบที่เกี่ยวข้อง ขณะที่ DT15.51 และ DT15.55 ให้ขั้นตอนเฉพาะสำหรับความเป็นระนาบและความเป็นแนวดิ่ง วิธีการอ้างอิงที่เผยแพร่ไม่ได้แทนที่ขีดจำกัดที่ตกลงกันสำหรับขวดและฝาปิดที่เลือก.
สภาวะการอบอ่อน. ASTM C148-17(2022) อธิบายวิธีการโพลาริสโคปสำหรับตรวจสอบการหน่วงทางแสงสัมพัทธ์ที่สัมพันธ์กับสภาวะการอบอ่อนของภาชนะแก้วโซดาไลม์ซิลิกาเชิงพาณิชย์ การตีความขึ้นอยู่กับวิธีการและลักษณะของแก้ว รวมถึงเส้นทางแสง ลักษณะที่น่าพอใจภายใต้แสงปกติไม่ใช่การทดสอบการอบอ่อน.
การเปลี่ยนแปลงอุณหภูมิอย่างฉับพลัน. ISO 7459:2004 กล่าวถึงวิธีการทดสอบความต้านทานและความทนทานต่อการเปลี่ยนแปลงอุณหภูมิอย่างฉับพลันของภาชนะแก้ว การทดสอบดังกล่าวอาจเกี่ยวข้องเมื่อกระบวนการที่ตั้งใจไว้ทำให้ภาชนะสัมผัสกับการเปลี่ยนแปลงอุณหภูมิที่กำหนด ไม่ได้สร้างอุณหภูมิผ่านสากลสำหรับขวดเครื่องสำอางทุกชนิด สภาวะร้อนและเย็นจริง ขั้นตอนการสัมผัส จำนวนตัวอย่าง และกฎการยอมรับ ต้องระบุไว้ก่อนที่ผลจะมีความหมาย.
แรงดันภายใน. ASTM C147-86(2020) ครอบคลุมความแข็งแรงต่อแรงดันภายในสำหรับภาชนะที่ออกแบบให้เกิดแรงดันต่อเนื่องที่ 138 kPa (20 psi) หรือมากกว่าหลังการแปรรูป ไม่ใช่ข้อกำหนดตามปกติสำหรับขวดน้ำหอมทั่วไปที่ไม่ได้รับแรงดัน ในทำนองเดียวกัน ความทนทานทางเคมีหรือความเข้ากันได้ระหว่างผลิตภัณฑ์กับบรรจุภัณฑ์ต้องอาศัยการประเมินเฉพาะการใช้งานแยกต่างหาก มิใช่ข้อสรุปจากการมองเห็นเกี่ยวกับแก้วเพียงอย่างเดียว.
การรั่วซึมของฝาปิด. สำหรับภาชนะแก้วขึ้นรูป (flaconnage), CETIE DT15.53 อธิบายขั้นตอนการทดสอบการรั่วซึมสำหรับระบบแก้วและฝาปิดภายใต้สภาวะการจัดการ การจัดเก็บ และการขนส่งตามปกติ ขอบเขตที่ระบุยังรวมถึงการระบุความเสี่ยงที่เกี่ยวข้องกับรอยพับ ความขรุขระ หรือรอยแตกขนาดเล็กในซีล นี่คือ การทดสอบระบบร่วมกับฝาปิดที่เลือกใช้, มิใช่หลักฐานว่าขวดเปล่าที่ผ่านการยอมรับด้วยสายตามีความสมบูรณ์เชิงโครงสร้างหรือเข้ากันได้กับทุกสูตรตำรับ.
สิ่งที่รายงานผลการทดสอบต้องระบุ: ขวดหรือตัวอย่างรุ่นแก้ไขที่แน่นอน ชนิดแก้วหรือชนิดผลิตภัณฑ์เมื่อเกี่ยวข้อง มาตรฐานการทดสอบและเวอร์ชัน สภาวะ จำนวนตัวอย่าง การวัดหรือข้อสังเกตความล้มเหลว และข้อกำหนดการยอมรับ หากไม่มีข้อมูลเหล่านี้ ผล “ผ่านการทดสอบ” ที่อ้างถึงอาจไม่สามารถนำไปใช้กับขวดที่กำลังสั่งซื้อได้.
บันทึกการตรวจสอบและความเสี่ยงต่อการแตกหักในทางปฏิบัติ
บันทึกฝั่งผู้ซื้อนี้แยกสิ่งที่ผู้ตรวจสอบมองเห็นออกจากสิ่งที่เครื่องมือวัดหรือห้องปฏิบัติการต้องยืนยัน มิใช่แบบฟอร์มของ CETIE, ASTM หรือ ISO และไม่มีผลการทดสอบ FOLOVER บันทึกค่าจริงจากวิธีที่เลือกและข้อกำหนดที่อนุมัติ ระบุการทดสอบว่าไม่เกี่ยวข้องเมื่อไม่เหมาะสมกับขวดหรือสภาวะการใช้งาน.
| รายการตรวจสอบ | วิธีหรือเอกสารอ้างอิง | สิ่งที่ต้องบันทึก | ใช้เมื่อใด |
|---|---|---|---|
| รอยแตก เศษบิ่น แก้วภายในที่มองเห็นได้ | การตรวจสอบด้วยสายตาที่กำหนดไว้ การจำแนกข้อบกพร่องที่ตกลงกัน | รหัสตัวอย่าง ตำแหน่ง ภาพถ่าย จำนวน การจัดการ | การตรวจสอบภาชนะแก้วที่เกี่ยวข้อง |
| รูปทรงเรขาคณิตและความเรียบของปากขวด (finish) | แบบวิศวกรรมที่อนุมัติ CETIE DT15.51 เมื่อเกี่ยวข้อง | เวอร์ชันปากขวด เครื่องมือวัด ตำแหน่งการวัด ค่าเป็น mm ขีดจำกัดตามแบบ | เมื่อปากขวดด้านบนเป็นพื้นผิวซีลเชิงหน้าที่ |
| ความตั้งฉากของแกน | CETIE DT15.55 หรือวิธีอื่นที่อนุมัติ | วิธี การวางแนว ค่าเบี่ยงเบนที่วัดได้ ขีดจำกัด และรหัสตัวอย่าง | เมื่อการจัดแนวแกนเป็นข้อกำหนดที่ระบุไว้ |
| สภาวะการอบอ่อน (annealing) | วิธีโพลาริสโคปที่ใช้ได้ เช่น ASTM C148 | วิธี การวางแนวหรือตำแหน่งตัวอย่าง ผลที่สังเกตได้ ขีดจำกัดที่ตกลงกัน | เมื่อต้องประเมินความเค้นตกค้าง |
| พฤติกรรมการทนต่อการเปลี่ยนแปลงอุณหภูมิฉับพลัน (thermal shock) | โปรโตคอล thermal shock ที่ใช้ได้ เช่น ISO 7459 | อุณหภูมิเป็น °C สภาวะ จำนวนตัวอย่าง ความล้มเหลว เกณฑ์ตัดสิน | เมื่อการเปลี่ยนแปลงอุณหภูมิที่คาดหมาย uzasadňuje ความจำเป็น |
| ความแข็งแรงต่อแรงดัน | ASTM C147 เฉพาะเมื่อเกี่ยวข้องกับการใช้งานที่รับแรงดัน | แรงดันเป็น kPa ระยะเวลา จำนวนชิ้นงานทดสอบ ข้อสังเกต | การใช้งานภาชนะที่รับแรงดัน |
| การรั่วซึมของระบบแก้วและฝาปิด | CETIE DT15.53 หรือโปรโตคอลเฉพาะบรรจุภัณฑ์ที่อนุมัติ | เวอร์ชันขวดและฝาปิด วิธี สภาวะ ผลการรั่วซึมที่พบ เกณฑ์ตัดสิน | เมื่อต้องมีสมรรถนะการปิดผนึกกันของเหลวของฝาปิด |
| การเลือกชิ้นงานทดสอบ | ASTM C224 สำหรับการสุ่มตัวอย่างภาชนะแก้ว เมื่อนำมาใช้ | ตำแหน่ง/เวลาการสุ่มตัวอย่างหรือการเลือกกล่อง การจัดกลุ่มผลิตภัณฑ์ จำนวนที่เก็บ | เมื่อชิ้นงานทดสอบต้องเป็นตัวแทนของล็อตหรือช่วงการผลิตที่ระบุ |
| การตัดสินใจสุ่มตัวอย่างล็อต | แผนการสุ่มตัวอย่าง ISO 2859-1 ที่ได้รับอนุมัติ หรือทางเลือกอื่นที่ตกลงกันไว้ | ขนาดล็อต ขนาดตัวอย่าง ชั้นของข้อบกพร่อง ค่า Ac/Re และการตัดสินใจ | เมื่อการสุ่มตัวอย่างเพื่อการยอมรับเป็นส่วนหนึ่งของข้อตกลงการซื้อ |
สำหรับขั้นตอนการทำงานที่ครอบคลุมยิ่งขึ้นซึ่งครอบคลุมตัวอย่างจริง ชิ้นส่วน การตกแต่ง และบันทึกการอนุมัติ โปรดดู วิธีประเมินตัวอย่างบรรจุภัณฑ์เครื่องสำอางก่อนการผลิตจำนวนมาก. บทความนี้ยังคงมุ่งเน้นไปที่การระบุและประเมินข้อบกพร่องในเนื้อแก้วเอง.
บันทึกการทดสอบที่มีประโยชน์จะเชื่อมโยงผลการตรวจพบเข้ากับ SKU ของขวด การแก้ไขแบบวิศวกรรม หมายเลขล็อต จำนวนชิ้นงานทดสอบ วิธีการทดสอบ สภาวะการทดสอบ ค่าการวัด กฎการยอมรับ และผู้ตรวจสอบ บันทึกการทดสอบการทนต่อการเปลี่ยนแปลงอุณหภูมิอย่างฉับพลันต้องระบุอุณหภูมิร้อนและเย็นและความล้มเหลวที่สังเกตพบ บันทึกการตรวจด้วยโพลาริสโคปต้องระบุวิธีการที่เลือกและตำแหน่งที่สังเกต หากไม่มีรายละเอียดเหล่านี้ การบันทึกสั้นๆ ว่า “ผ่าน” ให้การสนับสนุนเพียงเล็กน้อยต่อการตัดสินใจเกี่ยวกับล็อตหรือซัพพลายเออร์ในภายหลัง.
การใช้ขั้นตอนที่เผยแพร่: หน้า CETIE และ ASTM ที่เชื่อมโยงอธิบายวิธีการที่เกี่ยวข้องและขอบเขตของวิธีการเหล่านั้น ผู้ตรวจสอบที่ทำการทดสอบอย่างเป็นทางการควรดำเนินการตามเอกสารฉบับเต็มที่ควบคุม ขีดจำกัดการยอมรับที่ตกลงกันไว้ และคำแนะนำห้องปฏิบัติการที่ได้รับอนุมัติของตนเอง รายการตรวจสอบข้างต้นเป็นข้อมูลอ้างอิงสำหรับผู้ซื้อ ไม่ใช่สิ่งทดแทนขั้นตอนเหล่านั้น.
ข้อบกพร่องใดที่ต้องให้ความสนใจทันที?
ความเสียหายเชิงโครงสร้างที่อาจเกิดขึ้น
รอยแตกทะลุที่ต้องสงสัย เศษแก้วแหลมที่หลุดออกมา สิ่งแปลกปลอมแหลมคมภายใน และความเสียหายอย่างมีนัยสำคัญต่อผิวหน้าส่วนปิดผนึก ไม่ควรถือเป็นความแปรผันด้านรูปลักษณ์ตามปกติ แยกชิ้นงานนั้นออก เก็บรักษาหลักฐาน และใช้ขั้นตอนคุณภาพที่เกี่ยวข้องก่อนตัดสินใจว่าชิ้นงานอื่นจำเป็นต้องได้รับการตรวจสอบหรือไม่.
อภิธานศัพท์เครื่องสำอางและน้ำหอมของ CETIE ให้ตัวอย่างการจำแนกข้อบกพร่องทางสายตา แต่ไม่ใช่สัญญาการยอมรับที่เป็นสากล ซัพพลายเออร์และผู้ซื้อยังคงต้องกำหนดข้อบกพร่องที่ใช้บังคับ การจัดการสุ่มตัวอย่าง และการดำเนินการสำหรับบรรจุภัณฑ์จริง.
ปัญหาเชิงหน้าที่ ไม่ใช่เพียงเชิงสายตา
ขวดอาจดูสะอาดแต่ยังมีรูคอขวดที่ไม่ยอมรับได้หรือฐานที่ไม่มั่นคง รูปทรงของผิวหน้าส่วนปิดผนึก การประกอบเข้ากับฝาปิด และขนาดต่างๆ มีความสำคัญเพราะส่งผลต่อวิธีที่ขวดประกอบเข้ากับชิ้นส่วนหรือเครื่องจักรถัดไป ทดสอบการประกอบที่ถูกต้องแทนที่จะสันนิษฐานว่าฝาปิดที่ดูคล้ายกันสองแบบสามารถใช้แทนกันได้.
ความแปรผันด้านรูปลักษณ์ที่ต้องมีขีดจำกัดที่ตกลงกันไว้
เม็ดทรายที่ปิดอยู่ภายใน ตะเข็บเรียบ หรือรอยขีดข่วนเล็กน้อยอาจถูกตัดสินโดยหลักจากรูปลักษณ์ เปรียบเทียบกับตัวอย่างอ้างอิงที่ได้รับอนุมัติภายใต้สภาวะการมองที่ตกลงกันไว้ โดยให้ความสนใจกับตำแหน่งและความสามารถในการมองเห็น ใช้ขีดจำกัดของโครงการแทนการนำเกณฑ์ขนาดทั่วไปมาใช้.
ผู้ซื้อควรใช้เกณฑ์การสุ่มตัวอย่างและการยอมรับข้อบกพร่องอย่างไร?
อย่าสับสนระหว่างการทดสอบตัวอย่างกับการตัดสินใจเกี่ยวกับล็อต
การวัดคอขวดบนตัวอย่างก่อนการผลิตหนึ่งชิ้น การตรวจสอบการอบอ่อนบนกลุ่มทดสอบที่กำหนด และการยอมรับล็อตการผลิต เป็นการตัดสินใจที่แตกต่างกันสามประการ การทดสอบแต่ละครั้งที่พอใจไม่สามารถยืนยันสภาพของขวดทุกใบใน shipment ได้ ผลการสุ่มตัวอย่างยังไม่สามารถแทนที่การทดสอบการประกอบหรือประสิทธิภาพที่จำเป็นสำหรับระบบบรรจุภัณฑ์ที่เลือกได้.
แผน AQL กำหนดอะไรจริงๆ
ISO 2859-1:2026 ให้กรอบการทำงานของแผนการสุ่มตัวอย่างที่จัดทำดัชนีตามขีดจำกัดคุณภาพการยอมรับ (AQL) สำหรับการตรวจสอบทีละล็อตตามคุณลักษณะ ในการใช้แผน ผู้ซื้อและซัพพลายเออร์ต้องกำหนดนิยามของล็อต ระดับการตรวจสอบ สถานะหรือแผนการตรวจสอบ การจำแนกข้อบกพร่อง และค่า AQL ที่เหมาะสม แผนที่ได้จะกำหนดขนาดตัวอย่างและจำนวนการยอมรับและการปฏิเสธ.
ค่า AQL คือ ไม่ คำมั่นสัญญาว่าอนุญาตให้มีขวดที่บกพร่องในเปอร์เซ็นต์นั้นพอดีในทุกล็อตแต่ละล็อต ตัวเลขเช่น “ข้อบกพร่องร้ายแรงต่ำกว่า 3%” หรือ “ข้อบกพร่องเล็กน้อยต่ำกว่า 5%” ไม่ควรนำมาจากรายการตรวจสอบที่ไม่เกี่ยวข้องและนำเสนอเป็นมาตรฐานแก้วเครื่องสำอางที่เป็นสากล.
วิธีเลือกและบันทึกตัวอย่างทดสอบ
ASTM C224-78 (2020) แนวปฏิบัติมาตรฐานสำหรับการสุ่มตัวอย่างภาชนะแก้ว, ครอบคลุมโดยเฉพาะการนำขวดและโถมาตรวจสอบทางสายตา การตรวจสอบขนาด การทดสอบเชิงกล และคุณลักษณะอื่นๆ ที่วัดได้ คำแนะนำที่เผยแพร่ต่อสาธารณะแยกความแตกต่างระหว่างตัวอย่างที่เก็บในช่วงเวลาต่างๆ ในการผลิตต่อเนื่องกับตัวอย่างที่สุ่มเลือกจากกล่องที่บรรจุแล้ว ในกรณีที่มีการประเมินคุณสมบัติที่เกี่ยวข้องกับการอบอ่อน ยังกล่าวถึงจุดในการผลิตที่ควรเก็บชิ้นงานทดสอบด้วย.
- กำหนดประชากร. ระบุล็อตหรือช่วงการผลิต และระบุว่าขวดสไตล์ สี ขนาด หรือแม่พิมพ์ที่แตกต่างกันต้องได้รับการปฏิบัติแยกกันภายใต้แผนที่ได้รับอนุมัติหรือไม่.
- เลือกวิธีการที่ใช้บังคับ. สำหรับการตรวจสอบการผลิต ให้ปฏิบัติตามขั้นตอนตามเวลาที่ได้รับอนุมัติเมื่อเหมาะสม สำหรับสินค้าคงคลังที่บรรจุแล้ว ให้เลือกกล่องและหน่วยโดยใช้ขั้นตอนการสุ่มตัวอย่างที่นำมาใช้ แทนที่จะเลือกเฉพาะขวดที่เข้าถึงได้ง่ายที่สุด.
- กำหนดขนาดตัวอย่างและกฎการตัดสินใจ. ใช้มาตรฐานการสุ่มตัวอย่างและฉบับที่ตกลงกันไว้ เช่น ISO 2859-1:2026 ในกรณีที่นำมาใช้ตามสัญญา เพื่อกำหนดขนาดตัวอย่าง AQL สถานะการตรวจสอบ และค่า Ac/Re ที่ใช้บังคับ อย่าสร้างค่าเหล่านั้นขึ้นมาจากปริมาณล็อตเพียงอย่างเดียว.
- บันทึกผลลัพธ์. เก็บรักษาร่องรอยการสุ่มตัวอย่าง ข้อบกพร่องตามชั้น จำนวนจริง และการตัดสินใจ กักและสอบสวนความเสียหายเชิงโครงสร้างที่ต้องสงสัยภายใต้ข้อตกลงคุณภาพ แม้ว่าผลลัพธ์ด้านรูปลักษณ์อื่นๆ ที่สุ่มตัวอย่างจะยอมรับได้ก็ตาม.
ASTM C224 เป็น แนวปฏิบัติการเลือกชิ้นงานทดสอบภาชนะแก้ว; ISO 2859-1 เป็น ระบบการสุ่มตัวอย่างเพื่อการยอมรับล็อตตามคุณลักษณะ. ทั้งสองกล่าวถึงงานที่เกี่ยวข้องแต่แตกต่างกัน ยังคงจำเป็นต้องมีขั้นตอนการทดสอบฉบับเต็มที่ควบคุมโดยห้องปฏิบัติการสำหรับการดำเนินการและประเมินการทดสอบทางกายภาพแต่ละรายการที่เลือก.
ข้อบกพร่องระดับวิกฤต ระดับสำคัญ และระดับเล็กน้อยต้องมีนิยามที่ตกลงกันไว้
ข้อตกลงคุณภาพควรระบุอย่างชัดเจนว่าสิ่งที่ตรวจพบใดนับเป็นวิกฤต สำคัญ หรือเล็กน้อยสำหรับผลิตภัณฑ์ที่เกี่ยวข้อง และควรระบุว่าจะเกิดอะไรขึ้นเมื่อพบ ตัวอย่างเช่น ภายใต้แผนการสุ่มตัวอย่างแบบไม่ยอมรับที่เลือกซึ่งมีจำนวนการยอมรับ Ac = 0 และจำนวนการปฏิเสธ Re = 1, ตัวอย่างที่ไม่เป็นไปตามข้อกำหนดหนึ่งรายการที่สอดคล้องกันจะกระตุ้นกฎการปฏิเสธของแผน นั่นคือการตัดสินใจด้านการสุ่มตัวอย่าง ไม่ใช่ข้อกำหนดทางกฎหมายโดยอัตโนมัติที่จะต้องทำลายทั้งล็อต.
ในกรณีที่ต้องสงสัยรอยแตกหรือเศษแก้วหลุด การแยกออกและการสอบสวนที่มีการบันทึกไว้ควรเกิดขึ้นก่อนการตัดสินใจใดๆ ที่จะทำใหม่ ยอมรับ ปฏิเสธ หรือทิ้งวัสดุ การตัดสินใจต้องสามารถตรวจสอบย้อนกลับไปยังสิ่งที่ตรวจพบจริงและข้อตกลงคุณภาพที่ใช้บังคับ.
สิ่งที่ผู้ซื้อควรขอร้องก่อนการตรวจสอบจำนวนมาก
- แบบวิศวกรรมที่ได้รับอนุมัติ ข้อกำหนดผิวหน้าส่วนปิดผนึก และตัวอย่างอ้างอิงทางกายภาพสำหรับขวดรุ่นนั้นโดยเฉพาะ.
- รายการข้อบกพร่องเชิงโครงสร้าง เชิงหน้าที่ และด้านรูปลักษณ์ที่กำหนดไว้ พร้อมคำศัพท์ที่ตกลงกันไว้.
- พื้นที่และสภาวะที่ข้อบกพร่องทางสายตาแต่ละรายการจะได้รับการประเมิน.
- การตรวจสอบขนาด การอบอ่อน หรือประสิทธิภาพเฉพาะการใช้งานที่จำเป็นใดๆ.
- นิยามของล็อต แผนการสุ่มตัวอย่าง หมวดหมู่ข้อบกพร่อง กฎการยอมรับและการปฏิเสธ.
- วิธีการบันทึกที่เชื่อมโยงสิ่งที่ตรวจพบแต่ละรายการเข้ากับตัวอย่าง แบตช์ และการจัดการขั้นสุดท้าย.
ข้อบกพร่องเหล่านี้ส่งผลต่อบรรจุภัณฑ์น้ำหอมและสกินแคร์อย่างไร
ขวดน้ำหอม: ความใสของแก้วและรอยต่อระหว่างปากขวดกับหัวสเปรย์
แก้วน้ำหอมใสทำให้เห็นเม็ดแก้ว เส้นสาย และตำหนิบนผิวได้ชัดเจน โดยเฉพาะบริเวณฐานตกแต่งที่หนา ขวดเดียวกันอาจต้องตรวจสอบอย่างละเอียดยิ่งขึ้นที่ปากขวด ซึ่งการบิ่นหรือขนาดที่ไม่ตรงกันอาจส่งผลต่อชุดสเปรย์ คอปลอก หรือฝาที่เลือกใช้.
เมื่อเปรียบเทียบ ขวดแก้วน้ำหอม, ให้ถือว่าผิวสำเร็จของตัวขวดและข้อกำหนดปากขวดเป็นจุดอนุมัติแยกจากกัน ลักษณะแก้วที่ดูน่าพอใจไม่ใช่หลักฐานว่าหัวสเปรย์ ปะเก็น หรือกระบวนการคริมป์ที่เฉพาะเจาะจงจะทำงานได้ถูกต้องบนบรรจุภัณฑ์สำเร็จรูป.
ขวดเซรั่มและกระปุกครีม: ตรวจสอบระบบฝาปิดที่เลือกใช้
ขวดเซรั่มที่ใช้ดรอปเปอร์แบบเกลียว ขวดโลชั่นที่ใช้ปั๊ม และกระปุกครีมที่ใช้ฝาเกลียวไม่ได้ใช้รอยต่อฝาปิดแบบเดียวกันทั้งหมด ความเสียหายที่ปากขวดและความคลาดเคลื่อนของขนาดต้องประเมินเทียบกับชิ้นส่วนที่อนุมัติแล้วอย่างถูกต้อง ลักษณะภายนอกอาจได้รับผลจากเคลือบหรือการทำผิวฝ้า ดังนั้นรอยที่รายงานควรระบุตำแหน่งว่าเกิดในเนื้อแก้วหรือในผิวเคลือบที่ทาไว้ก่อนจะสรุปสาเหตุ.
ตัว บรรจุภัณฑ์แก้วสำหรับเครื่องสำอางและสกินแคร์ ช่วงนี้เป็นจุดเริ่มต้นสำหรับระบุกลุ่มบรรจุภัณฑ์ที่เกี่ยวข้อง การอนุมัติขั้นสุดท้ายยังขึ้นอยู่กับขวด ฝาปิด รุ่นตัวอย่าง และการใช้งานที่ตั้งใจไว้อย่างเฉพาะเจาะจง.
ควรทำอย่างไรเมื่อพบขวดแก้วที่มีตำหนิ
สำหรับผู้บริโภค: หยุดใช้ขวดที่สงสัยว่ามีความเสียหายเชิงโครงสร้าง
หากบรรจุภัณฑ์มีรอยร้าวที่ต้องสงสัย ขอบบิ่นแหลม หรือเศษแก้วอยู่ภายใน ให้หยุดใช้และติดต่อผู้ขายหรือแบรนด์เพื่อขอคำแนะนำ อย่าพยายามพิสูจน์ว่าปลอดภัยด้วยการบีบ ให้ความร้อน หรือเติมต่อไป ฟองที่ปิดอยู่ภายในหรือรอยตะเข็บขึ้นรูปที่เรียบเนียนเป็นการสังเกตที่แตกต่างออกไป หากไม่แน่ใจในรอยดังกล่าว ให้สอบถามแบรนด์เกี่ยวกับข้อกำหนดด้านลักษณะภายนอกของผลิตภัณฑ์.
สำหรับผู้ซื้อ: ทำข้อร้องเรียนให้เฉพาะเจาะจงพอที่จะตรวจสอบได้
บันทึกรุ่นขวด รหัสล็อตหรือรหัสกล่อง จำนวนที่ได้รับผลกระทบ เวลาที่พบ และตำแหน่งของตำหนิ รวมภาพถ่ายภาพรวมหนึ่งภาพและภาพระยะใกล้ที่มีมาตราวัดในกรณีที่สามารถทำได้อย่างปลอดภัย หากข้อร้องเรียนเกี่ยวกับปัญหาปากขวดหรือการประกอบ ให้ระบุรุ่นฝาปิดจริงและรูปแบบการประกอบด้วย.
แยกชิ้นที่ต้องสงสัยไว้ต่างหากระหว่างที่ซัพพลายเออร์ตรวจสอบสิ่งที่พบ ในกรณีที่มีสาเหตุที่เป็นไปได้หลายประการ ให้ตรวจสอบบันทึกการผลิต การตกแต่ง การขนย้าย และการบรรจุก่อนเลือกการแก้ไข รอยบิ่นที่ก้นขวดไม่ได้พิสูจน์ด้วยตัวมันเองว่าผู้ขนส่งทำสินค้าเสียหาย และรอยร้าวละเอียดก็ไม่ได้พิสูจน์ด้วยตัวมันเองว่าวงจรการอบอ่อนผิดพลาด.
ป้องกันปัญหาซ้ำด้วยข้อกำหนดและการอนุมัติตัวอย่าง
ก่อนปล่อยแม่พิมพ์ใหม่หรือขวดที่ปรับปรุงแล้วเข้าสู่การผลิต ให้ตกลงเรื่องแบบ drawing ขนาดปากขวดที่สำคัญ เกณฑ์การตรวจสอบตัวอย่าง และแผนการทดสอบที่เกี่ยวข้อง ตรวจสอบว่าขวดจะถูกตกแต่ง ประกอบ บรรจุ และขนย้ายอย่างไร สำหรับโครงการพัฒนา ขั้นตอนการพัฒนาขวดแบบกำหนดเองเป็นจุดที่เหมาะสมในการประสานงานด้านการออกแบบขวด ชิ้นส่วนที่เลือก และข้อกำหนดการอนุมัติตัวอย่าง.
คำถามที่พบบ่อยเกี่ยวกับตำหนิขวดแก้ว
ฟองอากาศเล็กๆ ในขวดแก้วถือเป็นตำหนิเสมอหรือไม่
ไม่ใช่ทั้งหมด ฟองเล็กๆ ที่ปิดอยู่ภายในบางส่วนอาจถือเป็นความแตกต่างทางสายตาตามเกณฑ์ลักษณะภายนอกที่ตกลงกันไว้สำหรับผลิตภัณฑ์หนึ่งๆ ฟองที่ทะลุผิว กลุ่มฟองที่ผิดปกติ หรือลักษณะเฉพาะใกล้บริเวณที่สำคัญเชิงโครงสร้างอาจต้องประเมินต่างออกไป คำตอบขึ้นอยู่กับขวด ลักษณะของตำหนิ และเกณฑ์ที่อนุมัติแล้ว.
ความแตกต่างระหว่างรอยแตกกับรอยร้าวในแก้วคืออะไร
รอยแตกทะลุจะลึกผ่านผนังขวด ในขณะที่รอยร้าว (check) โดยทั่วไปหมายถึงรอยแตกเฉพาะจุดที่ไม่ทะลุความหนาทั้งหมด ควรใช้คำศัพท์ให้สอดคล้องกับเอกสารอ้างอิงทางเทคนิคที่ผู้ซื้อและผู้จัดจำหน่ายใช้ร่วมกัน ไม่ควรมองข้ามรอยร้าวเพียงเพราะดูเหมือนไม่มีปัญหา หรือยังไม่รั่วในทันที.
ขวดแก้วที่บิ่นยังใช้งานได้หรือไม่
อย่าใช้ขวดที่มีรอยบิ่นคม ผิวซีลเสียหาย หรือสงสัยว่ามีความเสียหายเชิงโครงสร้างต่อไป จนกว่าจะได้รับการประเมิน ตำแหน่งและลักษณะของเนื้อแก้วที่หายไปมีความสำคัญ ผู้จัดจำหน่ายบรรจุภัณฑ์อาจมีเกณฑ์ข้อบกพร่องที่ตกลงกันไว้ แต่เกณฑ์เหล่านี้ต้องไม่แทนที่ข้อกังวลด้านความปลอดภัยที่ชัดเจนหรือข้อกำหนดทางกฎหมายที่บังคับใช้.
รอยประกบแม่พิมพ์บนขวดแก้วถือเป็นตำหนิหรือไม่
ไม่ใช่โดยอัตโนมัติ รอยต่อที่เรียบอาจเป็นลักษณะปกติของแก้วขึ้นรูปได้ แต่ครีบเกิน (flash) ที่มากเกินไป ขอบคม (burr) ที่แหลม การประกบแม่พิมพ์ที่ไม่ตรงกัน หรือรอยแตกตามแนวรอยต่อ ถือเป็นสิ่งที่พบต่างกันและควรตรวจสอบเทียบกับข้อกำหนดผลิตภัณฑ์ที่อนุมัติแล้ว การมองเห็นเส้นเพียงอย่างเดียวไม่เพียงพอที่จะระบุประเภทของข้อบกพร่องได้.
ขวดสามารถผ่านการตรวจสอบด้วยสายตาแต่ไม่ผ่านการทดสอบอื่นได้หรือไม่
ใช่ ขวดอาจดูเป็นที่ยอมรับได้แต่กลับไม่ผ่านการตรวจสอบมิติที่กำหนดไว้หรือการทดสอบทางเทคนิคที่เกี่ยวข้อง การคัดกรองด้วยสายตาไม่ได้วัดปริมาณความเค้นตกค้าง สมรรถนะต่อการเปลี่ยนแปลงอุณหภูมิอย่างฉับพลัน หรือรูปทรงของ finish อย่างแม่นยำ ควรเลือกการทดสอบให้เหมาะกับภาชนะและสภาวะการใช้งานจริง แทนที่จะนำมาจากผลิตภัณฑ์ประเภทอื่น.
ผู้ซื้อควรระบุอะไรบ้างในข้อตกลงการตรวจสอบขวดแก้ว
ระบุการแก้ไขปรับปรุงขวดและชิ้นส่วน คำจำกัดความของข้อบกพร่อง ตัวอย่างอ้างอิงทางภาพที่ได้รับการอนุมัติ พื้นที่ตรวจสอบที่สำคัญ ขีดจำกัดด้านขนาด การทดสอบที่จำเป็น แผนการสุ่มตัวอย่าง กฎการยอมรับและการปฏิเสธ และวิธีบันทึกความเบี่ยงเบน สำหรับรอยร้าวที่ต้องสงสัยหรือเศษแก้วที่หลวม ให้กำหนดกระบวนการแยกและการสอบสวนก่อนเริ่มการตรวจสอบแบบเป็นล็อต.
ระบุตำหนิก่อนตัดสินใจว่าจะทำอย่างไร
เริ่มจากรอยนั้นเอง: อยู่ที่ใด เกี่ยวข้องกับแก้วที่แตกหรือไม่ และอาจรบกวนพื้นผิวที่ใช้ผนึกหรือประกอบหรือไม่ บันทึกสิ่งที่มองเห็น ใช้การวัดขนาดหรือการทดสอบทางเทคนิคที่เกี่ยวข้องสำหรับคำถามที่การตรวจด้วยสายตาไม่สามารถตอบได้.
สำหรับโครงการบรรจุภัณฑ์เครื่องสำอาง FOLOVER PACK แนะนำให้ตรวจสอบ drawing ของขวด ปากขวด ฝาปิดที่เลือก และเกณฑ์ตำหนิที่ตกลงกัน เทียบกับตัวอย่างจริงรุ่นเดียวกัน เมื่อขอให้ตรวจสอบ ให้ส่งรุ่นขวด ตำแหน่งตำหนิ ภาพถ่าย drawing และเงื่อนไขการบรรจุหรือการประกอบที่ตั้งใจไว้ รายละเอียดเหล่านี้ช่วยให้ซัพพลายเออร์และผู้ซื้อหารือเกี่ยวกับสิ่งที่พบอย่างเฉพาะเจาะจง แทนที่จะเป็นข้อร้องเรียนทั่วไปเกี่ยวกับคุณภาพแก้ว.