
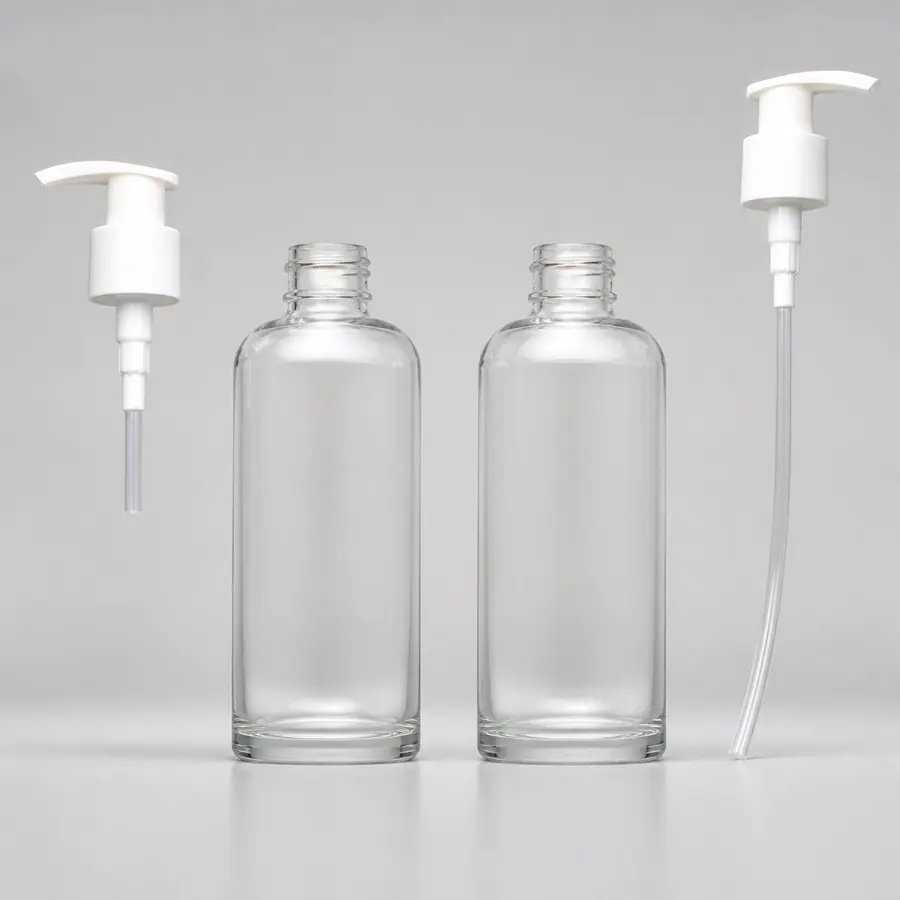
يُحدَّد الطول الصحيح لأنبوب غمر مضخة التجميل من خلال موضع المضخة بعد التجميع الكامل، والهندسة الداخلية للزجاجة، والموضع المقصود لمدخل الأنبوب. قد يتوقف الأنبوب القصير جدًا عن سحب المنتج مع بقاء كمية كبيرة منه. أما الأنبوب الطويل جدًا فقد ينثني بشكل مفرط أو يضغط على القاعدة أو يقيّد المدخل أو يتعارض مع تجميع متسق. ولا يمكن لسعة الزجاجة وحدها تحديد الطول الصحيح.
بالنسبة لمشتري تغليف مستحضرات التجميل، يتمثل النهج العملي في تحديد مرجع القياس، وحساب موضع الأنبوب المبدئي، والتحقق من النتيجة باستخدام الزجاجة والمضخة المختارتين والتركيبة الفعلية. ولا توجد خلوص قاعي عالمي مناسب لكل مضخة لوشن أو زجاجة. وينبغي اعتماد المواصفة النهائية باستخدام عينات فعلية قبل الإنتاج بالجملة.
ما هو أنبوب الغمر؟
أنبوب الغمر هو الأنبوب الضيق الذي يربط مدخل المضخة بالمنتج داخل الزجاجة. وعندما تُعاد تعبئة غرفة المضخة، تتحرك التركيبة صعودًا عبر هذا الأنبوب. ويؤثر موضعه في التشغيل المبدئي وسحب المنتج والحجم المتبقي والأداء مع تفريغ الزجاجة.
يرد الشرح الكامل للمشغّل والغرفة ودورة إعادة التعبئة في كيف تعمل مضخات مستحضرات التجميل. وهنا يتركّز الاهتمام على المسألة الأضيق المتعلقة باختيار طول الأنبوب والتحقق منه.
ينبغي تحديد الأنبوب كجزء من مجموعة المضخة الكاملة. فقد يؤثر قطره ومادته ومرونته ووصله بالمضخة وتصميم مدخله جميعًا في النتيجة النهائية. ولا يُعدّ أنبوب بديل بالطول الاسمي نفسه مكافئًا تلقائيًا للمكوّن الأصلي.
لماذا يهم طول أنبوب الغمر
يجب أن يصل الطرف السفلي للأنبوب إلى reach المنتج دون إنشاء تقييد غير مناسب. فقواعد الزجاجات ليست دائمًا مسطحة من الداخل، وتستقر المضخة على ارتفاع يحدده الغطاء ونهاية العنق. ولذلك قد تتطلب زجاجتان بالسعة الاسمية نفسها أنبوبين مختلفين.
يؤثر طول أنبوب الغمر أيضًا في توقعات المستخدم. فإذا فقدت المضخة تشغيلها المبدئي مبكرًا، فقد يعتقد المستخدم أن العبوة فارغة حتى مع بقاء المنتج. وتتناول مقالة استكشاف الأخطاء المستقبلية حول سبب توقف مضخة اللوشن عن العمل قبل تفريغ الزجاجة أسبابًا أخرى أيضًا، لذا لا ينبغي إلقاء اللوم تلقائيًا على طول الأنبوب عند الفشل المبكر.
بالنسبة لزجاجة تحتوي على لوشن أو سيروم، ينبغي للمشتري تحديد سلوك سحب المنتج المقبول عند مستويات التعبئة المنخفضة. ويُعدّ تقليل الكمية الظاهرة من المنتج المتبقي أمرًا مفيدًا، لكن تمديد الأنبوب حتى يضغط على قاعدة الزجاجة قد يُدخل مشكلة توزيع مختلفة.

ما القياسات والمراجع المطلوبة؟
يتطلب اختيار أنبوب الغمر مرجع قياس متسقًا والأبعاد الداخلية للزجاجة الفعلية. وقياس الأنبوب المكشوف وحده ليس مماثلًا لقياس المسافة المركّبة من مرجع إحكام المضخة إلى طرف الأنبوب.
- الارتفاع الداخلي للزجاجة وهندسة القاعدة.
- موضع استقرار الغطاء النهائي على نهاية العنق.
- نقطة توصيل الأنبوب بالمضخة والهندسة المركّبة.
- موضع الأنبوب المطلوب أو الخلوص قرب القاعدة.
- أي تأثير للكتف أو الجدار الداخلي في مسار الأنبوب.
- طريقة القص في الإنتاج والتفاوت المقبول في المكوّنات.
استخدم رسومات الزجاجة والمضخة المعتمدة الفعلية عند توفرها. فقياس الجزء الخارجي لزجاجة غير مجمّعة وطرح كمية مفترضة قد يغفل استقرار الغطاء وتفاصيل القاعدة الداخلية. ويوضح دليل تشطيب رقبة الزجاجة التجميلية لماذا لا يحدد القطر الظاهر وحده موضع الغطاء المركّب.
كيفية حساب طول أنبوب الغمر المبدئي
بالنسبة لأنبوب مستقيم يُقصد به reach منطقة مركز القاعدة في الزجاجة، يمكن التعبير عن تقدير الطول المركّب المبدئي كما يلي:
الطول المركّب المبدئي = المسافة من مستوى مرجع المضخة المختار إلى موضع قاعدة الزجاجة المقصود − خلوص المدخل المطلوب.
هذا تقدير هندسي مبدئي لأنبوب مستقيم غير منثنٍ. وهو ليس تلقائيًا طول القص للأنبوب المكشوف ولا الطول الكلي المحدد لأنبوب الغمر في مواصفات المورّد.
ينبغي أن يتبع الحساب هذه الخطوات:
- حدّد مرجع القياس المتفق عليه على المضخة، مثل مستوى مرجع الإحكام أو الحشية المحدد.
- حدّد المسافة من ذلك المرجع إلى موضع السحب المقصود داخل الزجاجة عندما تكون المضخة مستقرة بالكامل.
- احسب حساب خلوص المدخل الذي يتطلبه الأنبوب المختار وقاعدة الزجاجة وتصميم التوزيع.
- حوّل الموضع المركّب الناتج إلى بُعد طول الأنبوب المحدد في رسم مورّد المضخة.
- أكّد الطول المقترح عبر تجميع المكوّنات الفعلية وتقييم موضع الأنبوب وأداء التوزيع.
إذا كان المورّد يقيس الأنبوب المكشوف فقط أسفل جسم المضخة، فيجب حساب الجزء الممتد داخل مجموعة المضخة بشكل منفصل. ولا تنقل قياسًا بين اصطلاحات مرجعية مختلفة دون تأكيد كيفية تعريف كل بُعد.
الأنبوب المصمم عمدًا لينحني نحو الزاوية السفلية يتبع مسارًا هندسيًا مختلفًا. ولا يمكن تحديد طوله المطلوب بمجرد تطبيق حساب الأنبوب المستقيم.
بالنسبة لمرجع قياس معترف به،, ASTM D6536/D6536M-18(2025) يتناول قياس أطوال أنبوب الغمر المحددة للمضخات الميكانيكية، بما في ذلك القياس من أسفل سطح الإحكام إلى نهاية الأنبوب.
ASTM D6535/D6535M-18(2025) يتناول تحديد طول أنبوب الغمر للمضخات الميكانيكية لتكوينات مركز القاعدة وزاوية القاعدة.
توفر هذه المعايير ممارسات للقياس والتحديد. ولا ينبغي تفسيرها كدليل على أن خلوصًا ثابتًا واحدًا أو طول قص واحدًا أو نتيجة توزيع واحدة تنطبق على كل زجاجة ومضخة تجميل.
القص المستقيم مقابل القص المائل
قد تُورَّد أطراف أنبوب الغمر بأشكال قص مختلفة حسب تصميم المكوّن. ويمكن أن يساعد الطرف المائل في الحفاظ على مسار المدخل إذا اقترب الأنبوب من سطح، لكنه لا يجعل كل أنبوب طويل مفرط مقبولًا. ويجب أن يكون القص المختار جزءًا من مواصفات المضخة التي تم التحقق منها.
بالنسبة لأنبوب مستقيم نسبيًا موضوع قرب قاعدة الزجاجة، يجب أن يبقى المدخل مفتوحًا في ظروف التجميع والتوزيع العادية. وقد يتطلب الأنبوب المصمم لينحني نحو الجدار الجانبي السفلي أو الزاوية شكل قص ومرونة مختلفين.
لا تغيّر شكل الطرف يدويًا دون تأكيد أن القص نظيف وقابل للتكرار ومسموح به للمكوّن الإنتاجي. فقد تخلق النتوءات أو الجزيئات السائبة أو التشوه أو زوايا القص غير المتسقة مخاطر إضافية للتوزيع والنظافة.
ينبغي للمشترين التأكد مما إذا كان بُعد طول الأنبوب المعتمد من المورّد يشمل الطرف المائل النهائي، وما إذا كانت طريقة القطع في الإنتاج تعيد إنتاج العينة المعتمدة باتساق.
ماذا يحدث إذا كان الأنبوب قصيرًا جدًا؟
قد يستقر الأنبوب الأقصر من اللازم فوق ما تبقى من التركيبة مع انخفاض مستوى التعبئة. وقد يسحب المضخة الهواء، أو ينتج عنها خروج متقطع أو فقدان للتعبئة الأولية. وقد يكون الأثر أوضح عندما يُحمل القارورة في وضع قائم ولا يتحرك المنتج تلقائيًا نحو المدخل. كما قد يزيد الأنبوب القصير من كمية المنتج التي لا يستطيع المستخدم الوصول إليها.
ومع ذلك، فإن بقاء المنتج في القارورة ليس دليلًا كافيًا على أن الأنبوب قصير جدًا. فسلوك تدفق التركيبة وهندسة قاعدة القارورة وقدرة المضخة على الحفاظ على التعبئة الأولية يمكن أن تؤثر أيضًا في كمية المنتج التي تُوزَّع.
قبل زيادة طول الأنبوب، قارن موضع المدخل المركّب بمستوى المنتج الفعلي الذي يصبح عنده التوزيع غير متسق. وتأكد مما إذا كان الأنبوب الأطول المقترح يحسّن السحب دون إحداث انثناء أو تضييق للمدخل.
ماذا يحدث إذا كان الأنبوب طويلًا جدًا؟
قد ينثني الأنبوب الأطول من اللازم بزاوية حادة، أو يستقر تحت ضغط، أو يغطي مدخله مقابل القاعدة. وقد ينزاح جانبيًا أثناء التجميع أو يُحدث تفاوتًا في موضع الأنبوب من عينة إلى أخرى. والانثناء المفرط ليس طريقة موثوقة لاستيعاب قياس غير مؤكد.
كما قد يجعل الأنبوب الطويل تركيب المضخة أكثر صعوبة أو يسبب ابتعاد الطرف السفلي عن موضع السحب المقصود. وفي بعض التكوينات، قد يلامس الأنبوب الجدار الداخلي للقارورة أو قاعدتها بطريقة تقلل فتحة المدخل المتاحة.
المقال المستقبلي عن تفاوتات الزجاجة والغطاء يشرح لماذا ينبغي أن يدخل التفاوت الطبيعي في الأجزاء أيضًا ضمن القرار.
ينبغي للمشترين فحص موضع الأنبوب النهائي مع تثبيت الغطاء بالكامل. وإذا أظهرت عدة تجميعات تمثيلية سلوك انثناء أو تعارضًا مختلفًا، فراجع مواصفات الأنبوب وهندسة المكونات قبل اعتماد طول القطع في الإنتاج.
هل ينبغي أن يلامس أنبوب السحب القاع؟
لا توجد قاعدة عامة بنعم أو لا تنطبق على كل مضخة وقارورة. فالموضع المطلوب يعتمد على مدخل الأنبوب وشكل القاعدة والتركيبة وتصميم المضخة والمناولة المتوقعة. وقد يقيّد التلامس الصلب بعض التكوينات، بينما قد تترك الخلوص المفرط مزيدًا من المنتج غير قابل للوصول.
بالنسبة لأنبوب مستقيم يُقصد به البقاء قرب مركز القاعدة، ينبغي أن تسمح خلوص المدخل المختار بدخول المنتج دون أن تُسد فتحة الأنبوب. أما بالنسبة لنظام مصمم عمدًا بأنبوب منحنٍ، فقد يكون التلامس المتحكم فيه أو الموضع قرب الجدار الجانبي السفلي جزءًا من التكوين المعتمد.
ولا ينبغي قبول أي من الترتيبين لمجرد أن الأنبوب يصل بصريًا إلى القاع. وينبغي للمشتري التأكد من بقاء المدخل مفتوحًا، وإمكانية تجميع المضخة بالكامل، وبقاء سحب المنتج مقبولًا عند مستويات التعبئة المقصودة.
رؤية من المصنّع: اعتمد موضع الأنبوب المركّب، وليس طول القطع فقط
في مشاريع مطابقة FOLOVER PACK للقارورة والمضخة، يكمن التمييز المهم بين بُعد الأنبوب المورَّد وموضعه النهائي داخل القارورة المجمّعة.
تخيل قارورتي لوشن زجاجيتين لهما السعة الاسمية نفسها لكن بملفّي قاعدة داخليين مختلفين. فقد يستقر أنبوب معتمد للقارورة الأولى مرتفعًا جدًا فوق منطقة القاعدة القابلة للاستخدام، أو يضغط على المركز البارز في القارورة الثانية.
وبالمثل، قد يؤدي استبدال مضخة بطراز آخر إلى تغيير موضع توصيل الأنبوب أو ارتفاع تثبيت الغطاء النهائي، حتى عندما تستخدم المضختان إنهاء الرقبة الاسمي نفسه.
الاستجابة المناسبة هي مراجعة رسومات المكونات الفعلية والعينات المجمّعة، ثم تحديد مواصفات الأنبوب لتلك التركيبة بالتحديد. ولا ينبغي نقل طول قطع سابق تلقائيًا إلى قارورة أو مضخة أخرى.
هذا سيناريو مطابقة مكونات، وليس حادثة موثقة لعميل ولا ادعاءً بأن طول أنبوب عامًا واحدًا ينطبق على جميع القوارير ذات السعة نفسها.
كيف يغيّر سلوك التركيبة النتيجة
قد يتصرف أنبوب يبدو في موضع صحيح مع الماء بشكل مختلف مع اللوشن أو السيروم الفعلي. فاللزوجة وفقاعات الهواء والت adhesion المنتج والتدفق نحو المدخل يمكن أن تغيّر التعبئة الأولية والسحب عند نهاية الاستخدام. والدليل المخطط له عن تغليف اللوشنات والمستحلبات يوفر السياق الأوسع لاختيار التركيبة.
مع منتج سائل نسبيًا، قد يتحرك السائل نحو المدخل بسهولة أكبر مع تفريغ القارورة. أما التركيبة الأكثر كثافة فقد تتدفق ببطء أكبر أو تبقى على جدران القارورة وحول القاعدة، مما يؤثر في كمية المنتج التي تستطيع المضخة سحبها.
لا تعني هذه الاختلافات أن لزوجة معينة تتطلب خلوصًا أو قطرًا عامًا للأنبوب. فيجب تقييم هندسة الأنبوب وآلية توزيع المضخة والتركيبة الفعلية معًا.
يمكن للمشترين مراجعة مضخات لوشن مستحضرات التجميل وما يتصل بها من المضخات والقطارات وملحقات الزجاجات, ، لكن الفئة التجارية لا تحل محل اختبار التوافق. و دليل تغليف العناية بالبشرة يساعد في ربط اختيار التوزيع بمتطلبات التركيبة والعلامة التجارية.
ينبغي تقييم أداء التوزيع النهائي باستخدام التركيبة الفعلية في ظروف التخزين والاستخدام المقصودة. فالنجاح في اختبار مبدئي بالماء ليس دليلًا كافيًا على أن المضخة والأنبوب المختارين سيؤديان الأداء نفسه مع منتج تجميلي أكثر كثافة أو مختلف بطريقة أخرى.
ما ينبغي تضمينه في سجل اعتماد أنبوب السحب
يحدد سجل الاعتماد المفيد القارورة والمضخة والغطاء والأنبوب كتكوين واحد. ويشمل مراجع العينات المعتمدة ومراجعات الرسومات حيث تتوفر، وشكل نهاية الأنبوب، وطريقة التجميع، وتركيبة الاختبار، والملاحظات المستخدمة لقبول النتيجة. ويمكن للصور توثيق موضع الأنبوب المركّب، لكن ينبغي أن تدعم السجلات البُعدية والوظيفية لا أن تحل محلها.
كما ينبغي أن يحدد السجل مرجع القياس المستخدم لتحديد طول الأنبوب. فرقم دون نقطة مرجعه ووحدته وتعريف شكل نهايته قد يُفسَّر بشكل مختلف من مورّد المضخة وفريق التعبئة أو التجميع.
ويصبح هذا مهمًا عندما ينتقل الإنتاج بين دفعات أو عندما يقترح مورّد بديلًا. فالأنبوب الموصوف فقط بأنه “لهذه القارورة” يصعب ضبطه. أما التكوين الواضح فيتيح للمشترين تحديد التغييرات وتحديد الاختبارات التي يجب تكرارها.
إجراء التحقق من العينات
تحدد الهندسة الأولية طولًا مرشحًا. ويتطلب الاعتماد النهائي تجميعات فيزيائية تمثيلية وملاحظات توزيع قابلة للتكرار.
- تأكد من مواصفات القارورة والمضخة والغطاء والأنبوب المقترح بالتحديد، بما في ذلك مرجع القياس وشكل النهاية.
- جمّع عينات تمثيلية باستخدام طريقة تطبيق الغطاء المقصودة.
- افحص موضع الأنبوب بحثًا عن reach غير كافٍ أو تلامس صلب أو إعاقة للمدخل أو انثناء مفرط.
- املأ العينات بالتركيبة الفعلية لتقييم التوافق والتوزيع النهائي. ويمكن استخدام سائل تمثيلي للفحص الميكانيكي المبدئي فقط.
- هيّئ كل مضخة باستخدام إجراء متسق وسجّل سلوكها الأولي.
- وزّع بشكل متكرر مع مراقبة سحب المنتج واتساق الخروج ورجوع المضخة.
- أعد فحص الأداء مع انخفاض مستوى التعبئة وقيّم كمية المنتج المتبقية عندما يصبح التوزيع غير متسق.
- افحص الأنبوب بحثًا عن تشوه أو إزاحة أو تضييق للمدخل بعد الاختبار.
- وثّق التكوين المعتمد والملاحظات ومعايير القبول المعمول بها.
- أعد الفحوصات المتأثرة بعد أي تغيير ذي صلة في القارورة أو المضخة أو الأنبوب أو التركيبة أو المورّد.
لا يوجد عدد عام من العينات أو دورات التوزيع أو الحجم المتبقي المقبول يصلح لكل مشروع مضخة تجميلية. وينبغي أن تعكس خطة الاختبار التركيبة الفعلية والمكونات المختارة وتفاوت الإنتاج ومتطلبات استخدام المنتج المقصودة.
مواصفات أنبوب الغمس التي يجب تأكيدها قبل الطلب
- مراجع الزجاجة والمضخة المختارة، بما في ذلك neck finish المقصود.
- مرجع قياس طول الأنبوب المعتمد ووحدته وطول القطع.
- مادة الأنبوب وقطره ومرونته واتصاله بالمضخة.
- موضع الطرف المركب المقصود وخلوص المدخل أو مساره.
- شكل نهاية الأنبوب المعتمد وطريقة القطع في الإنتاج.
- نتائج التجميع والصرف التمثيلية مع التركيبة الفعلية.
- معايير فحص الإنتاج ومسؤولية قطع الأنبوب والتجميع النهائي.
اعثر على آليات ذات صلة في مركز تقنيات التغليف وحالات استخدام التركيبة في تطبيقات التغليف.
الخلاصة
اختر طول أنبوب الغمس لمضخة التجميل بناءً على الهندسة المجمعة النهائية، لا على السعة أو المظهر. الهدف هو سحب المنتج القابل للاستخدام دون انحناء مفرط أو تقييد المدخل. توفر الرسومات ومرجع قياس متسق نقطة البداية؛ ويوفر تحضير العبوة المعبأة والصرف المتكرر وتقييم نهاية الاستخدام دليل الموافقة.
بالنسبة لمشتري تغليف B2B، الأولوية هي تأكيد تكوين الزجاجة والمضخة والأنبوب الدقيق قبل الإنتاج بالجملة. لا تنقل طول أنبوب معتمد إلى شكل زجاجة أو مضخة أخرى دون التحقق من كيفية تأثير المكونات الجديدة على الهندسة المركبة.
يدعم FOLOVER PACK اختيار زجاجات التجميل الزجاجية ومطابقة المضخات وتطوير عينات التغليف المنسق. شارك مرجع الزجاجة المختار والأبعاد المتاحة ومواصفات المضخة ونوع التركيبة ومتطلبات الصرف لمناقشة خيارات المكونات المناسبة وتقييم عينات أنبوب الغمس.
الأسئلة الشائعة
كيف أقيس أنبوب السحب في مضخة مستحضرات التجميل؟
استخدم مرجع القياس المتفق عليه على المضخة المختارة وقِس حتى نهاية الأنبوب وفقًا لمواصفاتها. حدِّد موضع التركيب المطلوب انطلاقًا من المضخة المثبَّتة بالكامل والهندسة الفعلية للزجاجة. تأكَّد مما إذا كان المورّد يحدِّد الطول الكلي للأنبوب أم الطول الظاهر منه، ثم تحقَّق من الطول المقترح باستخدام عينات مادية مُجمَّعة.
هل يجب أن يلامس أنبوب السحب قاع العبوة؟
ليس كقاعدة عامة. يعتمد الموضع الصحيح على فتحة السحب وقاعدة الزجاجة والتركيبة وتصميم المضخة. قد يتطلب الأنبوب المستقيم خلوصًا للحفاظ على فتحته غير مسدودة، بينما صُممت بعض التكوينات لتوضع بشكل مضبوط بالقرب من الجدار الجانبي السفلي. ينبغي للمشترين التحقق من موضع الأنبوب المركّب وانتشال المنتج باستخدام المكونات الفعلية المختارة.
ماذا يحدث إذا كان أنبوب الغطاس طويلاً جدًا؟
قد ينحني الأنبوب الطويل جدًا بشكل مفرط، أو يبقى تحت ضغط، أو يتحرك أثناء التجميع، أو يقيّد السحب مقابل قاعدة الزجاجة. وقد يؤثر أيضًا في ثبات الوضع المُركَّب عبر العينات. ينبغي للمشترين فحص المجموعة المُركَّبة بالكامل والتأكد من طول القص المقترح من خلال اختبارات الملاءمة الفعلية والتوزيع.
هل يمكنني قص الأنابيب الغمّاسة يدويًا؟
فقط إذا كانت طريقة الإنتاج المعتمدة تسمح بذلك وتتحكم في الطول والنظافة وشكل الطرف بشكل متسق. قد يدعم القطع اليدوي تطوير العينات، لكن العينة المقطوعة يدويًا غير المُتحقق منها لا تُثبت اتساق الإنتاج. ينبغي للمشترين تأكيد مواصفات القطع النهائية وفحص عينات إنتاج تمثيلية قبل اعتماد الطلبات بالجملة.
هل يؤثر شكل الزجاجة على طول أنبوب السحب؟
نعم. يؤثر الارتفاع الداخلي وهندسة الكتف والقاعدة على موضع الأنبوب المطلوب حتى عندما تكون السعة الاسمية نفسها. قد يكون الأنبوب المعتمد لزجاجة واحدة قصيرًا جدًا أو يلامس القاعدة في زجاجة أخرى. ينبغي للمشترين تأكيد الهندسة النهائية بعد التجميع وتقييم المضخة والزجاجة المختارتين معًا قبل اعتماد طول الأنبوب.