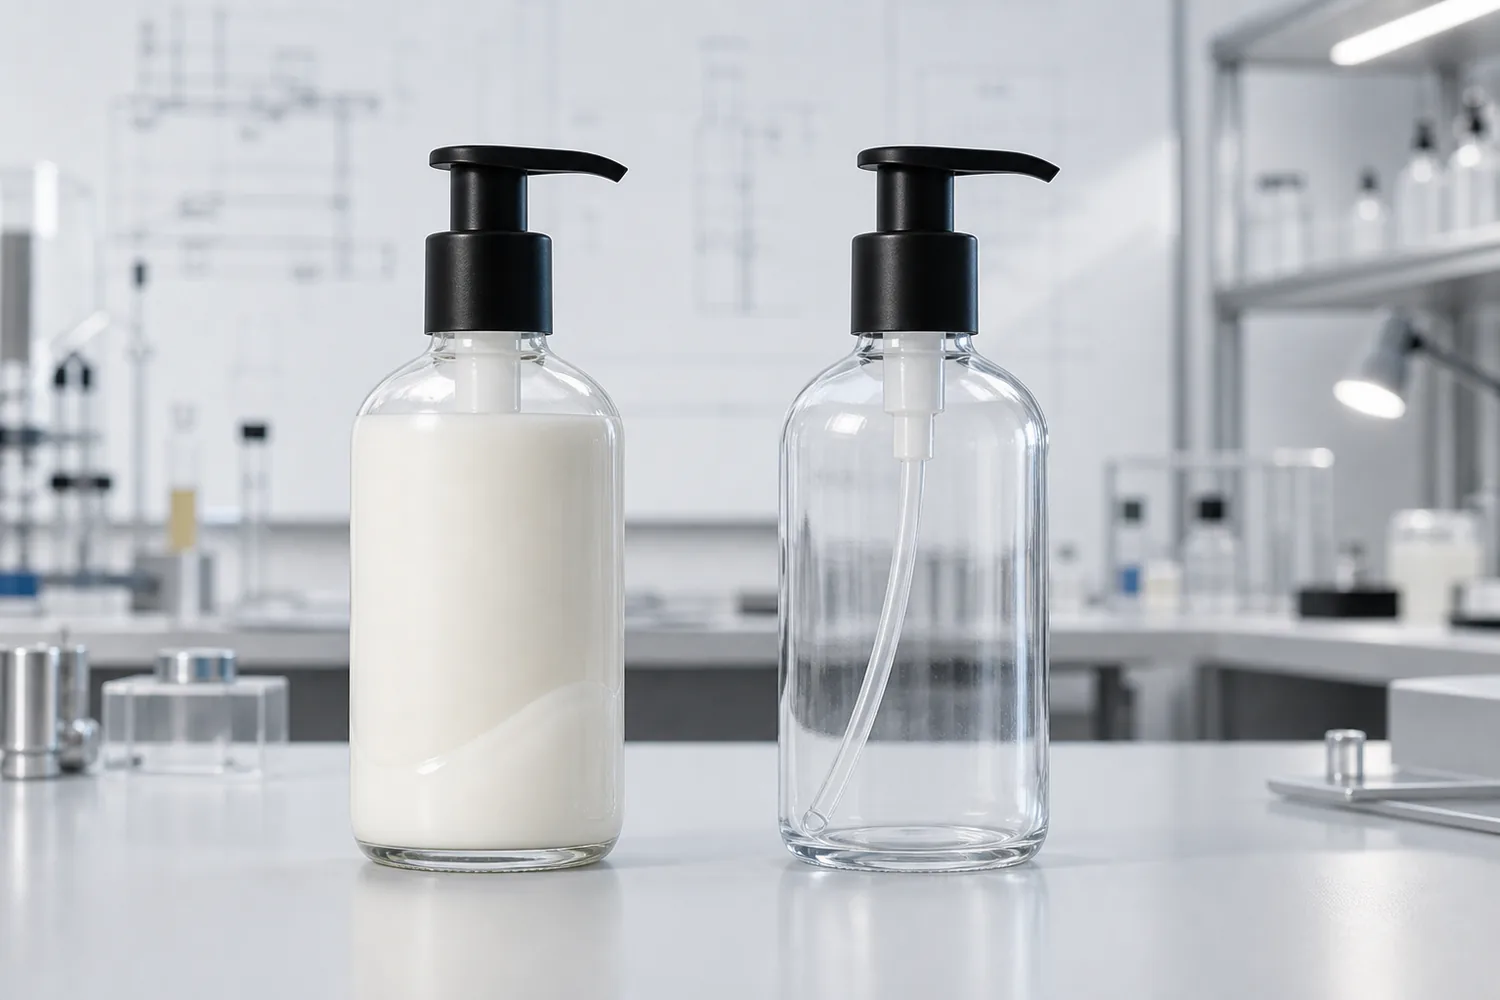
قد تتوقف مضخة اللوشن عن العمل قبل أن تفرغ الزجاجة لأن المنتج المتبقي لم يعد يصل إلى فتحة سحب أنبوب الغمس، أو لأن التركيبة تتدفق ببطء شديد بحيث لا تعيد ملء المضخة، أو لأن الهواء يدخل إلى مسار السائل، أو لأن آلية التوزيع أصبحت مقيّدة. وجود لوشن مرئي متبقٍ داخل الزجاجة لا يعني تلقائيًا أن المضخة معيبة.
الخطوة الأولى هي تحديد متى يتوقف التوزيع وأين يستقر اللوشن المتبقي. المضخة التي تفشل فقط قرب الفراغ قد تكون لديها مشكلة متعلقة بالمنتج reach أو بمعدل التدفق. أما المضخة التي تتوقف بينما تبقى فتحة السحب مغمورة فقد تتطلب التحقيق في التهيئة أو الانسداد أو الآلية نفسها. يعتمد الحل الصحيح على الفشل الملاحَظ، وليس مجرد استبدال المضخة أو تركيب أنبوب غمس أطول.
ابدأ بتحديد موقع المنتج المتبقي
ضع الزجاجة منتصبة على سطح مستوٍ ولاحظ المكان الذي يتجمع فيه اللوشن. في زجاجة ذات قاعدة منحنية أو رفع داخلي عميق أو قاعدة سميكة أو مسقط غير دائري، قد تستقر الكمية الأخيرة حول المحيط بدلًا من أن تكون مباشرة أسفل أنبوب الغمس. كما قد يؤدي إمالة الزجاجة أثناء الاستخدام إلى تحريك المنتج بعيدًا عن فتحة السحب.
سجّل كمية التعبئة الأصلية، والكمية الموزَّعة، والكمية المتبقية، واتجاه الزجاجة عند توقف التوزيع. تساعد هذه الملاحظات على التمييز بين منتج لا يستطيع reach فتحة السحب ومنتج يبقى قريبًا منها لكنه يتدفق ببطء شديد بحيث لا يعيد ملءها.
رؤية المصنّع: قبل تغيير المضخة أو طول أنبوب الغمس، يوصي FOLOVER PACK بفحص موقع اللوشن المتبقي في الزجاجة الزجاجية الفعلية. إذا كانت التركيبة تتجمع باستمرار في زاوية داخلية أو حول قاعدة مرتفعة، فقد لا يحل تمديد الأنبوب عموديًا المشكلة. يجب تقييم الهندسة الداخلية للزجاجة وسلوك تدفق التركيبة معًا.
طول أنبوب الغمس ليس سوى جزء واحد من reach المنتج
قد يتوقف الأنبوب الذي ينتهي على مسافة كبيرة جدًا فوق قاعدة الزجاجة عن سحب المنتج بينما تبقى كمية مرئية. ومع ذلك، فإن تمديد الأنبوب حتى يضغط بقوة على الزجاج ليس تصحيحًا موثوقًا.
قد ينحني الأنبوب الطويل جدًا، أو يسدّ فتحة سحبه مقابل القاعدة، أو يتعارض مع استقرار المضخة، أو يتحرك نحو موضع غير مقصود. يعتمد الطول المطلوب على الارتفاع الداخلي للزجاجة، وهندسة القاعدة، وصلابة الأنبوب، وتصميم القطع الطرفي، وتفاوتات المكونات.
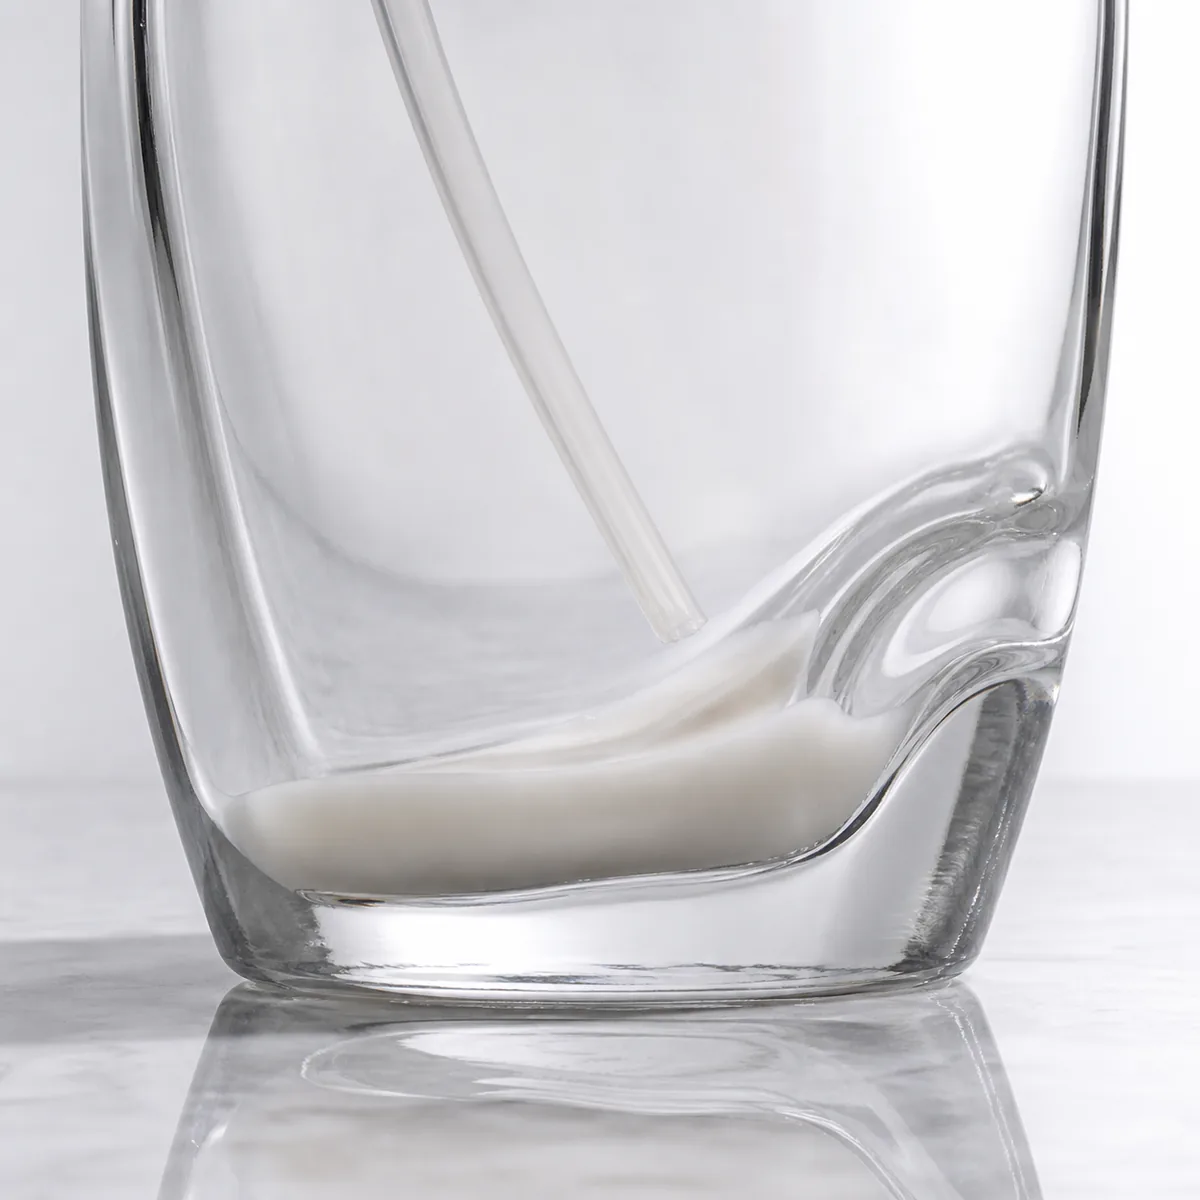
قد يساعد القطع المائل أو المشكّل في إبقاء فتحة السحب مفتوحة، لكنه لا يضمن تفريغًا أفضل في كل زجاجة. يجب تقييم الأنبوب في موضعه النهائي المجمّع، بما في ذلك سلوكه عند إحكام ربط المضخة على الزجاجة.
تُعد دليل طول أنبوب الغمس لمضخة مستحضرات التجميل يوضح كيف تؤثر هندسة الزجاجة وتصميم الأنبوب واعتماد العينة الفعلية على طول القطع الصحيح.
قد تؤدي اللزوجة العالية إلى نقص التدفق
بعض أنواع اللوشن تُوزَّع بشكل طبيعي عندما تكون الزجاجة ممتلئة، لكن يصبح ضخّها صعبًا مع انخفاض مستوى المنتج. قد لا تتدفق التركيبة عالية اللزوجة نحو فتحة سحب أنبوب الغمس بسرعة كافية لتعويض الكمية المسحوبة في كل شوط.
قد يؤدي ذلك إلى تكوّن تجويف أو قناة هواء حول فتحة السحب بينما يبقى اللوشن في مكان آخر من الزجاجة. وقد يؤدي الضخ المتكرر بعد ذلك إلى سحب الهواء بدلًا من المنتج.
قد تؤثر درجة الحرارة وبنية التركيبة على النتيجة. فاللوشن الذي يُقيَّم أثناء التعبئة الدافئة قد يتصرف بشكل مختلف بعد التخزين في بيئة أبرد. كما تحتاج بعض التركيبات المهيكلة إلى وقت للتدفق عائدةً نحو فتحة السحب بعد التوزيع.
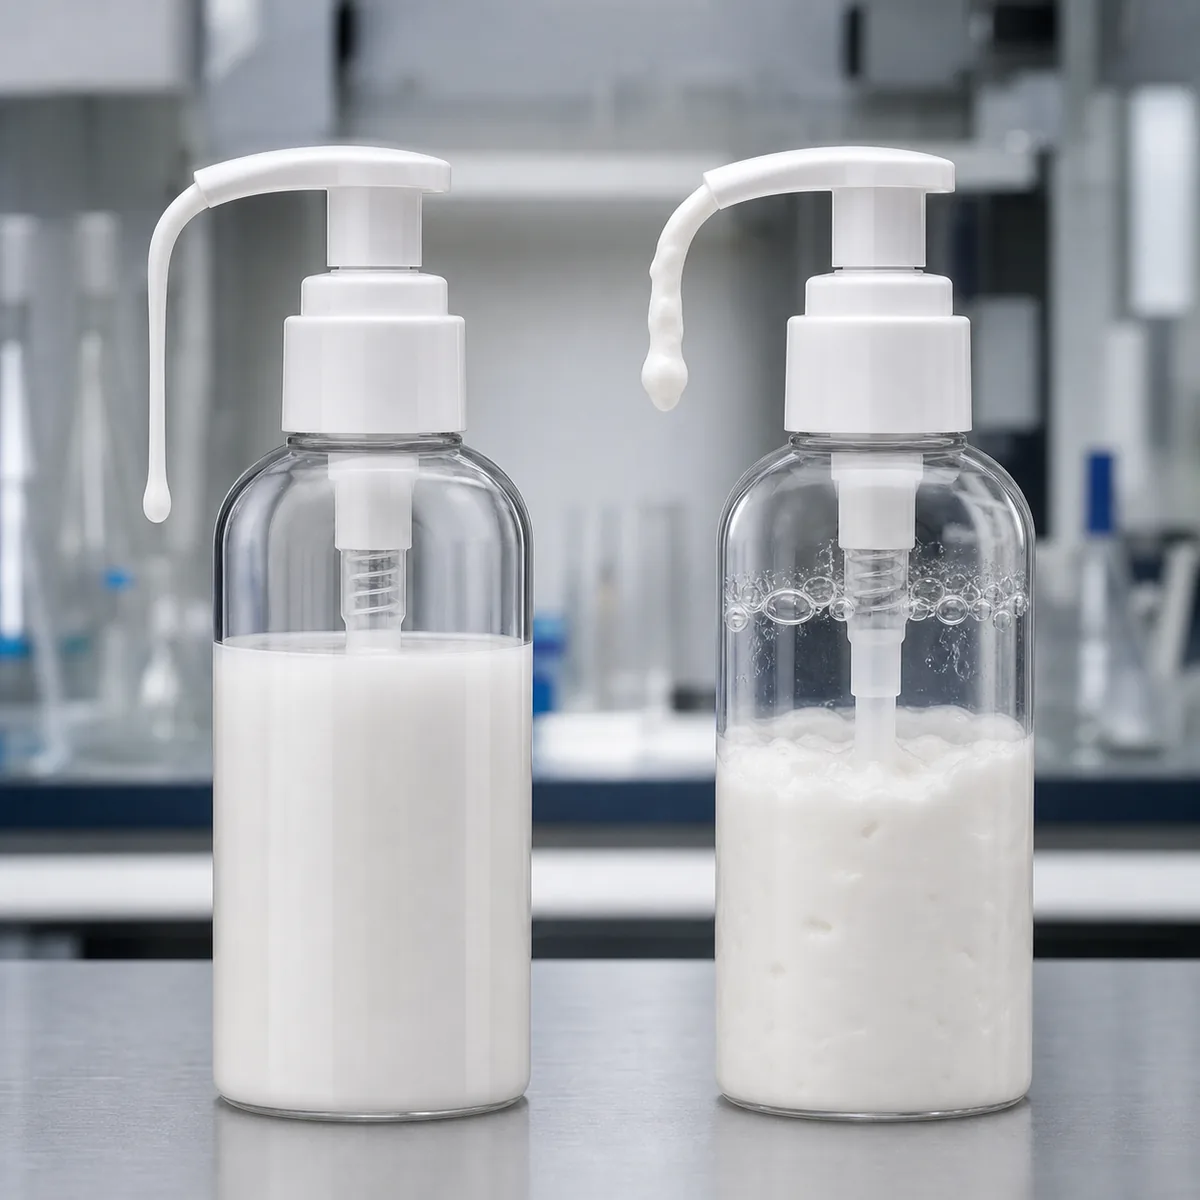
عند توقف التوزيع، اترك الزجاجة في وضع ثابت تحت ظرف مضبوط ولاحظ ما إذا كان المنتج يعود حول فتحة السحب. إذا استُؤنف التوزيع بعد توقف مناسب، فقد يكون النظام يعاني من نقص التدفق بدلًا من عطل ميكانيكي دائم.
يشرح الدليل الأوسع حول تغليف اللوشنات والمستحلبات يوضح كيف تؤثر اللزوجة واختيار الزجاجة ومتطلبات التوزيع على تطوير العبوة.
ملاحظة فنية: لا توجد قيمة لزوجة عالمية تحدد ما إذا كان اللوشن سيعمل مع كل مضخة مستحضرات تجميل. يعتمد الأداء على التركيبة الفعلية وآلية المضخة وهندسة فتحة السحب ودرجة الحرارة وظروف التوزيع. ينبغي للمشترين طلب اختبار توافق خاص بالتركيبة بدلًا من تطبيق حد لزوجة مأخوذ من طراز مضخة غير ذي صلة.
فقدان التهيئة يُدخل الهواء إلى مسار السائل
تصبح مضخة اللوشن مهيَّأة عندما يحل المنتج محل الهواء في مسار التوزيع لديها عبر الضغط المتكرر. وإذا دخل الهواء عبر فتحة سحب مكشوفة لأنبوب الغمس، أو وصلة أنبوب غير محكمة، أو واجهة مكونات داخلية غير مناسبة، فقد تُخرج المضخة تدفقًا متقطعًا قبل أن تتوقف.
قد تعيد إعادة التهيئة التوزيع مؤقتًا. ومع ذلك، يشير فقدان التهيئة المتكرر إلى أن مسار دخول الهواء أو حالة تزويد المنتج بحاجة إلى التحقيق.
لا تخلط بين فقدان التهيئة والتسرب الخارجي. فقد تبقى الزجاجة جافة من الخارج بينما تسحب المضخة الهواء داخليًا. وبالمقابل، قد توزّع المضخة بشكل طبيعي بينما يتسرب مانع الإحكام بين الزجاجة والغطاء أثناء التخزين أو النقل.
افحص وصلة أنبوب الغمس، واستقرار المضخة، وحالة الحشية، وملاءمة الغطاء، والآلية الداخلية كلًا على حدة. الدليل إلى كيف تعمل مضخات مستحضرات التجميل يوضح العلاقة بين المشغّل والحجرة والصمامات وأنبوب الغمس.
قد يوقف الانسداد وجفاف المنتج استعادة الأداء
قد يجف اللوشن عند فتحة المشغّل بعد التعرض المتكرر للهواء. كما قد تقيّد الجسيمات المعلّقة أو المكونات المتبلورة أو التركيبات المكوِّنة للطبقة أو المنتج المتراكم المخرج أو الصمام أو الحجرة أو أنبوب الغمس.
تعتمد الأعراض على موقع التقييد. فقد يجعل المخرج المسدود المشغّل صعب الضغط، بينما قد تنتج فتحة السحب المقيّدة تدفقًا ضعيفًا أو متقطعًا. كما قد يتعارض تراكم المنتج مع الرجوع الطبيعي للمشغّل.
إذا أدى تنظيف الفوهة إلى استعادة التوزيع، فسجّل الملاحظة لكن لا تعتبرها دليلًا على أن نظام العبوة الكامل مناسب. ينبغي اختبار عينات التطوير بالتركيبة الفعلية وبفواصل زمنية واقعية بين الاستخدامات.
حيث يتكرر الانسداد، راجع التركيبة وآلية المضخة معًا. لا تفترض أن زيادة مخرج المضخة أو استبدال أنبوب الغمس سيحل مشكلة توافق داخلية.
قد تُبعد هندسة الزجاجة المتبقي عن فتحة السحب
قد تُنشئ الزجاجات المربعة والزجاجات البيضاوية العريضة والقواعد المنحوتة والزوايا الداخلية والرفع الداخلي العميق عدة مناطق منخفضة يتجمع فيها المنتج. فأنبوب الغمس الموضوع في المركز الهندسي لا reach بالضرورة الموقع الذي تستقر فيه الكمية الأخيرة من اللوشن.
على سبيل المثال، تخيّل لوشنًا كثيفًا يُوزَّع من زجاجة زجاجية مربعة ذات قاعدة مركزية مرتفعة. إذا بقي المنتج حول محيط القاعدة بينما تتعرض فتحة سحب أنبوب الغمس المركزية للهواء، فقد تتوقف المضخة رغم أن اللوشن لا يزال مرئيًا.
في هذه الحالة التوضيحية، يكون التحقيق المناسب هو ما إذا كانت هندسة الزجاجة أو موضع أنبوب الغمس أو تدفق التركيبة يمنع المنتج المتبقي من الوصول إلى فتحة السحب. ولا ينبغي اعتماد أنبوب أطول دون التأكد من أنه يحسّن التجميع ولا يُنشئ عائقًا جديدًا.
لهذا السبب لا ينبغي نقل مضخة معتمدة لزجاجة معينة تلقائيًا إلى زجاجة أخرى. المقال حول ما إذا كانت مضخة مستحضرات تجميل واحدة يمكن أن تناسب زجاجات زجاجية مختلفة يوضح متطلبات توافق المكونات. حتى عندما تكون واجهة الرقبة متوافقة، قد تتطلب زجاجة مختلفة مواصفة منفصلة لأنبوب الغمس وتقييمًا للامتلاء المنخفض.
تسلسل تشخيصي من سبع خطوات
عندما تتوقف مضخة اللوشن عن العمل مبكرًا، حدّد الفشل قبل تغيير المكونات. يساعد التسلسل التالي المشترين وفرق التعبئة على التمييز بين المشكلات المتعلقة بالمنتج reach وتدفق التركيبة ودخول الهواء والآلية.
| الخطوة | ما يجب فحصه | قرار المشتري |
|---|---|---|
| 1. قِس الكمية المتبقية كميًا | كمية التعبئة الأصلية، والكمية الموزَّعة، والمنتج المتبقي. | حدّد ما إذا كانت الشكوى تعكس أداء تفريغ قابلًا للقياس. |
| 2. حدّد موقع اللوشن المتبقي | موضع المنتج حول القاعدة والمدخل في اتجاهات الاستخدام العادية. | حدّد ما إذا كان المدخل قادرًا على reach إمدادًا مستمرًا بالمنتج. |
| 3. افحص أنبوب الغمر | طول الأنبوب، وطريقة قطع الطرف، والتثبيت، والانحناء، والتلامس مع القاعدة. | حدّد reach غير كافٍ أو مدخلًا مسدودًا. |
| 4. وحّد ظروف التركيبة | درجة الحرارة، وزمن الاستقرار، وسلوك التدفق، والفترات بين الضغطات. | حدّد ما إذا كانت إعادة تعبئة المنتج البطيئة تسهم في العطل. |
| 5. افحص التحضير الأولي | التقطيع، ودخول الهواء، والاستعادة بعد إعادة التحضير الأولي. | تحقّق من دخول الهواء أو انقطاع في مسار السائل. |
| 6. افحص الآلية | رجوع المشغّل، والفقّاعة، والصمامات، والوصلات، وتراكم المنتج المرئي. | حدّد الانسداد، أو تلف المكوّن، أو عطلًا مرتبطًا بالآلية. |
| 7. قارن وحدات تمثيلية | العينات المعطوبة، والعينات المحتفظ بها، ودفعات الإنتاج ذات الصلة. | ميّز بين عطل مكوّن معزول وسلوك متكرر لنظام العبوة. |
غيّر متغيرًا واحدًا في كل مرة أثناء التحقيق. فاستبدال المضخة، وقطع أنبوب أطول، وتسخين التركيبة، وإمالة الزجاجة في التجربة نفسها قد يعيد الإخراج دون تحديد السبب الفعلي.

حدّد اختبار تفريغ قبل اعتماد العبوة
استخدم زجاجات ومضخات وحشوات وأنابيب غمر تمثيلية للإنتاج، والتركيبة الفعلية. وحدّد التعبئة الابتدائية، واتجاه الزجاجة، وطريقة الضغط، والفترة بين الضغطات، ونقطة نهاية الاختبار، وطريقة قياس المنتج المتبقي.
قيّم الإخراج عند مستويات التعبئة الكاملة والمتوسطة والمنخفضة. وسجّل التغيرات في الإخراج، ورجوع المشغّل، والتحضير الأولي، والتسرب، وموضع البقايا، وأي حاجة إلى إمالة أو رجّ غير معتاد.
ينبغي أن تعكس ظروف الاختبار التخزين والاستخدام المقصودين للمنتج. ASTM D4332-22 يصف الأجواء القياسية والخاصة لتكييف الحاويات والعبوات ومكونات التعبئة. ويمكن أن يوجّه اختيار ظروف تكييف العبوة ذات الصلة، لكنه لا يحدّد اختبار تفريغ مضخة مستحضرات التجميل ولا يضع حدًا مقبولًا للوتيون المتبقي.
ينبغي للعلامة التجارية وشريك الاختبار أن يضعا معايير القبول الفعلية للتفريغ وفقًا للمنتج المختار وتكوين العبوة وتجربة المستهلك المقصودة. ولا ينبغي افتراض أن انعدام البقايا نتيجة واقعية أو مطلوبة عالميًا.
اعتماد العينة المادية
- أكّد المواصفات الدقيقة للزجاجة والمضخة والحشوة وأنبوب الغمر، والتركيبة، وطريقة التجميع.
- قِس التعبئة الابتدائية وحدّد إجراء الإخراج في الاستخدام العادي.
- قيّم وحدات تمثيلية حتى نقطة نهاية التعبئة المنخفضة المقصودة.
- قِس المنتج المتبقي ووثّق مكان تجمّعه داخل الزجاجة.
- أعد الاختبار في ظروف التخزين ودرجة الحرارة والاستخدام ذات الصلة.
- حقّق في العينات المعطوبة باستخدام مقارنات مضبوطة.
- احتفظ بالتجميع الفيزيائي المعتمد وسجّل معايير القبول المتفق عليها قبل الإنتاج بالجملة.
ما يمكن للعلامات التجارية تحسينه
- reach غير كافٍ للمنتج: عدّل مواصفات أنبوب الغمر المضبوطة فقط بعد تأكيد هندسة الزجاجة الفعلية وموضع المدخل.
- انسداد المدخل: راجع قطع الأنبوب، وصلابته، والخلوص عن القاعدة، وموضع التجميع النهائي.
- إعادة تعبئة التركيبة البطيئة: قيّم آلية المضخة، وسلوك تدفق التركيبة، والزمن بين الضغطات.
- فقدان متكرر للتحضير الأولي: حقّق في وصلة أنبوب الغمر، ومسار دخول الهواء، ومكونات المضخة الداخلية ذات الصلة.
- منتج جاف أو انسداد: راجع الفقّاعة، وحماية المشغّل، والتركيبة، وفترات الاستخدام المقصودة.
- بقايا غير قابلة للوصول: قيّم ما إذا كانت الهندسة الداخلية للزجاجة أو موضع التجمّع يتطلبان تكوين عبوة مختلفًا.
يمكن للمشترين مقارنة زجاجات الوتيون الزجاجية و مضخات لوشن مستحضرات التجميل كمكونات مرشّحة. و دليل تعبئة زجاجات الوتيون يشرح المتطلبات الأوسع للزجاجة والإخراج واختيار التركيبة.
تتوفر إجابات تقنية إضافية في أسئلة وأجوبة حول التغليف و تقنية التغليف.
خلاصة المشتري
ينبغي تقييم مضخة اللوشن التي تتوقف قبل فراغ الزجاجة كجزء من منظومة الزجاجة والمضخة وأنبوب الغمس والتركيبة الكاملة. ويجب أن يعالج الإجراء التصحيحي العطل المُثبت دون إدخال مشكلة جديدة في الإحكام أو التوزيع أو التجميع.
حوِّل شكاوى الميدان إلى اختبار قابل لإعادة الإنتاج
تقرير العميل بأن المضخة توقفت وبقي اللوشن مفيد كدليل، لكنه ليس تشخيصًا كاملًا. سجِّل رموز أصناف الزجاجة والمضخة، ودفعة التركيبة، وظروف التخزين، وسجل الاستخدام، وموضع المتبقي، وما إذا كانت إعادة التهيئة تعيد التوزيع.
احتفظ بالوحدة المعطلة في حالتها الأصلية قبل التنظيف أو القطع أو التسخين أو تفكيك أي مكوّن. وقارنها بعينات محتفظ بها أو تمثيلية باستخدام الإجراء الموثّق نفسه.
إذا تركت وحدات متعددة اللوشن باستمرار في الموضع نفسه غير القابل للوصول، فإن هندسة الزجاجة أو انسياب التركيبة يستحقان الفحص. وإذا تعطلت وحدة واحدة فقط وكان أنبوب الغمس فيها مرتخيًا أو لا يعود المشغّل إلى وضعه، فقد يكون السبب اختلافًا في المكوّن أو التجميع.
اختر التصحيحات حسب نمط العطل المُثبت
قد يتطلب أنبوب الغمس القصير طول قطع مُنقّحًا، بينما قد يتطلب المنتج المحتجز في زاوية داخلية موضع تجميع مختلفًا أو تكوين زجاجة مختلفًا. وقد تستدعي قنوات الهواء المتكررة في لوشن لزج تقييمًا إضافيًا للمضخة والتركيبة بدلًا من مجرد تغيير الأنبوب.
ينبغي فحص كل تصحيح بحثًا عن تأثيرات ثانوية. فقد يحسّن الأنبوب الأطول من reach لكنه يسبب انسداد القاعدة. وقد تحسّن آلية مضخة مختلفة من التوزيع لكنها تغيّر المخرجات وقوة المشغّل وأبعاد المكوّنات والمواد الملامسة للتركيبة والتكلفة.
أكِّد التوافق النهائي بين الزجاجة والغلاف باستخدام المكوّنات المختارة والعينات الفعلية قبل الإنتاج بالجملة.
وضِّح سلوك نهاية الاستخدام الواقعي
إذا كان تكوين التغليف المعتمد يتطلب إمالة لطيفة قرب نهاية الاستخدام، فينبغي أن تكون التعليمات بسيطة ومدعومة بتقييم الاستخدام الاعتيادي. ولا ينبغي أن يحتاج المستهلكون إلى إزالة المضخة أو قطع الزجاجة أو استخدام طرق غير آمنة للحصول على اللوشن المتبقي.
حيث يبقى منتج كبير باستمرار غير قابل للوصول في ظروف استخدام معقولة، فإن تحسين تكوين التغليف أفضل من الاعتماد على تعليمات مستهلك متزايدة التعقيد.
التوصية النهائية: شخِّص مضخة اللوشن التي تتوقف مبكرًا بقياس المنتج المتبقي، وفحص موضعه بالنسبة إلى مدخل أنبوب الغمس، وتقييم انسياب التركيبة والتهيئة والوظيفة الميكانيكية. اختر أصغر تغيير مضبوط يعالج السبب المُتحقق منه، ثم اعتمد مجموعة التغليف الكاملة في ظروف استخدام تمثيلية.
يدعم FOLOVER PACK اختيار زجاجة اللوشن الزجاجية، ومطابقة المضخة التجميلية، وتنسيق أنبوب الغمس، وتطوير عينات التغليف. شارك زجاجتك المختارة ومواصفات المضخة ومتطلبات التركيبة والتعبئة المستهدفة وملاحظات الامتلاء المنخفض المتاحة لمناقشة خيارات المكوّنات المناسبة وتقييم العينات.
الأسئلة الشائعة
لماذا يتبقى المستحضر في قاع الزجاجة المزودة بمضخة؟
قد يبقى المستحضر المتبقي خارج منطقة تجميع أنبوب الغمس، أو يتدفق ببطء شديد نحو فتحة السحب، أو ينفصل بسبب قناة هوائية. قِس البقايا وحدِّد موقعها قبل تغيير المكونات.
هل يجب أن يلامس أنبوب السحب قاع الزجاجة؟
ينبغي أن reach نقطة منخفضة فعّالة دون أن يُضغط مغلقًا قسرًا مقابل القاع أو ينحني بشكل غير متوقع. يعتمد القص الصحيح على هندسة الزجاجة وخصائص الأنبوب والتفاوتات.
هل يمكن للمستحضر السميك أن يسدّ المضخة؟
قد يتدفق ببطء شديد، أو يجف عند المخرج، أو يتفاعل بشكل سيئ مع الآلية. اختبر التركيبة نفسها في ظروف حرارة مضبوطة وفواصل استخدام محددة.
هل يمكن أن يؤثر تغيير شكل الزجاجة على أداء المضخة؟
نعم. يمكن أن يغيّر الارتفاع الداخلي، والقاع، والدفع للأعلى، والزوايا، وتجمّع المنتج طول الأنبوب وإمكانية الوصول عند المستوى المنخفض حتى عندما تبقى واجهة العنق متوافقة.