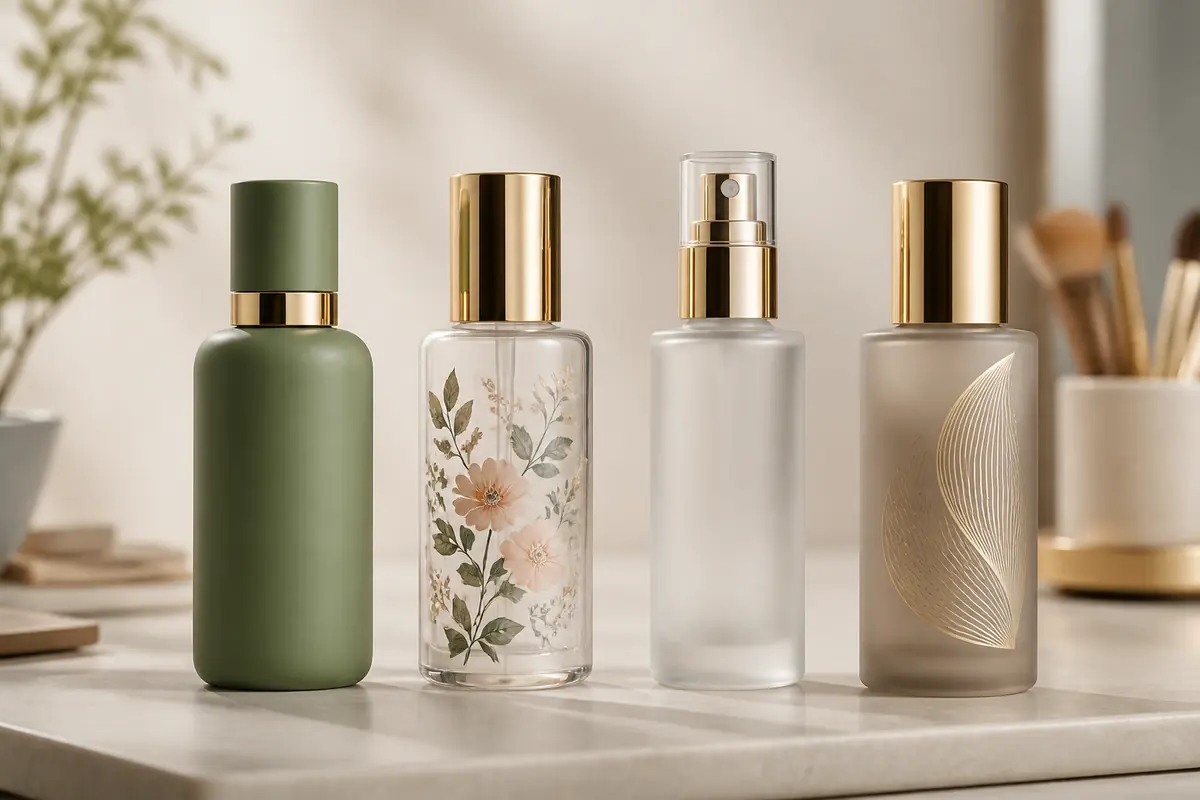

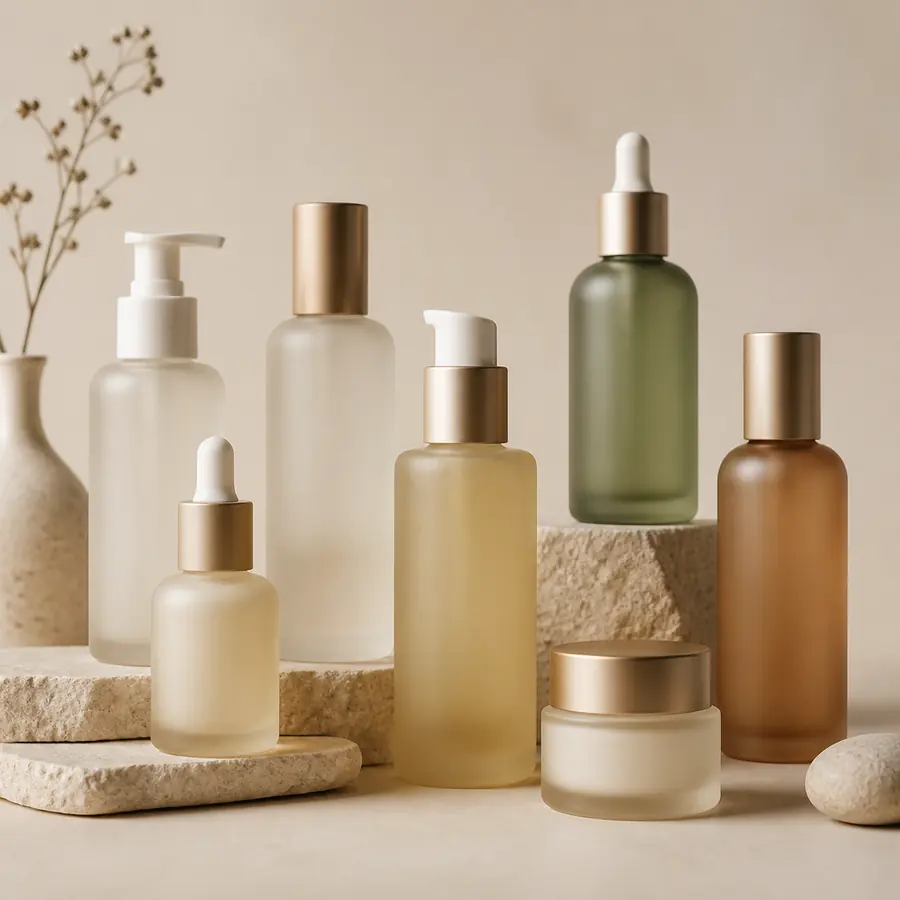
Le bottiglie cosmetiche in vetro satinato presentano una superficie morbida e diffusa che riduce i riflessi netti del vetro trasparente lucido. Il punto tecnico importante è che “satinato” può descrivere diversi percorsi produttivi, tra cui un vero trattamento della superficie del vetro o un rivestimento dall'aspetto opaco. Gli acquirenti dovrebbero confermare quale metodo viene proposto, perché aspetto, compatibilità con la decorazione, comportamento alla manipolazione e criteri di ispezione possono differire. La satinatura da sola non deve essere considerata prova di protezione UV.
In fase di approvvigionamento, “bottiglia satinata” non è quindi una specifica completa. La specifica di acquisto dovrebbe identificare la bottiglia esatta, il percorso di finitura, la copertura della superficie, la direzione di colore o traslucenza, la sequenza di decorazione e il riferimento fisico approvato.
Cosa significa realmente “vetro satinato”?
Nelle discussioni sul packaging, il vetro satinato si riferisce di solito a un aspetto opaco traslucido. Questo risultato visivo può derivare dal trattamento della superficie del vetro stesso o dall'applicazione di un rivestimento compatibile che crea un aspetto satinato. Questi percorsi possono apparire simili nelle fotografie ma non sono tecnicamente intercambiabili.
Chiedere al fornitore di identificare il processo approvato per la bottiglia selezionata. Il processo dovrebbe restare collegato alla sequenza di decorazione, al campione fisico e alla specifica di acquisto. Un design approvato come vera satinatura non dovrebbe cambiare silenziosamente in un rivestimento opaco, o viceversa, senza una nuova revisione.
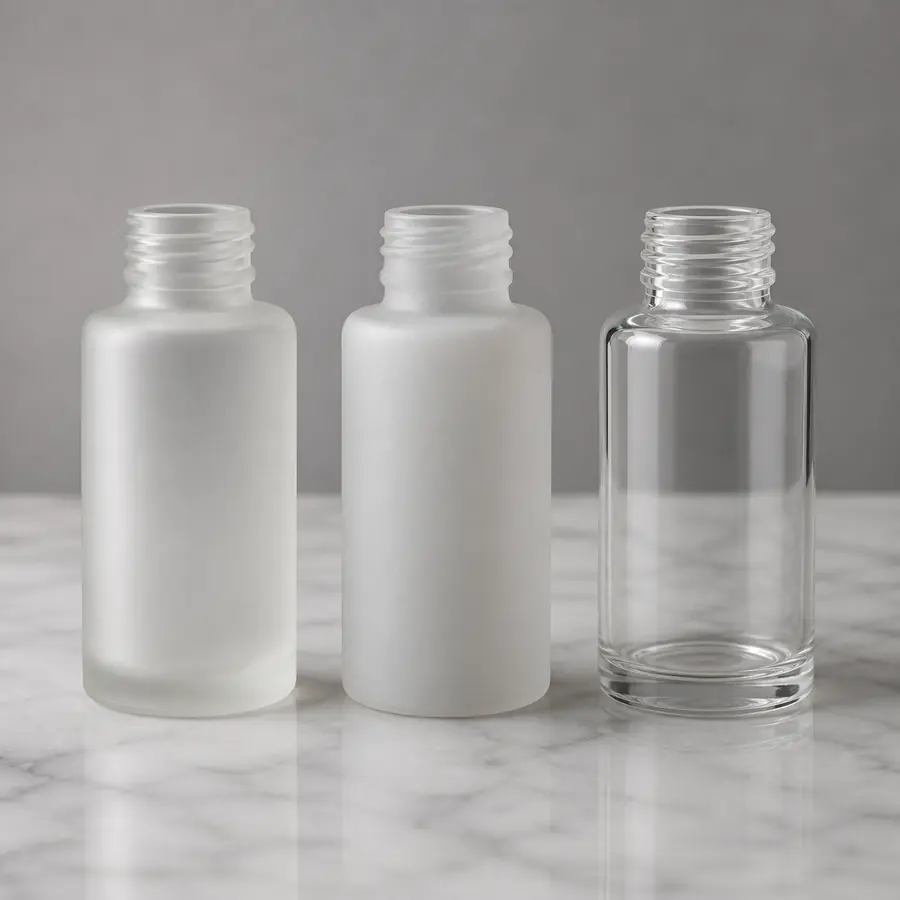
Vera satinatura del vetro rispetto a rivestimento dall'aspetto satinato
Un trattamento della superficie del vetro modifica la superficie esterna della bottiglia, mentre un rivestimento aggiunge uno strato decorativo separato. La scelta giusta dipende dall'aspetto desiderato, dalla bottiglia disponibile, dal piano di decorazione, dalle condizioni di manipolazione e dall'economia del progetto. Nessuno dei due metodi è automaticamente superiore per ogni progetto.
La incisione chimica è un possibile percorso per trattare una superficie in vetro, ma gli acquirenti non dovrebbero presumere che ogni bottiglia realmente satinata utilizzi la stessa chimica o lo stesso processo. Il National Institute for Occupational Safety and Health statunitense rileva che il fluoruro di idrogeno e l'acido fluoridrico sono utilizzati per incidere, lucidare e satinare il vetro e identifica inoltre significativi rischi di manipolazione associati a queste sostanze chimiche. Questo è uno dei motivi per cui la satinatura chimica dovrebbe essere trattata come un processo industriale controllato piuttosto che come una generica etichetta di aspetto. Il processo esatto utilizzato per uno specifico progetto di packaging dovrebbe essere confermato con il produttore. Vedere le informazioni tecniche NIOSH su fluoruro di idrogeno e acido fluoridrico.
I rivestimenti dall'aspetto satinato possono supportare colori controllati, opacità o effetti visivi coordinati, mentre un trattamento della superficie del vetro può mantenere un carattere materiale più diretto. Le formule chimiche esatte, i sistemi di rivestimento, le condizioni di processo e i dati prestazionali sono specifici del fornitore e non devono essere presunti. Gli acquirenti necessitano di un campione fisico realizzato con il processo previsto e di una chiara registrazione di ciò che è stato approvato.
| Opzione | Ideale per | Vantaggio principale | Limitazione principale | Cosa devono verificare gli acquirenti |
|---|---|---|---|---|
| Satinatura della superficie del vetro | Progetti che cercano un effetto opaco traslucido creato modificando la superficie del vetro stesso | L'effetto satinato fa parte della superficie trattata del vetro anziché essere un rivestimento decorativo separato | Aspetto e decorazione a valle dipendono comunque dal processo esatto, dalla geometria della bottiglia e dal controllo di produzione | Percorso di processo, copertura, uniformità, traslucenza e compatibilità con stampa o foglia |
| Rivestimento dall'aspetto satinato | Progetti che richiedono colore controllato, opacità o una specifica direzione visiva opaca | Può offrire maggiore flessibilità nel colore e nell'effetto visivo | È uno strato decorativo aggiunto, quindi manipolazione, adesione e durabilità devono essere valutate per il sistema di rivestimento effettivo | Sistema di rivestimento, copertura, colore, sequenza di decorazione, punti di contatto dei componenti e approvazione del campione fisico |
Approfondimento del produttore
Presso FOLOVER, di norma trattiamo “satinato” come un pacchetto di approvazione anziché come un semplice nome di finitura. La bottiglia, il percorso di finitura, la copertura, il colore o la traslucenza, la sequenza di decorazione e l'aspetto assemblato dovrebbero essere esaminati insieme. Se la bottiglia, il percorso di rivestimento, la grafica o il sistema di componenti cambiano dopo l'approvazione, i controlli di aspetto e compatibilità interessati dovrebbero essere riaperti invece di portare avanti automaticamente il campione precedente.
Aspetto: diffusione, trasparenza e colore
La satinatura diffonde la luce e ammorbidisce la vista attraverso il contenitore. Il grado di traslucenza, la velatura, l'uniformità della superficie e l'interazione con il colore possono cambiare l'impressione finale. Una bottiglia trasparente con superficie opaca può comunque rivelare il prodotto, lo spazio d'aria, il tubo pescante o la pipetta, mentre un rivestimento opaco può nascondere molto di più.
Anche il colore della formula è importante. Un siero chiaro, un olio scuro o un liquido colorato possono apparire diversi attraverso la stessa bottiglia. Valutare campioni riempiti quando la visibilità del prodotto fa parte del brief di design. Un rendering digitale può comunicare la direzione, ma non dovrebbe diventare il riferimento finale per la traslucenza o l'interazione tra la formula e la superficie satinata.
Il vetro smerigliato blocca i raggi UV?
Satinatura e protezione UV sono questioni separate. Una superficie opaca può diffondere la luce visibile, ma ciò non stabilisce una prestazione protettiva verificata contro l'esposizione agli ultravioletti. La protezione dipende da fattori quali la composizione del vetro, il colore, il rivestimento applicato e le prestazioni spettrali testate.
La risposta dedicata su se il vetro satinato blocca la luce UV dovrebbe essere utilizzata quando sono coinvolte formule fotosensibili. Gli acquirenti dovrebbero richiedere prove specifiche per il prodotto o condurre un'adeguata valutazione di stabilità della formula e del packaging invece di dedurre la protezione dall'aspetto.
Quali forme di bottiglia si prestano alla satinatura?
La satinatura può essere presa in considerazione per bottiglie cosmetiche rotonde, quadrate e speciali, ma la geometria influisce sull'uniformità visiva e sulla manipolazione. Spalle, basi, dettagli stampati, filettature e pannelli incassati possono apparire diversi dalle superfici ampie del corpo. Anche le aree mascherate, supportate o tenute durante la lavorazione possono richiedere una revisione.
Ispezionare l'intera bottiglia lungo la sua circonferenza, non solo la faccia frontale. Le transizioni vicino alla spalla, al collo e alla base possono rendere più visibili le differenze locali, soprattutto quando il brand si affida a un aspetto opaco molto pulito.
L'approvazione della satinatura dovrebbe anche essere tenuta separata dall'approvazione dimensionale della bottiglia sottostante. Per il flaconnage utilizzato in applicazioni cosmetiche e profumerie, ISO 12818:2013 fornisce un quadro di tolleranze pubblicato che copre capacità a raso, altezza, diametro o larghezza e verticalità. Non definisce l'aspetto della satinatura, la durabilità del rivestimento o i criteri di accettazione della decorazione, che devono comunque essere stabiliti per il progetto specifico.
Usi di design per le bottiglie cosmetiche satinate
Una superficie satinata può creare uno sfondo morbido e sobrio per il packaging di skincare, sieri, fragranze e trattamenti. Può funzionare con tipografia minimalista, accenti metallici sobri, tappi a contrasto e palette di colori naturali. L'effetto può anche aiutare una famiglia di bottiglie ad apparire coordinata quando capacità o sistemi di erogazione differiscono.
La satinatura dovrebbe comunque servire la gerarchia del brand. Se ogni superficie, componente e decorazione è opaca, il packaging può perdere contrasto. Un collare della pompa lucido, una finestra trasparente, una stampa nitida o un accento limitato in foglia possono fornire un punto focale deliberato senza complicare eccessivamente il sistema.
Stampa e hot stamping su superfici satinate
La serigrafia o l'hot stamping possono essere possibili su una superficie satinata o dall'aspetto satinato compatibile. La texture sottostante e il percorso di processo possono influenzare contrasto, trasferimento e adesione. Approvare la decorazione sulla superficie effettiva anziché utilizzare una prova su vetro trasparente lucido.
La panoramica dei metodi di decorazione dei flaconi in vetro cosmetico mostra come la satinatura si rapporta a rivestimento, stampa e foglia. Per un accento metallico, la guida a stampa a caldo per packaging cosmetico spiega geometria, registrazione e considerazioni di approvazione.
Un errore comune nel sourcing è approvare separatamente la finitura del collo della bottiglia e la grafica. La decorazione finale dovrebbe invece essere campionata sulla superficie smerigliata selezionata, perché il substrato visto dal processo di stampa o di foil fa parte del sistema di decorazione.
Corrispondenza del colore su una superficie opaca
Un riferimento di colore comunica una direzione, ma la texture opaca modifica il modo in cui colore e luce vengono percepiti. Lo stesso colore nominale può apparire più chiaro, più tenue o meno saturo rispetto a una superficie lucida. Anche i componenti circostanti e la visibilità della formula possono influenzare la percezione.
Utilizzare il processo nel guida all'abbinamento colore per bottiglie cosmetiche: definire il riferimento, produrre un campione fisico e approvarlo in condizioni di osservazione concordate. Conservare il riferimento fisico approvato invece di affidarsi a un'immagine sul monitor.
Uniformità della superficie e controlli di qualità
- Aspetto opaco uniforme su tutta la bottiglia
- Punti lucidi inattesi, striature o aree irregolari
- Segni in prossimità della spalla, della base, della filettatura o dei punti di manipolazione
- Colore e traslucenza rispetto al campione fisico approvato
- Posizione, contrasto e adesione della stampa o del foil
- Segni di contatto da chiusure, componenti e materiali di imballaggio
Definire se ciascun punto di accettazione è visivo, dimensionale, funzionale o basato su test. Un'ispezione visiva può identificare un aspetto irregolare, ma non può da sola dimostrare resistenza chimica, durabilità all'abrasione, compatibilità con la formula o prestazioni a lungo termine.
Modalità di difetto comuni da verificare prima della produzione in serie
- Smerigliatura irregolare: il pannello frontale appare accettabile ma la spalla, la base o il lato mostrano diffusione incoerente o aree lucide.
- Disallineamento della decorazione: la stampa o il foil approvati su un'altra superficie non producono lo stesso contrasto o trasferimento sulla finitura smerigliata finale.
- Segni di sfregamento dei componenti: tappi, collarini, pompe, vassoi o divisori entrano in contatto con una superficie visibile durante l'assemblaggio o il trasporto.
- Visibilità inattesa della formula: il colore del prodotto, lo spazio d'aria, il tubo pescante o la pipetta sono più visibili attraverso la bottiglia smerigliata di quanto suggerisse il rendering.
- Sostituzione di processo non controllata: un campione approvato con un percorso di smerigliatura viene riprodotto utilizzando un processo di superficie diverso senza una nuova approvazione.
Approvazione del campione fisico
Esaminare il campione come pacchetto assemblato, non solo come bottiglia vuota. Confrontare il percorso di smerigliatura, la copertura, la texture, il colore o la traslucenza, la grafica decorata, la finitura della chiusura e i punti di contatto visibili. Dove la formula influisce sull'aspetto o sulla compatibilità, esaminare la formulazione prevista nelle condizioni di conservazione e utilizzo pianificate.
Registrare la bottiglia approvata, il processo di finitura, il riferimento di colore, la revisione della grafica e la combinazione dei componenti. Il più ampio processo di approvazione del campione di packaging cosmetico può essere utilizzato per separare l'approvazione visiva dalle evidenze dimensionali, funzionali e di compatibilità.

Smerigliatura e compatibilità con il prodotto
Il pacchetto deve comunque essere valutato come sistema. La smerigliatura non elimina la necessità di confermare la compatibilità tra bottiglia, chiusura, guarnizione, tubo pescante o pipetta e formula. Se uno strato decorativo potesse entrare in contatto con il prodotto durante il riempimento o l'uso, tale potenziale esposizione dovrebbe essere valutata per l'esatta configurazione del packaging.
L'approvazione decorativa non sostituisce inoltre i test sul pack riempito. Stabilità della formula, perdite, prestazioni di erogazione e durabilità della decorazione rispondono a domande diverse e richiedono evidenze diverse.
Per i cosmetici commercializzati negli Stati Uniti, le linee guida FDA considerano contenitori e materiali di packaging primario come parte della produzione e del controllo cosmetico. La FDA osserva inoltre che un cosmetico può essere considerato adulterato se il suo contenitore è composto da una sostanza potenzialmente dannosa. Questo principio regolatorio non certifica alcuna particolare bottiglia smerigliata o rivestimento; rafforza la necessità di valutare l'esatta configurazione del packaging invece di affidarsi all'aspetto della finitura. Vedere le linee guida FDA sulle GMP cosmetiche e la checklist di ispezione.
Considerazioni su manipolazione, pulizia e linea di riempimento
Una superficie opaca può mostrare impronte, polvere, segni di sfregamento o residui in modo diverso dal vetro lucido. Gli acquirenti dovrebbero esaminare come i campioni vengono manipolati, puliti e movimentati attraverso riempimento e assemblaggio. Il metodo di pulizia accettabile dipende dal trattamento o rivestimento superficiale effettivo, quindi non si dovrebbe inventare un'istruzione generica su solventi o pulizia.
Chiedere al partner di riempimento di esaminare la bottiglia decorata finale prima del lancio. Guide, parti di cambio formato, trasportatori, etichettatrici e manipolazione manuale possono creare punti di contatto che non erano presenti durante l'esame del campione in studio. Dove l'aspetto è critico, utilizzare prove di linea rappresentative o controlli di manipolazione concordati e documentare il risultato.
Esaminare anche l'imballaggio secondario dopo la decorazione. Una superficie che appare corretta subito dopo la produzione può comunque riportare segni di contatto visibili se le bottiglie sfregano contro componenti, divisori o tra loro durante la movimentazione a valle.
Costruire una famiglia di bottiglie coerente
Una finitura smerigliata può unificare una gamma che include contagocce, pompe, vasetti e bottiglie per trattamenti, ma la coerenza dovrebbe essere valutata come famiglia anziché una unità alla volta. Confrontare il grado di diffusione, il colore, la posizione della decorazione e la finitura dei componenti su ogni formato.
Forme di vetro diverse possono riflettere e diffondere la luce in modo diverso anche quando viene richiesta la stessa direzione visiva. Approvare ogni formato di packaging o definire chiaramente l'evidenza che consente a una singola approvazione di coprire una gamma coordinata. Non presumere che un campione di bottiglia governi automaticamente ogni capacità e forma.
Checklist delle specifiche per l'acquirente
- Indicare il percorso di smerigliatura o rivestimento approvato.
- Confermare l'esatta bottiglia e la copertura superficiale richiesta.
- Esaminare la traslucenza con la formula prevista dove la visibilità del prodotto è importante.
- Approvare colore e texture su un campione fisico.
- Confermare stampa o foil sulla superficie smerigliata finale.
- Definire le aree visive e i difetti rilevanti per l'ispezione.
- Definire eventuali test di durabilità o compatibilità richiesti separatamente dall'approvazione visiva.
- Esaminare il pacchetto assemblato per i punti di contatto di tappo, pompa, contagocce e imballaggio.
- Registrare le revisioni di bottiglia, processo, colore, grafica e componenti.
- Non dichiarare protezione UV senza evidenze specifiche del prodotto.
Approvvigionamento e personalizzazione di bottiglie smerigliate
Iniziare con il packaging in vetro per cosmetici e skincare e confermare la struttura della bottiglia prima di selezionare la finitura. FOLOVER di opzioni di decorazione e finitura può coordinare la smerigliatura o il rivestimento con la stampa e la stampa a caldo, mentre soluzioni di confezionamento personalizzate collegano la bottiglia, la chiusura e la confezione esterna.
Il guida al packaging skincare supporta la decisione sul formato più ampio. Sfogliare Personalizzazione e produzione e Tecnologia del packaging per indicazioni tecniche e di produzione correlate.
Conclusione
Domande frequenti
Che cos'è un flacone cosmetico in vetro satinato?
È una bottiglia di vetro con un aspetto opaco morbido e diffuso, creato da un trattamento superficiale confermato o da un rivestimento dall'effetto smerigliato.
Il vetro satinato è la stessa cosa del rivestimento opaco?
No. Possono sembrare simili, ma uno tratta la superficie del vetro e l'altro aggiunge un rivestimento. Verificare quale soluzione è specificata.
Il vetro satinato protegge le formule dalla luce UV?
Non automaticamente. La protezione UV richiede evidenze specifiche del prodotto; l'aspetto da solo non è sufficiente.
Le bottiglie satinate possono essere serigrafate?
Possono essere stampabili quando la superficie e il processo di inchiostrazione sono compatibili. Approvare la stampa sulla finitura smerigliata effettiva.
È possibile utilizzare la stampa a caldo su bottiglie smerigliate?
Potrebbe essere possibile, ma il trasferimento della lamina e l'adesione dipendono dalla superficie, dalla geometria e dal processo specifici. Testare la configurazione finale.
Come devono essere approvati i campioni di bottiglie smerigliate?
Verificare metodo, texture, colore, traslucenza, uniformità, decorazione e aspetto assemblato rispetto a un campione fisico conservato.