
Le tolleranze di bottiglia e chiusura sono le variazioni consentite attorno a dimensioni specificate. Due componenti possono condividere la stessa descrizione nominale ma adattarsi diversamente perché le loro dimensioni effettive di collo, filettatura, tenuta, guarnizione e chiusura cadono in punti diversi all'interno dei loro intervalli consentiti. La compatibilità dipende dall'assemblaggio combinato, non da una singola dimensione nominale.
Per gli acquirenti di packaging cosmetico, la domanda pratica è se la bottiglia e la chiusura selezionate possono mantenere l'adattamento, la tenuta e le prestazioni di erogazione previste attraverso la normale variazione produttiva. Un singolo campione perfettamente adattato non è una prova sufficiente. Gli acquirenti dovrebbero esaminare i disegni dei componenti, assemblare campioni rappresentativi e verificare il sistema di packaging completo prima della produzione di massa.
Che cos'è una tolleranza di produzione?
Una specifica di solito definisce una dimensione obiettivo o nominale e un intervallo accettabile attorno ad essa. I pezzi di produzione effettivi non sono matematicamente identici. La formatura del vetro, lo stampaggio della plastica, la formatura del metallo, la produzione di elastomeri e l'assemblaggio introducono ciascuno una variazione controllata. La tolleranza è il limite entro cui tale variazione è accettata per una caratteristica definita.
Una dimensione accettabile non prova di per sé la compatibilità del sistema. La funzione dipende da come diverse dimensioni reali si incontrano. Le tolleranze esatte devono provenire da disegni o specifiche approvati; non devono mai essere inventate dall'aspetto industriale o trasferite da un'altra bottiglia.
Ad esempio, un collo di bottiglia in vetro e una chiusura in plastica possono superare ciascuno le proprie ispezioni dimensionali individuali. Tuttavia, se le loro dimensioni effettive si combinano sfavorevolmente, la chiusura assemblata può avere un ingaggio della filettatura insufficiente o non raggiungere la condizione di tenuta prevista.
Gli acquirenti dovrebbero distinguere tra conformità dimensionale e compatibilità funzionale. La prima conferma che i singoli componenti soddisfano le loro specifiche. La seconda conferma che tali componenti funzionano insieme nelle condizioni di assemblaggio e utilizzo previste.
Quali dimensioni della bottiglia contano?
Le caratteristiche rilevanti della bottiglia possono includere diametro esterno del collo, profilo della filettatura, altezza del finish, superficie di tenuta, geometria del crimpaggio, foro, posizione della spalla, altezza della bottiglia e profondità interna. L'insieme importante dipende dalla chiusura. Un tappo a vite, una pompa, un dropper, un riduttore e un atomizzatore a crimpaggio non utilizzano tutti le stesse interfacce.
La guida al neck finish delle bottiglie cosmetiche spiega perché un collo è una specifica funzionale piuttosto che una forma visibile. Danni superficiali o decorazione su un'area di tenuta possono creare un problema separato anche quando le dimensioni rientrano nell'intervallo.
Per le chiusure filettate, gli acquirenti dovrebbero identificare le dimensioni che controllano l'ingaggio della filettatura e la tenuta. Per le pompe per profumo a crimpaggio, il profilo del collo in vetro e l'ingaggio della ghiera richiedono una valutazione diversa. Per i dropper e le pompe per lozione, la profondità interna della bottiglia può anche influenzare la posizione installata della pipetta o del tubo pescante.
Quando si esamina il disegno di una bottiglia, chiedere al fornitore di identificare le dimensioni che controllano l'interfaccia di chiusura prevista. Non presumere che ogni dimensione mostrata sul disegno abbia la stessa importanza funzionale.
Quali dimensioni della chiusura contano?
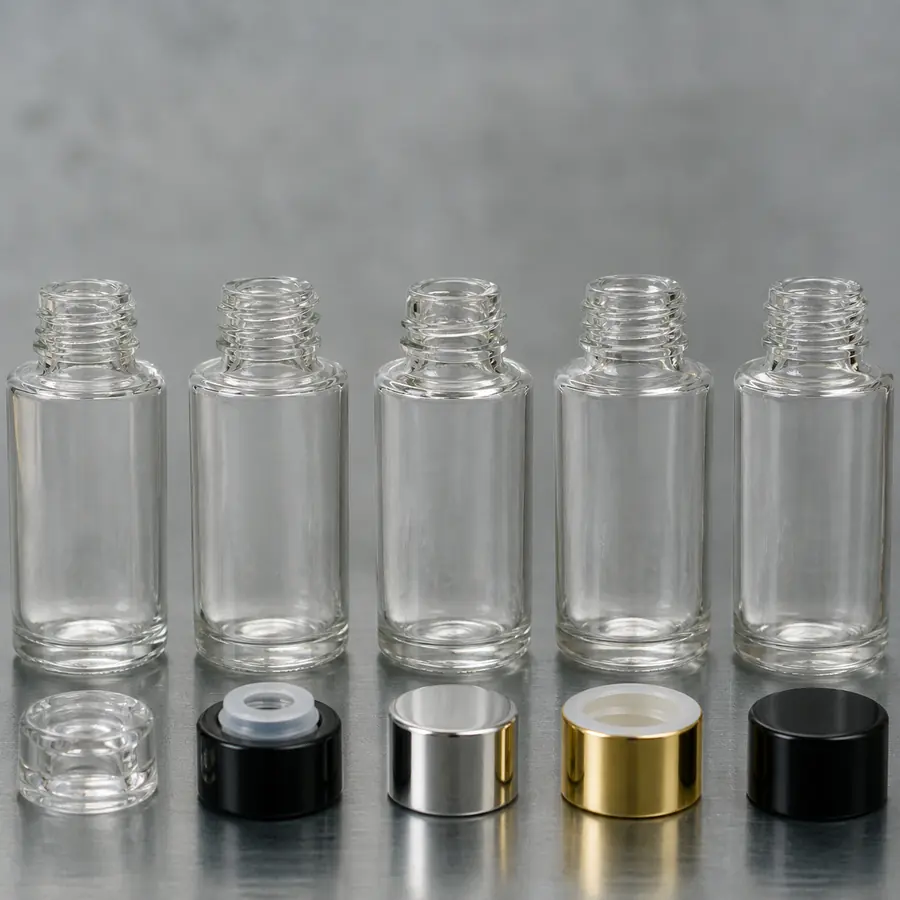
Una chiusura può dipendere da profilo della filettatura, foro interno, altezza della chiusura, spessore del liner o della guarnizione, geometria del tappo, dimensioni della ghiera, posizione del corpo della pompa e dalla relazione tra le sue caratteristiche di tenuta e di ritenzione. Un dropper introduce anche relazioni tra pipetta e wiper; una pompa introduce la posizione del tubo pescante e il gioco dell'attuatore.
La panoramica dei chiusure per flaconi cosmetici distingue pompe, dropper, spray, tappi e riduttori. Ogni sistema dovrebbe essere valutato utilizzando le interfacce che effettivamente creano ritenzione, tenuta ed erogazione.
Ad esempio, due pompe per lozione possono condividere una designazione nominale del collo ma utilizzare strutture di guarnizione o posizioni di sede interne diverse. Il loro aspetto esterno non stabilisce che entrambe sigilleranno correttamente sulla stessa bottiglia in vetro.
Gli acquirenti dovrebbero confermare la revisione del disegno della chiusura selezionata, la struttura di tenuta e l'interfaccia della bottiglia prevista. Quando una guarnizione o un liner fa parte dell'assemblaggio, anche il suo materiale e le sue dimensioni devono essere inclusi nella revisione di compatibilità.
Che cos'è l'accumulo delle tolleranze?
L'accumulo delle tolleranze è l'effetto combinato della variazione su più parti. Un collo di bottiglia può essere verso un estremo del suo intervallo mentre il foro della chiusura, la guarnizione e il fermo interno sono verso un altro. Ogni parte può superare la propria ispezione, ma la tenuta o l'allineamento assemblati possono essere meno robusti.
L'accumulo può agire in entrambe le direzioni. Una combinazione può risultare allentata; un'altra può richiedere un'elevata forza di assemblaggio. Una pipetta può liberare la base in una bottiglia e toccarla in un'altra. Lo scopo dell'analisi e dei test rappresentativi è scoprire se il sistema completo rimane funzionale attraverso la variazione realistica.
Si consideri un assemblaggio con chiusura a vite in cui l'altezza del finish della bottiglia, la posizione di sede della chiusura e lo spessore della guarnizione variano tutti all'interno delle loro specifiche individuali. Le loro dimensioni combinate determinano la compressione di tenuta disponibile. Una combinazione favorevole può sigillare correttamente, mentre un'altra combinazione di parti conformi può produrre un risultato assemblato diverso.
Ecco perché l'analisi delle tolleranze dovrebbe concentrarsi sulle dimensioni che controllano l'effettiva interfaccia funzionale piuttosto che semplicemente sommare ogni dimensione sui disegni dei componenti.
Approfondimento del produttore: una bottiglia conforme e una chiusura conforme non garantiscono un assemblaggio conforme
Dal punto di vista della produzione e dell'approvvigionamento di packaging, un rischio di valutazione comune è approvare la bottiglia e la chiusura in modo indipendente, per poi presumere che i loro risultati di ispezione individuali stabiliscano la compatibilità.
FOLOVER PACK raccomanda di identificare le dimensioni che controllano le interfacce di tenuta e ritenzione prima di approvare una combinazione bottiglia-chiusura. Dove i disegni applicabili e i dati di produzione sono disponibili, gli acquirenti dovrebbero considerare come gli intervalli dimensionali consentiti interagiscono, incluse le combinazioni che potrebbero ridurre la compressione di tenuta o aumentare l'interferenza di assemblaggio.
Ad esempio, una chiusura che si siede correttamente su un campione di bottiglia può posizionarsi diversamente su un'altra bottiglia dell'intervallo di produzione previsto. L'acquirente dovrebbe confrontare la posizione di tenuta assemblata, l'ingaggio della filettatura e le prestazioni funzionali piuttosto che selezionare solo il campione che risulta più facile da serrare.
L'analisi dimensionale aiuta a identificare potenziali rischi, ma la decisione finale deve anche essere supportata da valutazioni fisiche di assemblaggio e funzionali utilizzando componenti rappresentativi.

Come le tolleranze influenzano le chiusure a vite
I sistemi a vite dipendono dall'ingaggio della filettatura e dalla relazione di sede finale. La variazione può cambiare il numero di giri effettivi, la posizione in cui si avverte resistenza, la compressione della guarnizione e la coppia necessaria per reach il fermo previsto. Una chiusura può apparire serrata mentre l'interfaccia di tenuta rimane inadeguata.
Una forza eccessiva può deformare una guarnizione, danneggiare le filettature o rendere difficile l'apertura da parte dell'utente. Una forza insufficiente può lasciare una tenuta debole. Le impostazioni di assemblaggio devono essere stabilite per l'esatta bottiglia e chiusura, poi verificate su unità rappresentative piuttosto che copiate da un altro pack.
La misurazione della coppia può supportare la valutazione dei sistemi di packaging filettati. ASTM D2063/D2063M-24, Standard Test Methods for Measurement of Torque Retention for Packages with Continuous Thread Closures Using Non-Automated (Manual) Torque Testing Equipment, descrive metodi per misurare la coppia di rimozione in condizioni definite.
Lo standard fornisce un metodo di misurazione, non un requisito universale di coppia di serraggio per bottiglie in vetro cosmetiche. La sua applicabilità deve essere confermata per la chiusura e la configurazione di test specifiche. Inoltre non sostituisce i test di perdita o funzionali del pack finito.
Per gli acquirenti, il requisito pratico è confermare con il fornitore il metodo di assemblaggio previsto, le condizioni di applicazione e i criteri di accettazione. Dove la misurazione della coppia è rilevante, registrare il metodo concordato e confrontare i risultati su campioni rappresentativi di bottiglia e chiusura.
Come le tolleranze influenzano i sistemi a crimpaggio
I sistemi a crimpaggio dipendono dalla geometria del crimpaggio della bottiglia, dalla ghiera della pompa, dalla guarnizione e dall'impostazione dell'attrezzatura. La variazione può influenzare quanto uniformemente si forma la ghiera, come si siede la pompa, la compressione della guarnizione, l'allineamento del collarino e la ritenzione. La simmetria visiva è utile ma non sostituisce i controlli di tenuta e funzionali.
Cambiare la fonte della bottiglia, la pompa, la guarnizione o l'attrezzatura di crimpaggio può alterare il risultato assemblato. La rivalidazione dovrebbe concentrarsi sulle interfacce aggiornate e sull'intervallo di produzione previsto.
Per il packaging del profumo, gli acquirenti dovrebbero verificare la bottiglia a collo crimpato selezionata, la ghiera della pompa e la guarnizione come un unico assemblaggio. Il processo di crimpaggio deve produrre la ritenzione e la condizione di tenuta previste senza danneggiare il collo in vetro o i componenti della pompa.
Un collarino decorativo posizionato correttamente non può compensare una pompa funzionale assemblata in modo improprio. Approvare l'assemblaggio crimpato prima di trattare l'aspetto del collarino e del tappo finali come prova di approvazione completa del packaging.
Come le tolleranze influenzano pompe e dropper
Le pompe richiedono un adattamento corretto del collo, tenuta, posizione della camera e geometria del tubo pescante. I dropper aggiungono bulbo, pipetta, eventuale wiper e sede della chiusura. La variazione nell'altezza della bottiglia o nella base interna può cambiare il gioco del tubo; la variazione nella sede della chiusura può spostare la pipetta o il tubo pescante installati anche quando la sua lunghezza di taglio è invariata.
L'approvazione funzionale include quindi l'erogazione, non solo il fissaggio. Adescamento, ritorno, coerenza dell'output, aspirazione, rilascio, wiping e perdite possono tutti rivelare relazioni di assemblaggio che un controllo statico dell'adattamento non rileva. Sfoglia pompe, contagocce e accessori per flaconi, poi verifica i componenti selezionati come sistema completo.
Ad esempio, la pipetta di un contagocce può avere una posizione installata accettabile in una boccetta ma toccare il fondo in un'altra boccetta con una profondità interna diversa. Se il contatto impedisce al tappo di posizionarsi correttamente, il problema può influire sia sull'erogazione che sulla tenuta.
Allo stesso modo, una pompa per lozione può avvitarsi al collo della boccetta mentre il suo tubo pescante non è adatto alla geometria effettiva della boccetta o al livello di riempimento previsto.
Gli acquirenti dovrebbero valutare il dispenser selezionato con la formulazione effettiva. La compatibilità tra boccetta e tappo non dovrebbe essere confermata unicamente da una prova di accoppiamento a confezione vuota.
Sintomi comuni dei problemi di tolleranza
Un tappo allentato, una chiusura difficoltosa, una pompa disallineata o una boccetta che perde possono indicare un problema di compatibilità dimensionale. Tuttavia, questi sintomi possono derivare anche da danni ai componenti, assemblaggio errato, interazione tra materiali o condizioni di movimentazione.
La tabella seguente identifica le possibili relazioni di tolleranza e i controlli successivi che gli acquirenti dovrebbero eseguire prima di determinare la causa principale.
| Sintomo | Possibile relazione di tolleranza | Controllo successivo |
|---|---|---|
| Tappo allentato o oscillante | Variazione della filettatura, dell'alesaggio, del collo o della sede. | Confrontare i componenti effettivi con i disegni e i campioni approvati. Verificare se il tappo raggiunge la posizione di sede prevista. |
| Forza di assemblaggio elevata | Accoppiamento stretto o compressione eccessiva della guarnizione. | Ispezionare diverse unità, riesaminare le dimensioni di accoppiamento e verificare il metodo di assemblaggio approvato. |
| Pompa o ghiera disallineata | Altezza del finissaggio, sede o relazione di crimpatura. | Misurare le interfacce pertinenti e verificare la configurazione dell'attrezzatura. Distinguere l'allineamento decorativo dalla tenuta funzionale della pompa. |
| Perdite | Relazione di tenuta insufficiente o irregolare. | Individuare il percorso di perdita e ispezionare la guarnizione, le superfici di tenuta e l'assemblaggio prima di cambiare i componenti. |
| Interferenza del tubo | Altezza installata, profondità della boccetta o variazione del tubo. | Ispezionare il gioco assemblato su unità rappresentative e confermare che il tappo raggiunga la posizione di sede prevista. |
L'articolo su perché le bottiglie cosmetiche perdono colloca la tolleranza all'interno del più ampio sistema delle cause principali, inclusi assemblaggio, formula, stoccaggio e trasporto.
Risoluzione pratica dei problemi: quando boccetta e pompa non sigillano in modo costante
Si consideri una boccetta per lozione in fase di sviluppo assemblata con una pompa approvvigionata separatamente dalla boccetta in vetro. Alcuni campioni si posizionano normalmente, mentre altri mostrano un allineamento del tappo incoerente o liquido attorno al collo dopo le prove.
Il primo passo è confrontare i gruppi assemblati interessati con i disegni dei componenti approvati e i riferimenti fisici. Ispezionare il collo della boccetta, il tappo della pompa e la guarnizione, quindi verificare se le superfici di tenuta previste sono a contatto correttamente.
Se i componenti soddisfano le loro specifiche individuali ma i risultati assemblati variano, riesaminare le dimensioni che controllano la sede del tappo e la compressione della guarnizione. Confrontare campioni rappresentativi dalle fonti di componenti previste prima di decidere se è necessario un adeguamento delle specifiche o dell'assemblaggio.
Il solo sintomo osservato non prova che il problema derivi dalla tolleranza della filettatura. Devono essere considerati anche la guarnizione, il metodo di assemblaggio, i danni ai componenti e la formulazione effettiva.
Questo è uno scenario illustrativo di risoluzione dei problemi, non un incidente documentato di un cliente FOLOVER né un risultato di test interno.
Perché i campioni dorati e i disegni tecnici sono importanti
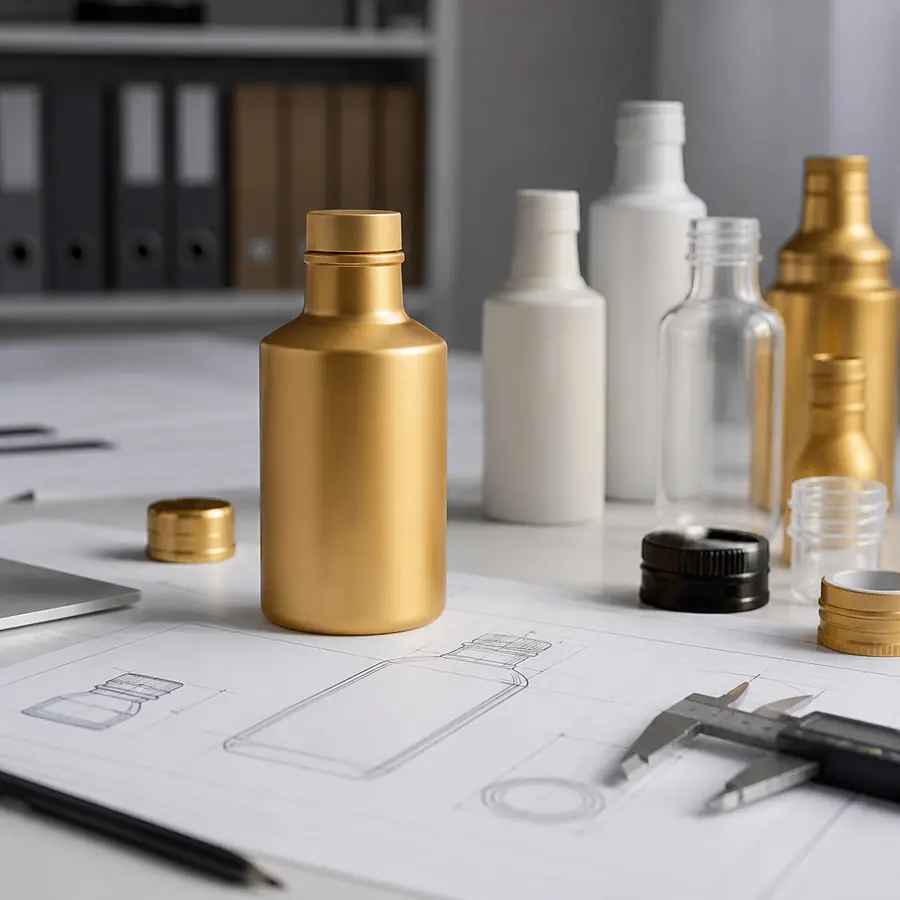
Un disegno tecnico definisce requisiti misurabili e il controllo delle revisioni. Un campione dorato fornisce un riferimento fisico per aspetto, assemblaggio e funzione. Nessuno dei due è sufficiente da solo: un campione può non rappresentare l'intero intervallo accettabile, mentre un disegno non può catturare ogni osservazione tattile o visiva.
Per un gruppo assemblato di boccetta in vetro e pompa, il campione approvato dovrebbe rappresentare la combinazione finale di componenti anziché una singola boccetta o un tappo sfuso. Conservare le condizioni di assemblaggio e di prova pertinenti affinché il campione possa essere confrontato in modo significativo con le unità di produzione.
Gli acquirenti non dovrebbero usare il campione dorato come sostituto delle specifiche dimensionali. Un riferimento fisico stabilisce il risultato assemblato previsto, mentre i disegni controllati e i criteri di ispezione definiscono quale variazione di produzione è accettabile.
Perché la miscelazione di componenti tra fornitori diversi richiede una validazione
Componenti con nomi simili o dimensioni nominali simili possono utilizzare geometrie dettagliate, materiali o schemi di tolleranza diversi. Miscelare una boccetta di una fonte con una pompa, un contagocce o una guarnizione di un'altra può funzionare, ma non deve essere dato per scontato. La nuova combinazione ha il proprio stack-up e comportamento di assemblaggio.
Richiedere i disegni ove disponibili, confrontare le interfacce critiche e ottenere parti rappresentative dalle fonti di produzione previste. Testare il sistema combinato con la formula e il metodo di assemblaggio che saranno effettivamente utilizzati.
Per un progetto che utilizza componenti di più fornitori, stabilire chi è responsabile di confermare la configurazione finale di boccetta e tappo. L'approvazione della boccetta in vetro da parte di un fornitore e della pompa da parte di un altro non stabilisce che la confezione combinata sia stata validata.
FOLOVER PACK raccomanda di identificare le fonti di componenti previste e le responsabilità di assemblaggio prima dell'approvazione finale del campione. Gli acquirenti dovrebbero anche concordare come saranno riesaminati le sostituzioni di componenti, le revisioni dei disegni o i cambi di fornitore.
Come validare la compatibilità prima della produzione in serie
La compatibilità tra boccetta e tappo dovrebbe essere validata utilizzando componenti rappresentativi della configurazione di produzione prevista. La valutazione deve coprire sia le relazioni dimensionali che le prestazioni effettive della confezione assemblata.
- Congelare le specifiche previste di boccetta, tappo, guarnizione, dispenser e tubo.
- Riesaminare i disegni attuali e identificare le interfacce che controllano l'accoppiamento e la tenuta.
- Ottenere componenti rappresentativi dalle fonti di produzione previste, non solo un campione manuale ideale.
- Dove le specifiche disponibili lo supportano, valutare combinazioni di componenti che possono produrre uno stack-up dimensionale sfavorevole.
- Assemblare i campioni utilizzando il metodo e le impostazioni di produzione previsti.
- Ispezionare accoppiamento, sede, allineamento, condizione della guarnizione e gioco del tubo o della pipetta.
- Riempire con la formula effettiva e testare perdite e funzione di erogazione in condizioni pertinenti di stoccaggio e utilizzo.
- Confrontare i risultati ripetuti e documentare lotti di componenti, revisioni dei disegni, condizioni di assemblaggio e guasti osservati.
- Conservare il gruppo assemblato approvato e stabilire i requisiti di ispezione in produzione.
- Ricontrollare le caratteristiche interessate dopo modifiche rilevanti a fornitore, disegno, materiale, attrezzature o assemblaggio.
Il metodo di prova, la quantità di campioni e i criteri di accettazione dovrebbero riflettere la configurazione di packaging selezionata e i rischi identificati. Non esiste una coppia di serraggio, una tolleranza dimensionale, un limite di perdita o una quantità di campioni universali che stabiliscano la compatibilità per ogni bottiglia cosmetica e ogni chiusura.
Il quadro completo appartiene a test di compatibilità del packaging cosmetico; questo articolo si concentra sulla variabilità dimensionale. Utilizzare il guida alle chiusure per flaconi cosmetici per il contesto di selezione. Gli articoli tecnici sono organizzati in Tecnologia del packaging e le basi dei componenti in Conoscenza del prodotto.
Come esaminare i disegni di bottiglie e chiusure
Iniziare confermando che ogni documento appartenga al componente proposto e alla revisione corrente. Identificare quali superfici trattengono la chiusura, quali creano la tenuta e quali posizionano la pompa o il contagocce. Una dimensione può essere importante per l'aspetto senza controllare la funzione, mentre una superficie di tenuta meno visibile può essere critica.
Confrontare i sistemi di riferimento dei disegni prima di sottrarre o sommare le dimensioni. Se un disegno omette il componente di accoppiamento o utilizza un datum diverso, richiedere chiarimenti invece di creare un calcolo errato. Registrare le domande e le conferme del fornitore insieme alla selezione finale dei componenti.
Quando si confronta il disegno di una bottiglia con quello di una chiusura, gli acquirenti dovrebbero verificare se le dimensioni specificate descrivono superfici funzionali corrispondenti. Un diametro esterno sul collo in vetro non dovrebbe essere confrontato con una dimensione interna della chiusura non correlata solo perché i valori numerici appaiono simili.
Se i disegni disponibili non identificano la geometria di tenuta o di ritenzione in modo sufficientemente chiaro da stabilire la relazione prevista, richiedere al fornitore informazioni tecniche aggiuntive o una specifica approvata del componente di accoppiamento.
Monitoraggio dei lotti di produzione
L'approvazione della compatibilità dovrebbe portare a un controllo ripetibile in ingresso o in produzione che copra le dimensioni critiche, le condizioni del collo e della chiusura, il comportamento di assemblaggio, la tenuta e le funzioni rilevanti dell'erogatore. Selezionare il metodo di ispezione e il piano di campionamento in base alle specifiche approvate del progetto e ai rischi identificati.
Confrontare i risultati tra i lotti di produzione per identificare tendenze dimensionali e cambiamenti nel comportamento di assemblaggio. Uno spostamento di misura all'interno dell'intervallo di tolleranza approvato non è automaticamente un difetto, ma una tendenza emergente può giustificare un'indagine se riduce il margine funzionale o coincide con una tenuta o un'erogazione incoerenti.
Per i progetti multi-fornitore, conservare l'identificazione dei componenti e dei lotti in modo che qualsiasi problema di assemblaggio possa essere ricondotto alla bottiglia, alla chiusura, alla guarnizione o ai componenti di erogazione pertinenti. Esaminare le osservazioni dimensionali insieme alle evidenze fisiche di assemblaggio e funzionali, invece di trattare una differenza visibile come prova di un fallimento della tolleranza.
Quando è necessaria la ricontrollatura
La ricontrollatura può essere necessaria dopo modifiche a uno stampo per bottiglie, un'attrezzatura per chiusure, una guarnizione, un materiale, un fornitore, un disegno, un corpo pompa, una pipetta, un tubo pescante, una decorazione vicino al collo o un'apparecchiatura di assemblaggio.
L'ambito dovrebbe dipendere dall'interfaccia interessata. Ad esempio, la sostituzione di un sovratappo decorativo può richiedere controlli di aspetto e di gioco dell'attuatore senza ripetere ogni misurazione del collo della bottiglia. La sostituzione di una guarnizione o la modifica dell'attrezzatura del collo della bottiglia può alterare la geometria di tenuta e può richiedere una nuova valutazione dimensionale, di assemblaggio e di perdita.
Gli acquirenti dovrebbero identificare la specifica modificata, valutarne l'effetto sulle caratteristiche precedentemente approvate e concordare la verifica necessaria prima di accettare la configurazione rivista. Ciò è particolarmente importante quando la bottiglia e la chiusura provengono da fornitori diversi.
Comunicare le tolleranze in una RFQ
Una RFQ di compatibilità dovrebbe identificare i componenti esatti e i requisiti funzionali invece di richiedere solo una dimensione generica del collo. Se la richiesta riguarda un problema esistente, descrivere il sintomo osservato e fornire il gruppo interessato o le fotografie pertinenti in modo che il fornitore possa indagare sull'interfaccia corretta.
Lista di controllo RFQ per la compatibilità di bottiglie e chiusure
- Riferimento esatto della bottiglia, capacità prevista e disegno tecnico disponibile.
- Riferimento della chiusura, pompa, contagocce o spruzzatore selezionato e revisione del disegno applicabile.
- Finitura del collo confermata, struttura di tenuta e specifiche pertinenti della guarnizione o del rivestimento.
- Formulazione prevista, requisiti di erogazione e condizioni di conservazione e utilizzo previste.
- Fonti dei componenti e responsabilità dell'assemblaggio finale.
- Valutazione dei campioni richiesta, ispezione dimensionale e controlli di perdita o erogazione.
- Campioni fisici esistenti approvati o problemi chiaramente documentati con la configurazione attuale.
- Criteri di accettazione specifici del progetto e registrazioni richieste per l'approvazione della produzione.
Quando si richiede un preventivo a FOLOVER PACK, condividere i riferimenti dei componenti selezionati e i disegni disponibili o i campioni fisici. Questi dettagli aiutano a stabilire se la bottiglia e la chiusura proposte possono essere valutate come un unico sistema di packaging.
Conclusione
La compatibilità tra bottiglia e chiusura non può essere confermata solo dalla dimensione nominale. La reale variazione di produzione su bottiglia, tenuta, chiusura ed erogatore modifica la relazione assemblata. Disegni, parti rappresentative, assemblaggio controllato e test ripetibili su confezioni riempite aiutano gli acquirenti ad approvare un sistema che funziona in tutta la variazione prevista.
Per gli acquirenti di packaging cosmetico B2B, la priorità è approvare la configurazione completa di bottiglia e chiusura piuttosto che affidarsi alla conformità dimensionale dei singoli componenti. Confermare le interfacce funzionali, identificare i potenziali rischi di somma delle tolleranze e stabilire i requisiti di campione fisico e ispezione in produzione prima della produzione di massa.
FOLOVER PACK supporta la selezione di bottiglie in vetro per cosmetici, l'abbinamento delle chiusure e l'approvvigionamento coordinato dei componenti. Condividere la bottiglia selezionata, le specifiche della chiusura, la formula prevista e i requisiti di assemblaggio per discutere le opzioni di packaging adeguate e la valutazione dei campioni.
Domande frequenti
Cosa significa tolleranza nel packaging?
La tolleranza di produzione è la variazione consentita attorno a una dimensione o caratteristica specificata. I componenti effettivamente prodotti possono variare all'interno di tale intervallo approvato. Un flacone e un sistema di chiusura possono ciascuno rispettare le proprie specifiche individuali ma richiedere comunque prove di assemblaggio per confermare la compatibilità. Gli acquirenti dovrebbero esaminare i disegni pertinenti e verificare il sistema di packaging completo prima dell'approvazione della produzione.
Perché due chiusure della stessa misura possono adattarsi in modo diverso?
Due chiusure con la stessa misura nominale possono adattarsi in modo diverso perché i loro profili di filettatura effettivi, le dimensioni interne, le guarnizioni e le strutture di appoggio possono differire. La variabilità di produzione può inoltre modificare il rapporto di assemblaggio. Gli acquirenti dovrebbero confrontare le specifiche della chiusura e della bottiglia selezionate e confermare l'adattamento fisico, la tenuta e l'erogazione invece di affidarsi alla sola misura nominale.
Le tolleranze di produzione possono causare perdite?
Sì. La variazione dimensionale combinata può contribuire a una tenuta insufficiente o irregolare, anche quando i singoli componenti sono conformi alle loro specifiche. Tuttavia, la perdita può derivare anche da errori di assemblaggio, superfici di tenuta danneggiate, incompatibilità della guarnizione o altre condizioni. Gli acquirenti dovrebbero individuare il percorso della perdita ed esaminare l'intero assemblaggio flacone-chiusura prima di identificare la causa principale.
Che cos'è l'accumulo delle tolleranze?
L'accumulo delle tolleranze è l'effetto complessivo della variazione dimensionale di più componenti all'interno di un sistema di packaging assemblato. Le dimensioni combinate possono influenzare l'accoppiamento della filettatura, la compressione della guarnizione, la sede del tappo e l'allineamento dell'erogatore. Gli acquirenti dovrebbero individuare le dimensioni critiche di accoppiamento e valutare combinazioni rappresentative di componenti per confermare che l'assemblaggio completo rimanga funzionale in tutta la variazione di produzione prevista.
Perché flaconi e pompe dovrebbero essere testati insieme?
Il collo della bottiglia, la guarnizione, il tappo, la pompa, il tubo pescante e la formula interagiscono come un unico sistema di packaging. Una pompa può essere applicata a una bottiglia senza ottenere la tenuta o le prestazioni di erogazione desiderate. Gli acquirenti dovrebbero testare insieme i componenti selezionati, verificare l'assestamento del tappo e la posizione del tubo, e valutare perdite ed erogazione con la formulazione effettiva prima della produzione di massa.
È possibile miscelare componenti di fornitori diversi?
Sì, è possibile prendere in considerazione componenti di fornitori diversi, ma la compatibilità deve essere stabilita per l'esatta configurazione combinata. Dimensioni nominali simili non garantiscono filettature, geometria di tenuta, guarnizioni o comportamento di assemblaggio corrispondenti. Gli acquirenti dovrebbero ottenere le specifiche pertinenti, assemblare componenti rappresentativi dalle fonti previste e convalidare il packaging finito prima di approvare la produzione.