
Les tolérances des flacons et des systèmes de fermeture correspondent aux variations autorisées autour de dimensions spécifiées. Deux composants peuvent partager la même description nominale tout en s'ajustant différemment, car leurs dimensions réelles de col, de filetage, d'étanchéité, de joint et de fermeture se situent à des points différents dans leurs plages autorisées. La compatibilité dépend de l'assemblage combiné, et non d'une seule dimension nominale.
Pour les acheteurs d'emballages cosmétiques, la question pratique est de savoir si le flacon et le système de fermeture sélectionnés peuvent maintenir l'ajustement, l'étanchéité et les performances de distribution prévus dans les limites des variations normales de production. Un seul échantillon parfaitement ajusté ne constitue pas une preuve suffisante. Les acheteurs doivent examiner les plans des composants, assembler des échantillons représentatifs et vérifier le système d'emballage complet avant la production de masse.
Qu'est-ce qu'une tolérance de fabrication ?
Une spécification définit généralement une dimension cible ou nominale et une plage acceptable autour de celle-ci. Les pièces réellement produites ne sont pas mathématiquement identiques. Le formage du verre, le moulage du plastique, le formage du métal, la production d'élastomères et l'assemblage introduisent chacun une variation contrôlée. La tolérance est la limite dans laquelle cette variation est acceptée pour une caractéristique définie.
Une dimension acceptable ne prouve pas à elle seule la compatibilité du système. La fonction dépend de la façon dont plusieurs dimensions réelles se rencontrent. Les tolérances exactes doivent provenir de plans ou de spécifications approuvés ; elles ne doivent jamais être inventées à partir de l'apparence du secteur ni transférées depuis un autre flacon.
Par exemple, un col de flacon en verre et un système de fermeture en plastique peuvent chacun réussir leurs contrôles dimensionnels individuels. Toutefois, si leurs dimensions réelles se combinent défavorablement, le système de fermeture assemblé peut présenter un engagement de filetage insuffisant ou ne pas atteindre la condition d'étanchéité prévue.
Les acheteurs doivent distinguer la conformité dimensionnelle de la compatibilité fonctionnelle. La première confirme que les composants individuels respectent leurs spécifications. La seconde confirme que ces composants fonctionnent ensemble dans les conditions d'assemblage et d'utilisation prévues.
Quelles dimensions de flacon importent ?
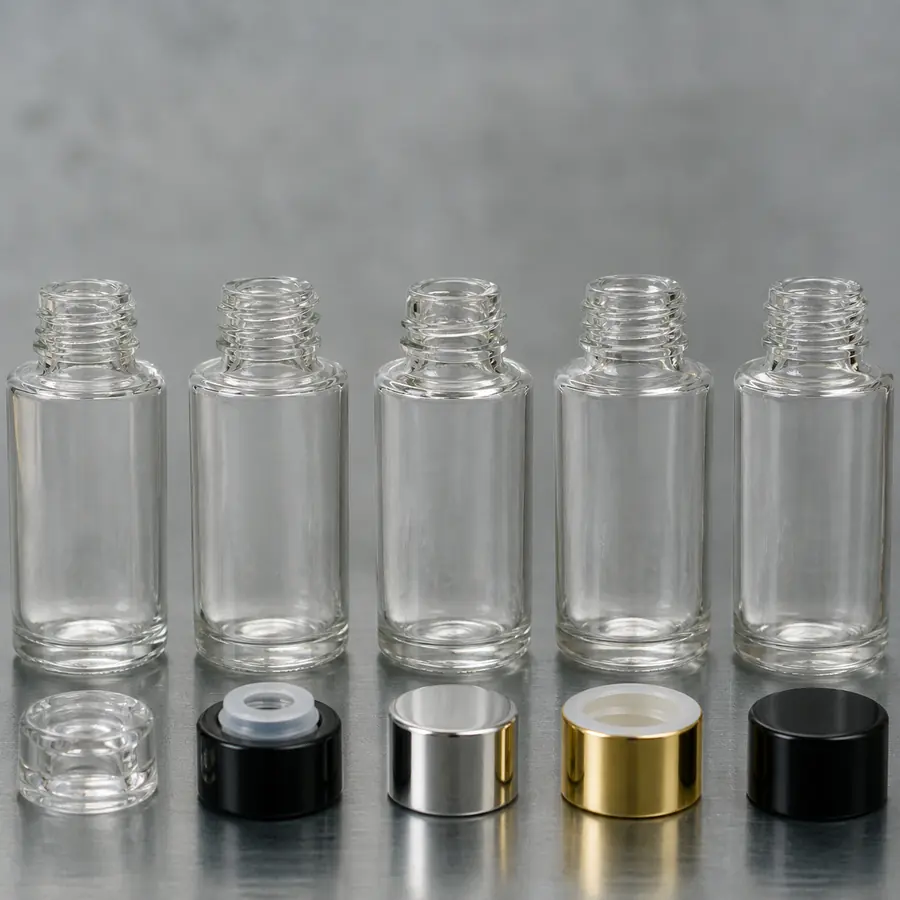
Les caractéristiques pertinentes du flacon peuvent inclure le diamètre extérieur du col, le profil de filetage, la hauteur de bague, la portée d'étanchéité, la géométrie de sertissage, l'alésage, la position de l'épaule, la hauteur du flacon et la profondeur intérieure. L'ensemble important dépend du système de fermeture. Un bouchon à vis, une pompe, un compte-gouttes, un réducteur et un atomiseur à sertir n'utilisent pas tous les mêmes interfaces.
Le guide sur les bagues de goulot de flacons cosmétiques explique pourquoi un col est une spécification fonctionnelle plutôt qu'une forme visible. Un dommage de surface ou une décoration sur une zone d'étanchéité peut créer un problème distinct même lorsque les dimensions sont dans la plage autorisée.
Pour les systèmes de fermeture vissés, les acheteurs doivent identifier les dimensions qui contrôlent l'engagement du filetage et l'étanchéité. Pour les pompes à parfum à sertir, le profil du col en verre et l'engagement de la frette nécessitent une évaluation différente. Pour les compte-gouttes et les pompes à lotion, la profondeur intérieure du flacon peut également affecter la position de la pipette ou du tube plongeur installé.
Lors de l'examen d'un plan de flacon, demandez au fournisseur d'identifier les dimensions qui contrôlent l'interface de fermeture prévue. Ne supposez pas que chaque dimension indiquée sur le plan a la même importance fonctionnelle.
Quelles dimensions de système de fermeture importent ?
Un système de fermeture peut dépendre du profil de filetage, de l'alésage intérieur, de la hauteur de fermeture, de l'épaisseur du joint ou de la garniture, de la géométrie du bouchon, des dimensions de la frette, de la position du corps de pompe et de la relation entre ses caractéristiques d'étanchéité et de retenue. Un compte-gouttes introduit également des relations entre la pipette et le racleur ; une pompe introduit la position du tube plongeur et le dégagement de l'actionneur.
L'aperçu des systèmes de fermeture de flacons cosmétiques distingue les pompes, les compte-gouttes, les vaporisateurs, les bouchons et les réducteurs. Chaque système doit être évalué en utilisant les interfaces qui créent réellement la retenue, l'étanchéité et la distribution.
Par exemple, deux pompes à lotion peuvent partager une désignation nominale de col mais utiliser des structures de joint ou des positions d'assise internes différentes. Leur apparence extérieure n'établit pas que les deux assureront correctement l'étanchéité sur le même flacon en verre.
Les acheteurs doivent confirmer la révision du plan du système de fermeture sélectionné, sa structure d'étanchéité et l'interface de flacon prévue. Lorsqu'un joint ou une garniture fait partie de l'assemblage, son matériau et ses dimensions doivent également être inclus dans l'examen de compatibilité.
Qu'est-ce que le cumul des tolérances ?
Le cumul des tolérances est l'effet combiné de la variation sur plusieurs pièces. Un col de flacon peut se situer vers une extrémité de sa plage tandis que l'alésage du système de fermeture, le joint et la butée interne se situent vers une autre. Chaque pièce peut réussir son propre contrôle, mais le joint ou l'alignement assemblé peut être moins robuste.
Le cumul peut jouer dans les deux sens. Une combinaison peut sembler lâche ; une autre peut nécessiter une force d'assemblage élevée. Une pipette peut dégager le fond dans un flacon et le toucher dans un autre. Le but de l'analyse et des essais représentatifs est de déterminer si le système complet reste fonctionnel dans les limites des variations réalistes.
Prenons un assemblage à fermeture vissée dans lequel la hauteur de bague du flacon, la position d'assise du système de fermeture et l'épaisseur du joint varient toutes dans leurs spécifications individuelles. Leurs dimensions combinées déterminent la compression d'étanchéité disponible. Une combinaison favorable peut assurer correctement l'étanchéité, tandis qu'une autre combinaison de pièces conformes peut produire un résultat assemblé différent.
C'est pourquoi l'analyse des tolérances doit se concentrer sur les dimensions qui contrôlent l'interface fonctionnelle réelle plutôt que de simplement additionner toutes les dimensions des plans des composants.
Point de vue du fabricant : un flacon conforme et un système de fermeture conforme ne garantissent pas un assemblage conforme
Du point de vue de la fabrication et de l'approvisionnement en emballages, un risque d'évaluation courant consiste à approuver le flacon et le système de fermeture indépendamment, puis à supposer que leurs résultats de contrôle individuels établissent la compatibilité.
FOLOVER PACK recommande d'identifier les dimensions qui contrôlent les interfaces d'étanchéité et de retenue avant d'approuver une combinaison flacon-système de fermeture. Lorsque les plans applicables et les données de production sont disponibles, les acheteurs doivent examiner comment les plages dimensionnelles autorisées interagissent, y compris les combinaisons qui pourraient réduire la compression d'étanchéité ou augmenter l'interférence d'assemblage.
Par exemple, un système de fermeture qui s'assied correctement sur un échantillon de flacon peut se positionner différemment sur un autre flacon de la plage de production prévue. L'acheteur doit comparer la position d'étanchéité assemblée, l'engagement du filetage et les performances fonctionnelles plutôt que de sélectionner uniquement l'échantillon qui semble le plus facile à serrer.
L'analyse dimensionnelle aide à identifier les risques potentiels, mais la décision finale doit également être étayée par un assemblage physique et une évaluation fonctionnelle utilisant des composants représentatifs.

Comment les tolérances affectent les fermetures vissées
Les systèmes vissés dépendent de l'engagement du filetage et de la relation d'assise finale. La variation peut modifier le nombre de tours effectifs, la position où la résistance se fait sentir, la compression du joint et le couple nécessaire pour reach la butée prévue. Un système de fermeture peut sembler serré alors que l'interface d'étanchéité reste inadéquate.
Une force excessive peut déformer un joint, endommager les filets ou rendre l'ouverture difficile pour l'utilisateur. Une force trop faible peut laisser une étanchéité insuffisante. Les réglages d'assemblage doivent être établis pour le flacon et le système de fermeture exacts, puis vérifiés sur des unités représentatives plutôt que copiés d'un autre emballage.
La mesure du couple peut soutenir l'évaluation des systèmes d'emballage vissés. ASTM D2063/D2063M-24, Standard Test Methods for Measurement of Torque Retention for Packages with Continuous Thread Closures Using Non-Automated (Manual) Torque Testing Equipment, décrit des méthodes de mesure du couple de dévissage dans des conditions définies.
La norme fournit une méthode de mesure, et non une exigence universelle de couple de serrage pour les flacons en verre cosmétiques. Son applicabilité doit être confirmée pour le système de fermeture et la configuration d'essai spécifiques. Elle ne remplace pas non plus les essais d'étanchéité ou fonctionnels de l'emballage fini.
Pour les acheteurs, l'exigence pratique est de confirmer la méthode d'assemblage prévue, les conditions d'application et les critères d'acceptation avec le fournisseur. Lorsque la mesure du couple est pertinente, consignez la méthode convenue et comparez les résultats sur des échantillons représentatifs de flacons et de systèmes de fermeture.
Comment les tolérances affectent les systèmes à sertir
Les systèmes à sertir dépendent de la géométrie de sertissage du flacon, de la frette de pompe, du joint et du réglage de l'équipement. La variation peut influencer l'uniformité du formage de la frette, l'assise de la pompe, la compression du joint, l'alignement de la bague et la retenue. La symétrie visuelle est utile mais ne remplace pas les contrôles d'étanchéité et fonctionnels.
Changer la source du flacon, la pompe, le joint ou l'équipement de sertissage peut modifier le résultat assemblé. La revalidation doit se concentrer sur les interfaces mises à jour et la plage de production prévue.
Pour l'emballage de parfum, les acheteurs doivent vérifier le flacon à col à sertir, la frette de pompe et le joint sélectionnés comme un seul assemblage. Le processus de sertissage doit produire la retenue et la condition d'étanchéité prévues sans endommager le col en verre ni les composants de la pompe.
Une bague décorative correctement positionnée ne peut pas compenser une pompe fonctionnelle mal assemblée. Approuvez l'assemblage serti avant de considérer l'apparence de la bague et du bouchon finaux comme preuve d'une approbation complète de l'emballage.
Comment les tolérances affectent les pompes et les compte-gouttes
Les pompes nécessitent un ajustement de col correct, une étanchéité, une position de chambre et une géométrie de tube plongeur appropriées. Les compte-gouttes ajoutent la poire, la pipette, le racleur optionnel et l'assise du système de fermeture. Une variation de la hauteur du flacon ou de la base intérieure peut modifier le dégagement du tube ; une variation de l'assise du système de fermeture peut décaler la pipette ou le tube plongeur installé même lorsque sa longueur de coupe reste inchangée.
L'approbation fonctionnelle inclut donc la distribution, et pas seulement la fixation. L'amorçage, le retour, la régularité du débit, l'aspiration, la restitution, le raclage et les fuites peuvent tous révéler des relations d'assemblage qu'un simple contrôle d'ajustement statique ne détecte pas. Parcourez pompes, compte-gouttes et accessoires de flacons, puis vérifiez les composants sélectionnés comme un système complet.
Par exemple, une pipette de compte-gouttes peut avoir une position installée acceptable dans un flacon mais toucher le fond dans un autre flacon dont la profondeur intérieure est différente. Si ce contact empêche le bouchon de se mettre correctement en place, le problème peut affecter à la fois la distribution et l'étanchéité.
De même, une pompe de lotion peut se fixer au col du flacon alors que son tube plongeur ne convient pas à la géométrie réelle du flacon ou au niveau de remplissage prévu.
Les acheteurs doivent évaluer le distributeur sélectionné avec la formulation réelle. La compatibilité entre le flacon et le bouchon ne doit pas être confirmée uniquement à partir d'un essai d'assemblage à vide.
Symptômes courants des problèmes de tolérance
Un bouchon desserré, un serrage difficile, une pompe désalignée ou un flacon qui fuit peuvent indiquer un problème de compatibilité dimensionnelle. Toutefois, ces symptômes peuvent aussi résulter d'un composant endommagé, d'un assemblage incorrect, d'une interaction entre matériaux ou de conditions de manipulation.
Le tableau suivant identifie les relations de tolérance potentielles et les vérifications suivantes que les acheteurs doivent effectuer avant de déterminer la cause racine.
| Symptôme | Relation de tolérance possible | Vérification suivante |
|---|---|---|
| Bouchon desserré ou qui bascule | Variation du filetage, de l'alésage, du col ou de la mise en place. | Comparer les composants réels avec les plans et les échantillons approuvés. Vérifier si le bouchon atteint sa position de mise en place prévue. |
| Force d'assemblage élevée | Engagement serré ou compression excessive du joint d'étanchéité. | Inspecter plusieurs unités, examiner les dimensions d'accouplement et vérifier la méthode d'assemblage approuvée. |
| Pompe ou collerette désalignée | Hauteur de finition, mise en place ou relation de sertissage. | Mesurer les interfaces concernées et vérifier la configuration de l'équipement. Distinguer l'alignement décoratif du joint fonctionnel de la pompe. |
| Fuite | Relation d'étanchéité insuffisante ou irrégulière. | Localiser le chemin de fuite et inspecter le joint, les surfaces d'étanchéité et l'assemblage avant de changer des composants. |
| Interférence du tube | Hauteur installée, profondeur du flacon ou variation du tube. | Inspecter le jeu assemblé sur des unités représentatives et confirmer que le bouchon atteint sa position de mise en place prévue. |
L'article sur pourquoi les flacons cosmétiques fuient replace la tolérance dans le système plus large des causes racines, incluant l'assemblage, la formule, le stockage et le transport.
Dépannage pratique : quand un flacon et une pompe ne scellent pas de manière constante
Prenons le cas d'un flacon de lotion en phase de développement assemblé avec une pompe approvisionnée séparément du flacon en verre. Certains échantillons se mettent normalement en place, tandis que d'autres présentent un alignement de bouchon irrégulier ou du liquide autour du col après les tests.
La première étape consiste à comparer les assemblages concernés avec les plans des composants approuvés et les références physiques. Inspecter le col du flacon, le bouchon de la pompe et le joint, puis vérifier si les surfaces d'étanchéité prévues sont correctement en contact.
Si les composants respectent leurs spécifications individuelles mais que les résultats assemblés varient, examiner les dimensions qui contrôlent la mise en place du bouchon et la compression du joint. Comparer des échantillons représentatifs provenant des sources de composants prévues avant de décider si un ajustement de spécification ou d'assemblage est nécessaire.
Le symptôme observé seul ne prouve pas que le problème provient de la tolérance du filetage. Le joint, la méthode d'assemblage, l'endommagement des composants et la formulation réelle doivent également être pris en compte.
Il s'agit d'un scénario de dépannage illustratif, et non d'un incident client documenté FOLOVER ni d'un résultat d'essai interne.
Pourquoi les échantillons de référence et les plans techniques sont importants
Un plan technique définit des exigences mesurables et un contrôle des révisions. Un échantillon de référence fournit une référence physique pour l'apparence, l'assemblage et la fonction. Ni l'un ni l'autre ne suffit seul : un échantillon peut ne pas représenter toute la plage acceptable, tandis qu'un plan ne peut pas capturer chaque observation tactile ou visuelle.
Pour un assemblage de flacon en verre et de pompe, l'échantillon approuvé doit représenter la combinaison finale de composants plutôt qu'un flacon individuel ou un bouchon séparé. Conserver les conditions d'assemblage et d'essai pertinentes afin que l'échantillon puisse être comparé de manière significative avec les unités de production.
Les acheteurs ne doivent pas utiliser l'échantillon de référence comme substitut aux spécifications dimensionnelles. Une référence physique établit le résultat assemblé prévu, tandis que des plans contrôlés et des critères d'inspection définissent quelle variation de production est acceptable.
Pourquoi le mélange de composants entre fournisseurs nécessite une validation
Des composants portant des noms similaires ou des tailles nominales similaires peuvent utiliser une géométrie détaillée, des matériaux ou des schémas de tolérance différents. Mélanger un flacon d'une source avec une pompe, un compte-gouttes ou un joint d'une autre peut fonctionner, mais cela ne doit pas être présumé. La nouvelle combinaison a son propre empilement et son propre comportement d'assemblage.
Demander les plans lorsqu'ils sont disponibles, comparer les interfaces critiques et obtenir des pièces représentatives des sources de production prévues. Tester le système combiné avec la formule et la méthode d'assemblage qui seront réellement utilisées.
Pour un projet utilisant des composants de plusieurs fournisseurs, établir qui est responsable de confirmer la configuration finale du flacon et du bouchon. L'approbation du flacon en verre par un fournisseur et de la pompe par un autre n'établit pas que l'emballage combiné a été validé.
FOLOVER PACK recommande d'identifier les sources de composants prévues et les responsabilités d'assemblage avant l'approbation finale de l'échantillon. Les acheteurs doivent également convenir de la manière dont les substitutions de composants, les révisions de plans ou les changements de fournisseurs seront examinés.
Comment valider la compatibilité avant la production de masse
La compatibilité entre le flacon et le bouchon doit être validée à l'aide de composants représentatifs de la configuration de production prévue. L'évaluation doit couvrir à la fois les relations dimensionnelles et la performance réelle de l'emballage assemblé.
- Figer les spécifications prévues du flacon, du bouchon, du joint, du distributeur et du tube.
- Examiner les plans actuels et identifier les interfaces qui contrôlent l'ajustement et l'étanchéité.
- Obtenir des composants représentatifs des sources de production prévues, et pas seulement un échantillon manuel idéal.
- Lorsque les spécifications disponibles le permettent, évaluer les combinaisons de composants susceptibles de produire un empilement dimensionnel défavorable.
- Assembler les échantillons en utilisant la méthode et les réglages de production prévus.
- Inspecter l'engagement, la mise en place, l'alignement, l'état du joint et le jeu du tube ou de la pipette.
- Remplir avec la formule réelle et tester les fuites et la fonction de distribution dans les conditions de stockage et d'utilisation pertinentes.
- Comparer les résultats répétés et documenter les lots de composants, les révisions de plans, les conditions d'assemblage et les défaillances observées.
- Conserver l'assemblage physique approuvé et établir les exigences d'inspection de production.
- Revalider les caractéristiques concernées après tout changement pertinent de fournisseur, de plan, de matériau, d'outillage ou d'assemblage.
La méthode d'essai, la quantité d'échantillons et les critères d'acceptation doivent refléter la configuration d'emballage retenue et les risques identifiés. Il n'existe pas de couple de serrage, de tolérance dimensionnelle, de limite d'étanchéité ni de quantité d'échantillons universels qui établissent la compatibilité pour tous les flacons et bouchons cosmétiques.
Le cadre complet figure dans les tests de compatibilité des emballages cosmétiques; ; cet article se concentre sur la variabilité dimensionnelle. Utilisez le guide des systèmes de fermeture pour flacons cosmétiques pour le contexte de sélection. Les articles techniques sont organisés dans Technologie d'emballage et les bases des composants dans Connaissance des produits.
Comment examiner les plans de flacons et de bouchons
Commencez par confirmer que chaque document correspond bien au composant proposé et à la révision en vigueur. Identifiez quelles surfaces retiennent le bouchon, lesquelles créent l'étanchéité et lesquelles positionnent la pompe ou le compte-gouttes. Une dimension peut être importante pour l'aspect sans régir la fonction, tandis qu'une portée d'étanchéité moins visible peut être critique.
Comparez les systèmes de référence des plans avant de soustraire ou d'empiler des dimensions. Si un plan omet le composant d'accouplement ou utilise une référence différente, demandez une clarification plutôt que de créer un calcul erroné. Consignez les questions et les confirmations du fournisseur avec la sélection finale des composants.
Lorsqu'ils comparent un plan de flacon à un plan de bouchon, les acheteurs doivent vérifier si les dimensions spécifiées décrivent des surfaces fonctionnelles correspondantes. Un diamètre extérieur sur le col en verre ne doit pas être comparé à une dimension interne de bouchon sans rapport simplement parce que les valeurs numériques semblent similaires.
Si les plans disponibles n'identifient pas la géométrie d'étanchéité ou de retenue de manière suffisamment claire pour établir la relation prévue, demandez des informations techniques supplémentaires ou une spécification de composant d'accouplement approuvée auprès du fournisseur.
Suivi des lots de production
L'approbation de la compatibilité doit déboucher sur un contrôle répétable à la réception ou en production couvrant les dimensions critiques, l'état du col et du bouchon, le comportement à l'assemblage, l'étanchéité et les fonctions pertinentes du distributeur. Sélectionnez la méthode d'inspection et le plan d'échantillonnage en fonction des spécifications approuvées du projet et des risques identifiés.
Comparez les résultats entre les lots de production pour identifier les tendances dimensionnelles et les changements de comportement à l'assemblage. Un décalage de mesure dans la plage de tolérance approuvée n'est pas automatiquement un défaut, mais une tendance naissante peut justifier une investigation si elle réduit la marge fonctionnelle ou coïncide avec une étanchéité ou une distribution irrégulière.
Pour les projets multi-fournisseurs, conservez l'identification des composants et des lots afin que tout problème d'assemblage puisse être rattaché au flacon, au bouchon, au joint ou aux composants de distribution concernés. Examinez les observations dimensionnelles parallèlement aux preuves d'assemblage physique et de fonctionnement plutôt que de traiter une différence visible comme la preuve d'une défaillance de tolérance.
Quand une revalidation est nécessaire
Une revalidation peut être nécessaire après des changements apportés à un moule de flacon, à un outillage de bouchon, à un joint, à un matériau, à un fournisseur, à un plan, à un corps de pompe, à une pipette, à un tube plongeur, à une décoration près du col ou à un équipement d'assemblage.
L'étendue doit dépendre de l'interface concernée. Par exemple, le remplacement d'une capsule de protection décorative peut nécessiter des contrôles d'aspect et de dégagement de l'actionneur sans répéter chaque mesure du col de flacon. Le remplacement d'un joint ou la modification de l'outillage du col de flacon peut modifier la géométrie d'étanchéité et exiger une nouvelle évaluation dimensionnelle, d'assemblage et d'étanchéité.
Les acheteurs doivent identifier la spécification modifiée, évaluer son effet sur les caractéristiques précédemment approuvées et convenir de la vérification nécessaire avant d'accepter la configuration révisée. Cela est particulièrement important lorsque le flacon et le bouchon proviennent de fournisseurs différents.
Communiquer les tolérances dans une demande de prix
Une demande de prix de compatibilité doit identifier les composants exacts et les exigences fonctionnelles plutôt que de demander seulement une taille de col générique. Si la demande concerne un problème existant, décrivez le symptôme observé et fournissez l'assemblage concerné ou des photographies pertinentes afin que le fournisseur puisse examiner la bonne interface.
Liste de contrôle pour une demande de prix de compatibilité flacon et bouchon
- Référence exacte du flacon, capacité prévue et plan technique disponible.
- Référence du bouchon, de la pompe, du compte-gouttes ou du vaporisateur sélectionné et révision du plan applicable.
- Finition de col confirmée, structure d'étanchéité et spécifications pertinentes du joint ou de la garniture.
- Formulation prévue, exigences de distribution et conditions de stockage et d'utilisation attendues.
- Sources des composants et responsabilité de l'assemblage final.
- Évaluation d'échantillons, inspection dimensionnelle et contrôles d'étanchéité ou de distribution requis.
- Échantillons physiques déjà approuvés ou problèmes clairement documentés avec la configuration actuelle.
- Critères d'acceptation propres au projet et enregistrements d'approbation de production requis.
Lorsque vous demandez un devis à FOLOVER PACK, communiquez les références des composants sélectionnés et les plans ou échantillons physiques disponibles. Ces détails aident à déterminer si le flacon et le bouchon proposés peuvent être évalués comme un seul système d'emballage.
Conclusion
La compatibilité entre flacon et bouchon ne peut pas être confirmée à partir de la seule taille nominale. La variation réelle de production sur le flacon, le joint, le bouchon et le distributeur modifie la relation assemblée. Les plans, les pièces représentatives, l'assemblage contrôlé et les essais répétables sur emballage rempli aident les acheteurs à approuver un système qui fonctionne dans la variation attendue.
Pour les acheteurs d'emballages cosmétiques B2B, la priorité est d'approuver la configuration complète flacon-bouchon plutôt que de se fier à la conformité dimensionnelle des composants individuels. Confirmez les interfaces fonctionnelles, identifiez les risques potentiels d'empilement des tolérances et établissez les exigences d'échantillons physiques et d'inspection en production avant la production de masse.
FOLOVER PACK accompagne la sélection de flacons en verre cosmétique, l'appariement des bouchons et l'approvisionnement coordonné des composants. Partagez votre flacon sélectionné, les spécifications de bouchon, la formule prévue et les exigences d'assemblage pour discuter des options d'emballage adaptées et de l'évaluation d'échantillons.
Questions fréquentes
Que signifie la tolérance en packaging ?
La tolérance de fabrication correspond à la variation autorisée autour d'une dimension ou d'une caractéristique spécifiée. Les composants réellement produits peuvent varier à l'intérieur de cette plage approuvée. Un flacon et un système de fermeture peuvent chacun être conformes à leurs spécifications individuelles tout en nécessitant des essais d'assemblage pour confirmer leur compatibilité. Les acheteurs doivent examiner les plans concernés et vérifier l'ensemble du système d'emballage avant l'approbation de la production.
Pourquoi deux bouchons de même taille peuvent-ils s'adapter différemment ?
Deux bouchons de même taille nominale peuvent s'adapter différemment, car leurs profils de filetage réels, dimensions internes, joints et structures d'appui peuvent varier. Les variations de fabrication peuvent en outre modifier la relation d'assemblage. Les acheteurs doivent comparer les spécifications du bouchon et du flacon sélectionnés et confirmer l'ajustement physique, l'étanchéité et la distribution plutôt que de se fier uniquement à la taille nominale.
Une tolérance de fabrication peut-elle provoquer une fuite ?
Oui. La variation dimensionnelle combinée peut contribuer à un scellement insuffisant ou irrégulier, même lorsque les composants individuels sont conformes à leurs spécifications. Cependant, une fuite peut également résulter d'erreurs d'assemblage, de surfaces d'étanchéité endommagées, d'une incompatibilité de joint ou d'autres conditions. Les acheteurs doivent localiser le chemin de fuite et examiner l'ensemble bouteille-bouchage complet avant d'identifier la cause racine.
Qu'est-ce que l'empilement des tolérances ?
L'empilement des tolérances est l'effet cumulé de la variation dimensionnelle de plusieurs pièces au sein d'un même système d'emballage assemblé. Les dimensions combinées peuvent influencer l'engagement du filetage, la compression du joint, l'assise de la fermeture et l'alignement du distributeur. Les acheteurs doivent identifier les dimensions d'assemblage critiques et évaluer des combinaisons représentatives de composants afin de confirmer que l'assemblage complet reste fonctionnel dans les limites de la variation de production attendue.
Pourquoi les flacons et les pompes doivent-ils être testés ensemble ?
Le goulot du flacon, le joint, le système de fermeture, la pompe, le tube plongeur et la formule interagissent comme un seul système d'emballage. Une pompe peut se fixer sur un flacon sans pour autant obtenir l'étanchéité ou les performances de distribution escomptées. Les acheteurs doivent tester ensemble les composants sélectionnés, vérifier l'assise du système de fermeture et la position du tube, puis évaluer les fuites et la distribution avec la formulation réelle avant la production de masse.
Peut-on mélanger des composants provenant de différents fournisseurs ?
Oui, des composants de différents fournisseurs peuvent être envisagés, mais la compatibilité doit être établie pour la configuration combinée exacte. Des dimensions nominales similaires ne garantissent pas des filets, une géométrie d'étanchéité, des joints ou un comportement d'assemblage concordants. Les acheteurs doivent obtenir les spécifications pertinentes, assembler des composants représentatifs provenant des sources prévues et valider l'emballage fini avant d'approuver la production.