
ค่าความคลาดเคลื่อนของขวดและฝาปิดคือความแปรผันที่ยอมรับได้รอบขนาดที่กำหนด ชิ้นส่วนสองชิ้นอาจมีคำอธิบายขนาดระบุเหมือนกันแต่ประกอบได้ต่างกัน เพราะขนาดคอขวด เกลียว พื้นผิวซีล ปะเก็น และฝาปิดที่แท้จริงตกอยู่ที่ตำแหน่งต่างกันภายในช่วงที่ยอมรับได้ ความเข้ากันได้จึงขึ้นอยู่กับชุดประกอบโดยรวม ไม่ใช่ขนาดระบุเพียงค่าเดียว.
สำหรับผู้ซื้อบรรจุภัณฑ์เครื่องสำอาง คำถามในทางปฏิบัติคือ ขวดและฝาปิดที่เลือกไว้สามารถรักษาความพอดี การซีล และประสิทธิภาพการจ่ายตามที่ต้องการได้ตลอดความแปรผันในการผลิตปกติหรือไม่ ตัวอย่างที่พอดีสมบูรณ์เพียงชิ้นเดียวไม่ใช่หลักฐานที่เพียงพอ ผู้ซื้อควรตรวจสอบแบบวิศวกรรมของชิ้นส่วน ประกอบตัวอย่างที่เป็นตัวแทน และตรวจสอบระบบบรรจุภัณฑ์ทั้งหมดก่อนการผลิตจำนวนมาก.
ค่าความคลาดเคลื่อนในการผลิตคืออะไร?
ข้อกำหนดมักกำหนดขนาดเป้าหมายหรือขนาดระบุและช่วงที่ยอมรับได้รอบขนาดนั้น ชิ้นงานที่ผลิตจริงไม่ได้เหมือนกันทางคณิตศาสตร์ การขึ้นรูปแก้ว การขึ้นรูปพลาสติก การขึ้นรูปโลหะ การผลิตชิ้นส่วนยางยืดหยุ่น และการประกอบ ต่างก็ทำให้เกิดความแปรผันที่ควบคุมได้ ค่าความคลาดเคลื่อนคือขอบเขตที่ความแปรผันนั้นได้รับการยอมรับสำหรับคุณลักษณะที่กำหนด.
ขนาดที่ยอมรับได้ไม่ได้พิสูจน์ความเข้ากันได้ของระบบด้วยตัวมันเอง การทำงานขึ้นอยู่กับว่าขนาดจริงหลายค่ามาบรรจบกันอย่างไร ค่าความคลาดเคลื่อนที่แน่นอนต้องมาจากแบบวิศวกรรมหรือข้อกำหนดที่อนุมัติแล้ว ไม่ควรคิดขึ้นเองจากลักษณะภายนอกในอุตสาหกรรมหรือนำมาจากขวดอื่น.
ตัวอย่างเช่น คอขวดแก้วและฝาปิดพลาสติกอาจผ่านการตรวจสอบมิติเฉพาะของแต่ละชิ้น อย่างไรก็ตาม หากขนาดจริงรวมกันแล้วไม่เหมาะสม ฝาปิดที่ประกอบแล้วอาจมีระยะการยึดเกลียวไม่เพียงพอหรือไม่สามารถบรรลุสภาวะการซีลตามที่ต้องการได้.
ผู้ซื้อควรแยกแยะระหว่างความสอดคล้องทางมิติและความเข้ากันได้เชิงหน้าที่ อย่างแรกยืนยันว่าชิ้นส่วนแต่ละชิ้นเป็นไปตามข้อกำหนด อย่างที่สองยืนยันว่าชิ้นส่วนเหล่านั้นทำงานร่วมกันภายใต้การประกอบและสภาวะการใช้งานตามที่ต้องการ.
ขนาดขวดใดบ้างที่สำคัญ?
คุณลักษณะขวดที่เกี่ยวข้องอาจรวมถึงเส้นผ่านศูนย์กลางภายนอกคอขวด รูปทรงเกลียว ความสูงของ finish พื้นผิวซีล รูปทรง crimp รูใน บ่าขวด ความสูงขวด และความลึกภายใน ชุดที่สำคัญขึ้นอยู่กับฝาปิด ฝาเกลียว ปั๊ม หยด หัวลดขนาด และอะตอมไมเซอร์แบบ crimp ไม่ได้ใช้ส่วนต่อประสานเดียวกันทั้งหมด.
คู่มือเกี่ยวกับ neck finish ของขวดเครื่องสำอาง อธิบายว่าทำไมคอขวดจึงเป็นข้อกำหนดเชิงหน้าที่มากกว่ารูปร่างที่มองเห็น ความเสียหายที่พื้นผิวหรือการตกแต่งบนพื้นที่ซีลอาจสร้างปัญหาแยกต่างหากได้ แม้ขนาดจะอยู่ในช่วงที่ยอมรับได้.
สำหรับฝาปิดแบบเกลียว ผู้ซื้อควรระบุขนาดที่ควบคุมการยึดเกลียวและการซีล สำหรับปั๊มหัวน้ำหอมแบบ crimp รูปทรงคอขวดแก้วและการยึด ferrule ต้องประเมินต่างออกไป สำหรับหยดและปั๊มโลชั่น ความลึกภายในขวดอาจส่งผลต่อตำแหน่งของ pipette หรือหลอดดูดที่ติดตั้งด้วย.
เมื่อตรวจสอบแบบวิศวกรรมขวด ควรขอให้ซัพพลายเออร์ระบุขนาดที่ควบคุมส่วนต่อประสานของฝาปิดตามที่ต้องการ อย่าสันนิษฐานว่าทุกขนาดที่แสดงในแบบมีความสำคัญเชิงหน้าที่เท่ากัน.
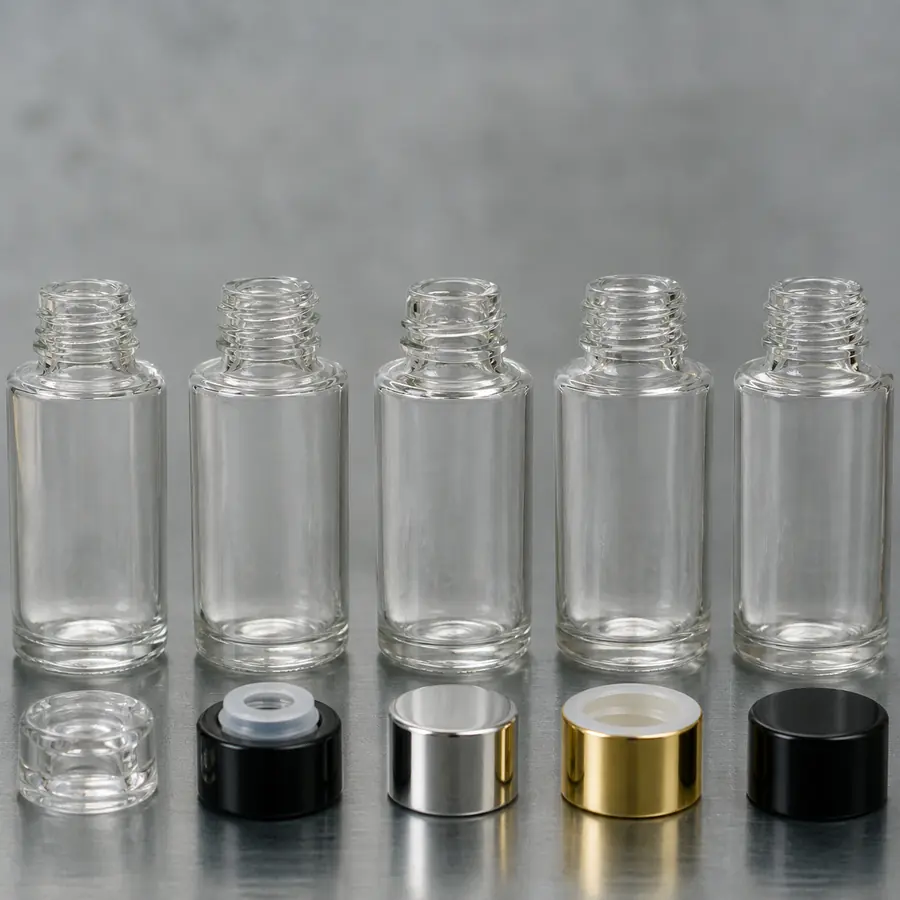
ขนาดฝาปิดใดบ้างที่สำคัญ?
ฝาปิดอาจขึ้นอยู่กับรูปทรงเกลียว รูใน ความสูงฝาปิด ความหนาของ liner หรือปะเก็น รูปทรง plug ขนาด ferrule ตำแหน่งตัวปั๊ม และความสัมพันธ์ระหว่างคุณลักษณะการซีลและการยึด หยดยังเพิ่มความสัมพันธ์ของ pipette และ wiper ปั๊มเพิ่มตำแหน่งหลอดดูดและระยะห่างของ actuator.
ภาพรวมของ ฝาปิดขวดเครื่องสำอาง แยกแยะปั๊ม หยด สเปรย์ ฝา และหัวลดขนาด แต่ละระบบควรประเมินโดยใช้ส่วนต่อประสานที่สร้างการยึด การซีล และการจ่ายจริง.
ตัวอย่างเช่น ปั๊มโลชั่นสองตัวอาจใช้ชื่อขนาดคอขวดระบุเหมือนกันแต่ใช้โครงสร้างปะเก็นหรือตำแหน่งที่นั่งภายในต่างกัน ลักษณะภายนอกไม่ได้ยืนยันว่าทั้งสองจะซีลได้ถูกต้องบนขวดแก้วเดียวกัน.
ผู้ซื้อควรยืนยัน revision ของแบบวิศวกรรม โครงสร้างการซีล และส่วนต่อประสานขวดที่ต้องการของฝาปิดที่เลือก เมื่อปะเก็นหรือ liner เป็นส่วนหนึ่งของชุดประกอบ วัสดุและขนาดของมันต้องรวมอยู่ในการทบทวนความเข้ากันได้ด้วย.
การสะสมค่าความคลาดเคลื่อน (tolerance stack-up) คืออะไร?
การสะสมค่าความคลาดเคลื่อนคือผลรวมของความแปรผันในหลายชิ้นส่วน คอขวดอาจอยู่ปลายหนึ่งของช่วง ขณะที่รูในของฝาปิด ปะเก็น และตัวหยุดภายในอยู่ปลายอีกด้าน แต่ละชิ้นอาจผ่านการตรวจสอบของตัวเอง แต่การซีลหรือการจัดแนวที่ประกอบแล้วอาจมีความทนทานน้อยลง.
การสะสมค่าความคลาดเคลื่อนเกิดขึ้นได้ทั้งสองทิศทาง การรวมกันแบบหนึ่งอาจรู้สึกหลวม อีกแบบหนึ่งอาจต้องใช้แรงประกอบสูง pipette อาจพ้นจากก้นขวดในขวดหนึ่งและสัมผัสก้นในอีกขวดหนึ่ง วัตถุประสงค์ของการวิเคราะห์และการทดสอบตัวอย่างคือการค้นหาระบบทั้งหมดยังคงทำงานได้ตลอดความแปรผันที่เป็นจริงหรือไม่.
พิจารณาชุดประกอบฝาเกลียวที่ความสูง finish ของขวด ตำแหน่งที่นั่งของฝาปิด และความหนาของปะเก็นต่างก็แปรผันภายในข้อกำหนดเฉพาะของแต่ละชิ้น ขนาดรวมกันของมันกำหนดแรงอัดซีลที่มีอยู่ การรวมกันที่เอื้ออำนวยอาจซีลได้ถูกต้อง ขณะที่การรวมกันอีกแบบของชิ้นส่วนที่สอดคล้องกันอาจให้ผลการประกอบที่ต่างออกไป.
นี่คือเหตุผลที่การวิเคราะห์ค่าความคลาดเคลื่อนควรมุ่งเน้นที่ขนาดที่ควบคุมส่วนต่อประสานเชิงหน้าที่จริง แทนที่จะเพียงบวกทุกขนาดในแบบวิศวกรรมของชิ้นส่วน.
ข้อมูลเชิงลึกจากผู้ผลิต: ขวดที่ผ่านและฝาปิดที่ผ่านไม่ได้ยืนยันว่าชุดประกอบจะผ่าน
จากมุมมองของการผลิตและการจัดหาบรรจุภัณฑ์ ความเสี่ยงในการประเมินที่พบบ่อยคือการอนุมัติขวดและฝาปิดแยกกัน แล้วสันนิษฐานว่าผลการตรวจสอบเฉพาะของแต่ละชิ้นยืนยันความเข้ากันได้.
FOLOVER PACK แนะนำให้ระบุขนาดที่ควบคุมส่วนต่อประสานการซีลและการยึดก่อนอนุมัติการจับคู่ขวดและฝาปิด เมื่อมีแบบวิศวกรรมและข้อมูลการผลิตที่เกี่ยวข้อง ผู้ซื้อควรพิจารณาว่าช่วงมิติที่ยอมรับได้มีปฏิสัมพันธ์กันอย่างไร รวมถึงการรวมกันที่อาจลดแรงอัดซีลหรือเพิ่มการรบกวนในการประกอบ.
ตัวอย่างเช่น ฝาปิดที่นั่งได้ถูกต้องบนตัวอย่างขวดหนึ่งอาจนั่งต่างออกไปบนขวดอีกขวดจากช่วงการผลิตที่ต้องการ ผู้ซื้อควรเปรียบเทียบตำแหน่งการซีลที่ประกอบแล้ว การยึดเกลียว และประสิทธิภาพเชิงหน้าที่ แทนที่จะเลือกเฉพาะตัวอย่างที่รู้สึกขันได้ง่ายที่สุด.
การวิเคราะห์มิติช่วยระบุความเสี่ยงที่อาจเกิดขึ้น แต่การตัดสินใจขั้นสุดท้ายต้องได้รับการสนับสนุนจากการประกอบจริงและการประเมินเชิงหน้าที่โดยใช้ชิ้นส่วนที่เป็นตัวแทนด้วย.

ค่าความคลาดเคลื่อนส่งผลต่อฝาเกลียวอย่างไร
ระบบเกลียวขึ้นอยู่กับการยึดเกลียวและความสัมพันธ์ของการนั่งสุดท้าย ความแปรผันสามารถเปลี่ยนจำนวนรอบที่มีผล ตำแหน่งที่รู้สึกถึงแรงต้าน แรงอัดปะเก็น และแรงบิดที่ต้องใช้เพื่อ reach จุดหยุดตามที่ต้องการ ฝาปิดอาจดูเหมือนขันแน่นแล้วขณะที่ส่วนต่อประสานการซีลยังไม่เพียงพอ.
แรงมากเกินไปอาจทำให้ปะเก็นเสียรูป เกลียวเสียหาย หรือทำให้ผู้ใช้เปิดยาก แรงน้อยเกินไปอาจทิ้งการซีลที่อ่อนแอ การตั้งค่าการประกอบต้องกำหนดสำหรับขวดและฝาปิดที่แน่นอน แล้วตรวจสอบกับหน่วยที่เป็นตัวแทน แทนที่จะคัดลอกจากบรรจุภัณฑ์อื่น.
การวัดแรงบิดสามารถสนับสนุนการประเมินระบบบรรจุภัณฑ์แบบเกลียว. ASTM D2063/D2063M-24, Standard Test Methods for Measurement of Torque Retention for Packages with Continuous Thread Closures Using Non-Automated (Manual) Torque Testing Equipment, อธิบายวิธีการวัดแรงบิดในการเปิดภายใต้สภาวะที่กำหนด.
มาตรฐานนี้ให้วิธีการวัด ไม่ใช่ข้อกำหนดแรงบิดในการขันสากลสำหรับขวดแก้วเครื่องสำอาง ต้องยืนยันการนำไปใช้กับฝาปิดและรูปแบบการทดสอบเฉพาะ มาตรฐานนี้ยังไม่แทนที่การทดสอบการรั่วซึมหรือการทดสอบเชิงหน้าที่ของบรรจุภัณฑ์สำเร็จรูป.
สำหรับผู้ซื้อ ข้อกำหนดในทางปฏิบัติคือการยืนยันวิธีการประกอบตามที่ต้องการ สภาวะการใช้งาน และเกณฑ์การยอมรับกับซัพพลายเออร์ เมื่อการวัดแรงบิดเกี่ยวข้อง ให้บันทึกวิธีการที่ตกลงและเปรียบเทียบผลลัพธ์กับตัวอย่างขวดและฝาปิดที่เป็นตัวแทน.
ค่าความคลาดเคลื่อนส่งผลต่อระบบ crimp อย่างไร
ระบบ crimp ขึ้นอยู่กับรูปทรง crimp ของขวด ferrule ของปั๊ม ปะเก็น และการตั้งค่าอุปกรณ์ ความแปรผันสามารถส่งผลต่อความสม่ำเสมอของการขึ้นรูป ferrule ตำแหน่งที่ปั๊มนั่ง แรงอัดปะเก็น การจัดแนว collar และการยึด ความสมมาตรที่มองเห็นมีประโยชน์แต่ไม่แทนที่การตรวจสอบการซีลและเชิงหน้าที่.
การเปลี่ยนแหล่งขวด ปั๊ม ปะเก็น หรืออุปกรณ์ crimping สามารถเปลี่ยนผลการประกอบได้ การตรวจสอบซ้ำควรมุ่งเน้นที่ส่วนต่อประสานที่อัปเดตและช่วงการผลิตที่คาดหมาย.
สำหรับบรรจุภัณฑ์น้ำหอม ผู้ซื้อควรตรวจสอบขวดคอ crimp ที่เลือก ferrule ของปั๊ม และปะเก็นเป็นชุดประกอบเดียว กระบวนการ crimp ต้องสร้างการยึดและสภาวะการซีลตามที่ต้องการโดยไม่ทำให้คอขวดแก้วหรือชิ้นส่วนปั๊มเสียหาย.
collar ตกแต่งที่วางตำแหน่งถูกต้องไม่สามารถชดเชยปั๊มเชิงหน้าที่ที่ประกอบไม่ถูกต้องได้ อนุมัติชุดประกอบที่ crimp แล้วก่อนที่จะถือว่าลักษณะ collar และฝาขั้นสุดท้ายเป็นหลักฐานของการอนุมัติบรรจุภัณฑ์ทั้งหมด.
ค่าความคลาดเคลื่อนส่งผลต่อปั๊มและหยดอย่างไร
ปั๊มต้องการความพอดีคอขวดที่ถูกต้อง การซีล ตำแหน่งห้อง และรูปทรงหลอดดูด หยดเพิ่ม bulb, pipette, wiper (ถ้ามี) และการนั่งของฝาปิด ความแปรผันของความสูงขวดหรือก้นภายในสามารถเปลี่ยนระยะห่างของหลอด ความแปรผันของการนั่งของฝาปิดสามารถเลื่อน pipette หรือหลอดดูดที่ติดตั้งได้ แม้ความยาวที่ตัดจะไม่เปลี่ยน.
การอนุมัติเชิงหน้าที่จึงรวมถึงการจ่าย ไม่ใช่เพียงการยึดติด การเตรียมปั๊ม การคืนตัว ความสม่ำเสมอของปริมาณจ่าย การดูดขึ้น การปล่อย การเช็ด และการรั่วซึม อาจเผยให้เห็นความสัมพันธ์ของการประกอบที่การตรวจสอบความพอดีแบบสถิตมองไม่เห็น เรียกดู ปั๊ม หยด และอุปกรณ์เสริมขวด, แล้วตรวจสอบชิ้นส่วนที่เลือกเป็นระบบที่สมบูรณ์.
ตัวอย่างเช่น ปิเปตของดรอปเปอร์อาจมีตำแหน่งติดตั้งที่ยอมรับได้ในขวดหนึ่ง แต่ไปสัมผัสกับก้นขวดอีกขวดหนึ่งที่มีความลึกภายในต่างกัน หากการสัมผัสนั้นทำให้ปิดฝาไม่สามารถเข้าที่ได้อย่างถูกต้อง ปัญหาอาจส่งผลต่อทั้งการจ่ายผลิตภัณฑ์และการซีล.
ในทำนองเดียวกัน ปั๊มโลชั่นอาจประกอบเข้ากับคอขวดได้ แต่หลอดดูด (dip tube) ไม่เหมาะสมกับรูปทรงขวดจริงหรือระดับการบรรจุที่ต้องการ.
ผู้ซื้อควรประเมินดิสเพนเซอร์ที่เลือกกับสูตรผลิตภัณฑ์จริง ไม่ควรยืนยันความเข้ากันได้ของขวดและฝาปิดจากเพียงการทดสอบประกอบกับบรรจุภัณฑ์เปล่าเท่านั้น.
อาการที่พบบ่อยของปัญหาเรื่องพิกัดความเผื่อ
ฝาปิดหลวม ขันยาก ปั๊มวางตัวไม่ตรงแนว หรือขวดรั่ว อาจบ่งชี้ถึงปัญหาความเข้ากันได้ด้านขนาด อย่างไรก็ตาม อาการเหล่านี้อาจเกิดจากชิ้นส่วนเสียหาย การประกอบไม่ถูกต้อง ปฏิกิริยาระหว่างวัสดุ หรือสภาวะการจัดเก็บและขนย้ายได้เช่นกัน.
ตารางต่อไปนี้ระบุความสัมพันธ์ด้านพิกัดความเผื่อที่เป็นไปได้ และการตรวจสอบขั้นถัดไปที่ผู้ซื้อควรทำก่อนสรุปสาเหตุที่แท้จริง.
| อาการ | ความสัมพันธ์ด้านพิกัดความเผื่อที่เป็นไปได้ | การตรวจสอบขั้นถัดไป |
|---|---|---|
| ฝาปิดหลวมหรือโยก | ความคลาดเคลื่อนของเกลียว รูใน คอขวด หรือการเข้าที่. | เปรียบเทียบชิ้นส่วนจริงกับแบบวิศวกรรมและตัวอย่างที่อนุมัติ ตรวจสอบว่าฝาปิดเข้าที่ตำแหน่งที่ตั้งใจไว้หรือไม่. |
| แรงในการประกอบสูง | การสวมแน่นเกินไปหรือการบีบอัดซีลมากเกินไป. | ตรวจสอบหลายชิ้น ทบทวนขนาดของชิ้นส่วนที่ประกบกัน และยืนยันวิธีการประกอบที่อนุมัติ. |
| ปั๊มหรือคอปลอกวางตัวไม่ตรงแนว | ความสูงของ finish การเข้าที่ หรือความสัมพันธ์ของการ crimp. | วัดพื้นผิวประกบที่เกี่ยวข้องและตรวจสอบการตั้งค่าเครื่องจักร แยกแยะการวางแนวเพื่อความสวยงามออกจากซีลปั๊มที่ทำหน้าที่จริง. |
| การรั่วซึม | ความสัมพันธ์ในการซีลไม่เพียงพอหรือไม่สม่ำเสมอ. | ระบุเส้นทางรั่ว และตรวจสอบปะเก็น พื้นผิวซีล และการประกอบ ก่อนเปลี่ยนชิ้นส่วน. |
| หลอดดูดชนหรือขัดข้อง | ความสูงเมื่อติดตั้ง ความลึกของขวด หรือความคลาดเคลื่อนของหลอดดูด. | ตรวจสอบระยะห่างเมื่อประกอบในชิ้นส่วนตัวแทนหลายชิ้น และยืนยันว่าฝาปิดเข้าที่ตำแหน่งที่ตั้งใจไว้. |
บทความเกี่ยวกับ สาเหตุที่ขวดเครื่องสำอางรั่วซึม จัดวางพิกัดความเผื่อไว้ในระบบสาเหตุที่แท้จริงในภาพรวม ซึ่งรวมถึงการประกอบ สูตร การจัดเก็บ และการขนส่ง.
การแก้ปัญหาเชิงปฏิบัติ: เมื่อขวดและปั๊มซีลไม่สม่ำเสมอ
พิจารณาขวดโลชั่นในขั้นพัฒนาที่ประกอบกับปั๊มที่จัดหามาแยกจากขวดแก้ว ตัวอย่างบางชิ้นเข้าที่ตามปกติ ขณะที่บางชิ้นแสดงการวางแนวฝาปิดที่ไม่สม่ำเสมอหรือมีของเหลวรอบคอขวดหลังการทดสอบ.
ขั้นแรกคือเปรียบเทียบชุดประกอบที่ได้รับผลกระทบกับแบบวิศวกรรมชิ้นส่วนที่อนุมัติและตัวอย่างอ้างอิงจริง ตรวจสอบคอขวด ฝาปิดปั๊ม และปะเก็น จากนั้นตรวจสอบว่าพื้นผิวซีลที่ตั้งใจไว้สัมผัสกันอย่างถูกต้องหรือไม่.
หากชิ้นส่วนเป็นไปตามข้อกำหนดเฉพาะของแต่ละชิ้น แต่ผลลัพธ์เมื่อประกอบกลับแปรผัน ให้ทบทวนขนาดที่ควบคุมการเข้าที่ของฝาปิดและการบีบอัดปะเก็น เปรียบเทียบตัวอย่างตัวแทนจากแหล่งชิ้นส่วนที่ตั้งใจไว้ ก่อนตัดสินว่าจำเป็นต้องปรับข้อกำหนดหรือการประกอบหรือไม่.
อาการที่สังเกตได้เพียงอย่างเดียวไม่ได้พิสูจน์ว่าปัญหาเกิดจากพิกัดความเผื่อของเกลียว ต้องพิจารณาปะเก็น วิธีการประกอบ ความเสียหายของชิ้นส่วน และสูตรจริงด้วย.
นี่เป็นสถานการณ์ตัวอย่างเพื่อการแก้ปัญหา ไม่ใช่เหตุการณ์จริงของลูกค้า FOLOVER หรือผลการทดสอบภายใน.
เหตุใดตัวอย่างทอง (Golden Sample) และแบบวิศวกรรมจึงสำคัญ
แบบวิศวกรรมกำหนดข้อกำหนดที่วัดได้และการควบคุมการแก้ไข ตัวอย่างทองให้ตัวอย่างอ้างอิงทางกายภาพสำหรับรูปลักษณ์ การประกอบ และการทำงาน ทั้งสองอย่างไม่เพียงพอโดยลำพัง: ตัวอย่างอาจไม่เป็นตัวแทนของช่วงที่ยอมรับได้ทั้งหมด ขณะที่แบบวิศวกรรมไม่สามารถบันทึกทุกการสังเกตด้วยการสัมผัสหรือการมองเห็น.
สำหรับชุดประกอบขวดแก้วและปั๊ม ตัวอย่างที่อนุมัติควรเป็นตัวแทนของชุดชิ้นส่วนสุดท้าย ไม่ใช่ขวดเดี่ยวหรือฝาปิดที่แยกออกมา ควรเก็บรักษาสภาพการประกอบและการทดสอบที่เกี่ยวข้องไว้ เพื่อให้สามารถเปรียบเทียบตัวอย่างกับชิ้นส่วนที่ผลิตจริงได้อย่างมีความหมาย.
ผู้ซื้อไม่ควรใช้ตัวอย่างทองแทนข้อกำหนดด้านขนาด ตัวอย่างอ้างอิงทางกายภาพกำหนดผลลัพธ์การประกอบที่ตั้งใจไว้ ขณะที่แบบวิศวกรรมที่ควบคุมและเกณฑ์การตรวจสอบกำหนดว่าความแปรผันในการผลิตใดยอมรับได้.
เหตุใดการผสมชิ้นส่วนข้ามซัพพลายเออร์จึงต้องมีการตรวจสอบยืนยัน
ชิ้นส่วนที่มีชื่อหรือขนาดระบุใกล้เคียงกันอาจใช้รูปทรงโดยละเอียด วัสดุ หรือรูปแบบพิกัดความเผื่อที่แตกต่างกัน การนำขวดจากแหล่งหนึ่งมาผสมกับปั๊ม ดรอปเปอร์ หรือปะเก็นจากอีกแหล่งหนึ่งอาจใช้งานได้ แต่ต้องไม่สันนิษฐานว่าใช้ได้ ชุดผสมใหม่มีพฤติกรรมการซ้อนทับขนาดและการประกอบเป็นของตัวเอง.
ขอแบบวิศวกรรมเมื่อมีให้ เปรียบเทียบพื้นผิวประกบที่สำคัญ และขอชิ้นส่วนตัวแทนจากแหล่งผลิตที่ตั้งใจไว้ ทดสอบระบบที่ผสมกันกับสูตรและวิธีการประกอบที่จะใช้จริง.
สำหรับโครงการที่ใช้ชิ้นส่วนจากหลายซัพพลายเออร์ ควรกำหนดว่าใครรับผิดชอบในการยืนยันการกำหนดค่าขวดและฝาปิดขั้นสุดท้าย การอนุมัติขวดแก้วโดยซัพพลายเออร์รายหนึ่งและปั๊มโดยอีกรายหนึ่งไม่ได้ยืนยันว่าบรรจุภัณฑ์ที่ผสมกันได้รับการตรวจสอบยืนยันแล้ว.
FOLOVER PACK แนะนำให้ระบุแหล่งชิ้นส่วนที่ตั้งใจไว้และความรับผิดชอบในการประกอบ ก่อนการอนุมัติตัวอย่างขั้นสุดท้าย ผู้ซื้อควรตกลงกันด้วยว่าจะทบทวนการเปลี่ยนชิ้นส่วน การแก้ไขแบบวิศวกรรม หรือการเปลี่ยนซัพพลายเออร์อย่างไร.
วิธีตรวจสอบยืนยันความเข้ากันได้ก่อนการผลิตจำนวนมาก
ควรตรวจสอบยืนยันความเข้ากันได้ของขวดและฝาปิดโดยใช้ชิ้นส่วนตัวแทนจากการกำหนดค่าการผลิตที่ตั้งใจไว้ การประเมินต้องครอบคลุมทั้งความสัมพันธ์ด้านขนาดและประสิทธิภาพจริงของบรรจุภัณฑ์ที่ประกอบแล้ว.
- ล็อกข้อกำหนดของขวด ฝาปิด ซีล ดิสเพนเซอร์ และหลอดดูด ที่ตั้งใจไว้.
- ทบทวนแบบวิศวกรรมปัจจุบันและระบุพื้นผิวประกบที่ควบคุมการเข้าพอดีและการซีล.
- ขอชิ้นส่วนตัวแทนจากแหล่งผลิตที่ตั้งใจไว้ ไม่ใช่เพียงตัวอย่างที่ดีที่สุดชิ้นเดียว.
- เมื่อข้อกำหนดที่มีอยู่รองรับ ให้ประเมินชุดผสมชิ้นส่วนที่อาจทำให้เกิดการซ้อนทับขนาดที่ไม่พึงประสงค์.
- ประกอบตัวอย่างโดยใช้วิธีการผลิตและการตั้งค่าที่ตั้งใจไว้.
- ตรวจสอบการสวมประกบ การเข้าที่ การวางแนว สภาพปะเก็น และระยะห่างของหลอดดูดหรือปิเปต.
- บรรจุด้วยสูตรจริงและทดสอบการรั่วและการทำงานของดิสเพนเซอร์ภายใต้สภาวะการจัดเก็บและการใช้งานที่เกี่ยวข้อง.
- เปรียบเทียบผลลัพธ์ที่ทำซ้ำและบันทึกล็อตชิ้นส่วน การแก้ไขแบบวิศวกรรม สภาพการประกอบ และความล้มเหลวที่สังเกตได้.
- เก็บรักษาชุดประกอบทางกายภาพที่อนุมัติไว้ และกำหนดข้อกำหนดการตรวจสอบการผลิต.
- ตรวจสอบคุณลักษณะที่ได้รับผลกระทบซ้ำอีกครั้งหลังจากมีการเปลี่ยนแปลงซัพพลายเออร์ แบบร่าง วัสดุ เครื่องมือผลิต หรือการประกอบที่เกี่ยวข้อง.
วิธีการทดสอบ จำนวนตัวอย่าง และเกณฑ์การยอมรับควรสะท้อนถึงโครงสร้างบรรจุภัณฑ์ที่เลือกและความเสี่ยงที่ระบุไว้ ไม่มีค่าแรงบิด ค่าเผื่อมิติ ขีดจำกัดการรั่วซึม หรือจำนวนตัวอย่างใดที่เป็นสากลซึ่งใช้ยืนยันความเข้ากันได้สำหรับขวดเครื่องสำอางและฝาทุกแบบ.
กรอบการทำงานฉบับสมบูรณ์อยู่ใน การทดสอบความเข้ากันได้ของบรรจุภัณฑ์เครื่องสำอาง; บทความนี้มุ่งเน้นที่ความแปรผันทางมิติ ใช้ คู่มือฝาขวดเครื่องสำอาง สำหรับบริบทการเลือกใช้ บทความทางเทคนิคจัดอยู่ใน เทคโนโลยีบรรจุภัณฑ์ และพื้นฐานส่วนประกอบอยู่ใน ความรู้เกี่ยวกับผลิตภัณฑ์.
วิธีตรวจสอบแบบร่างขวดและฝา
เริ่มต้นด้วยการยืนยันว่าเอกสารทุกฉบับเป็นของส่วนประกอบที่เสนอและเป็นฉบับปรับปรุงปัจจุบัน ระบุว่าพื้นผิวใดยึดฝา พื้นผิวใดสร้างซีล และพื้นผิวใดกำหนดตำแหน่งปั๊มหรือดรอปเปอร์ มิติหนึ่งอาจสำคัญต่อรูปลักษณ์โดยไม่ควบคุมการทำงาน ขณะที่แนวซีลที่มองเห็นได้น้อยกว่าอาจเป็นส่วนที่สำคัญยิ่ง.
เปรียบเทียบระบบอ้างอิงของแบบร่างก่อนที่จะลบหรือรวมมิติ หากแบบร่างฉบับหนึ่งละเว้นส่วนประกอบที่ประกบกันหรือใช้datumที่แตกต่างกัน ให้ขอคำชี้แจงแทนที่จะสร้างการคำนวณที่ผิดพลาด บันทึกคำถามและการยืนยันจากซัพพลายเออร์ไว้พร้อมกับการเลือกส่วนประกอบขั้นสุดท้าย.
เมื่อเปรียบเทียบแบบร่างขวดกับแบบร่างฝา ผู้ซื้อควรตรวจสอบว่ามิติที่ระบุนั้นอธิบายพื้นผิวการทำงานที่สอดคล้องกันหรือไม่ ไม่ควรนำเส้นผ่านศูนย์กลางภายนอกของคอขวดแก้วไปเปรียบเทียบกับมิติภายในฝาที่ไม่เกี่ยวข้องเพียงเพราะค่าตัวเลขดูใกล้เคียงกัน.
หากแบบร่างที่มีอยู่ไม่สามารถระบุรูปทรงการซีลหรือการยึดได้ชัดเจนพอที่จะสร้างความสัมพันธ์ตามที่ต้องการ ให้ขอข้อมูลทางเทคนิคเพิ่มเติมหรือข้อกำหนดส่วนประกอบที่ประกบกันซึ่งได้รับอนุมัติจากซัพพลายเออร์.
การเฝ้าติดตามล็อตการผลิต
การอนุมัติความเข้ากันได้ควรนำไปสู่การตรวจสอบขาเข้าหรือการตรวจสอบการผลิตที่ทำซ้ำได้ ครอบคลุมมิติวิกฤต สภาพคอขวดและฝา พฤติกรรมการประกอบ การซีล และฟังก์ชันการจ่ายที่เกี่ยวข้อง เลือกวิธีการตรวจสอบและแผนการสุ่มตัวอย่างตามข้อกำหนดที่ได้รับอนุมัติของโครงการและความเสี่ยงที่ระบุไว้.
เปรียบเทียบผลลัพธ์ข้ามล็อตการผลิตเพื่อระบุแนวโน้มทางมิติและการเปลี่ยนแปลงพฤติกรรมการประกอบ การเปลี่ยนแปลงค่าที่วัดได้ซึ่งยังอยู่ในช่วงค่าเผื่อที่อนุมัติไม่ถือเป็นข้อบกพร่องโดยอัตโนมัติ แต่แนวโน้มที่เกิดขึ้นอาจต้องสอบสวนหากลดขอบเขตการทำงานลงหรือเกิดขึ้นพร้อมกับการซีลหรือการจ่ายที่ไม่สม่ำเสมอ.
สำหรับโครงการที่มีซัพพลายเออร์หลายราย ให้เก็บข้อมูลระบุส่วนประกอบและล็อตไว้ เพื่อให้ปัญหาการประกอบใดๆ สามารถสืบย้อนไปยังขวด ฝา ปะเก็น หรือส่วนประกอบการจ่ายที่เกี่ยวข้องได้ สอบสวนข้อสังเกตทางมิติควบคู่กับหลักฐานการประกอบจริงและการทำงาน แทนที่จะถือความแตกต่างที่มองเห็นเป็นหลักฐานของความล้มเหลวของค่าเผื่อ.
เมื่อใดที่ต้องตรวจสอบซ้ำ
อาจจำเป็นต้องตรวจสอบซ้ำหลังจากมีการเปลี่ยนแปลงแม่พิมพ์ขวด เครื่องมือผลิตฝา ปะเก็น วัสดุ ซัพพลายเออร์ แบบร่าง ตัวปั๊ม ปิเปตต์ หลอดดูด หรือการตกแต่งใกล้คอขวด หรืออุปกรณ์ประกอบ.
ขอบเขตควรขึ้นอยู่กับส่วนต่อประสานที่ได้รับผลกระทบ ตัวอย่างเช่น การเปลี่ยนฝาครอบตกแต่งอาจต้องตรวจสอบรูปลักษณ์และระยะห่างของแอคชูเอเตอร์ โดยไม่ต้องวัดคอขวดทั้งหมดซ้ำ การเปลี่ยนปะเก็นหรือเปลี่ยนเครื่องมือผลิตคอขวดอาจเปลี่ยนรูปทรงการซีล และอาจต้องประเมินมิติ การประกอบ และการรั่วซึมใหม่.
ผู้ซื้อควรระบุข้อกำหนดที่เปลี่ยนแปลง ประเมินผลกระทบต่อคุณลักษณะที่เคยอนุมัติไว้ และตกลงเกี่ยวกับการตรวจสอบที่จำเป็นก่อนยอมรับโครงสร้างที่แก้ไขแล้ว ซึ่งสำคัญเป็นพิเศษเมื่อขวดและฝามาจากซัพพลายเออร์รายต่างกัน.
การสื่อสารค่าเผื่อใน RFQ
RFQ ด้านความเข้ากันได้ควรระบุส่วนประกอบที่แน่นอนและข้อกำหนดการทำงาน แทนที่จะขอเพียงขนาดคอขวดแบบทั่วไป หากคำถามเกี่ยวข้องกับปัญหาที่มีอยู่ ให้อธิบายอาการที่พบและให้ชิ้นส่วนที่ได้รับผลกระทบหรือภาพถ่ายที่เกี่ยวข้อง เพื่อให้ซัพพลายเออร์สามารถสอบสวนส่วนต่อประสานที่ถูกต้องได้.
รายการตรวจสอบ RFQ สำหรับความเข้ากันได้ของขวดและฝา
- รหัสอ้างอิงขวดที่แน่นอน ความจุที่ต้องการ และแบบร่างทางเทคนิคที่มีอยู่.
- รหัสอ้างอิงฝา ปั๊ม ดรอปเปอร์ หรือสเปรย์ที่เลือก และฉบับปรับปรุงแบบร่างที่ใช้.
- neck finish ที่ยืนยันแล้ว โครงสร้างการซีล และข้อกำหนดปะเก็นหรือไลเนอร์ที่เกี่ยวข้อง.
- สูตรที่ตั้งใจใช้ ข้อกำหนดการจ่าย และสภาวะการจัดเก็บและการใช้งานที่คาดหมาย.
- แหล่งที่มาของส่วนประกอบและความรับผิดชอบในการประกอบขั้นสุดท้าย.
- การประเมินตัวอย่างที่ต้องการ การตรวจสอบมิติ และการตรวจสอบการรั่วซึมหรือการจ่าย.
- ตัวอย่างจริงที่เคยอนุมัติหรือปัญหาที่บันทึกไว้อย่างชัดเจนกับโครงสร้างปัจจุบัน.
- เกณฑ์การยอมรับเฉพาะโครงการและบันทึกการอนุมัติการผลิตที่ต้องการ.
เมื่อขอใบเสนอราคาจาก FOLOVER PACK โปรดแชร์รหัสอ้างอิงส่วนประกอบที่เลือกและแบบร่างหรือตัวอย่างจริงที่มีอยู่ รายละเอียดเหล่านี้ช่วยกำหนดว่าขวดและฝาที่เสนอสามารถประเมินเป็นระบบบรรจุภัณฑ์เดียวกันได้หรือไม่.
บทสรุป
ไม่สามารถยืนยันความเข้ากันได้ของขวดและฝาจากขนาดระบุเพียงอย่างเดียว ความแปรผันในการผลิตจริงของขวด ซีล ฝา และอุปกรณ์จ่าย เปลี่ยนแปลงความสัมพันธ์เมื่อประกอบเข้าด้วยกัน แบบร่าง ชิ้นส่วนตัวแทน การประกอบที่ควบคุม และการทดสอบบรรจุภัณฑ์ที่บรรจุแล้วซึ่งทำซ้ำได้ ช่วยให้ผู้ซื้ออนุมัติระบบที่ทำงานได้ภายใต้ความแปรผันที่คาดหมาย.
สำหรับผู้ซื้อบรรจุภัณฑ์เครื่องสำอาง B2B สิ่งสำคัญคือการอนุมัติโครงสร้างขวดและฝาทั้งชุด แทนที่จะพึ่งพาความสอดคล้องทางมิติของส่วนประกอบแต่ละชิ้น ยืนยันส่วนต่อประสานการทำงาน ระบุความเสี่ยงจากการสะสมค่าเผื่อที่อาจเกิดขึ้น และกำหนดข้อกำหนดตัวอย่างจริงและการตรวจสอบการผลิตก่อนการผลิตจำนวนมาก.
FOLOVER PACK สนับสนุนการเลือกขวดแก้วเครื่องสำอาง การจับคู่ฝา และการจัดหาส่วนประกอบที่ประสานกัน แชร์ขวดที่เลือก ข้อกำหนดฝา สูตรที่ตั้งใจใช้ และข้อกำหนดการประกอบของคุณ เพื่อหารือเกี่ยวกับตัวเลือกบรรจุภัณฑ์ที่เหมาะสมและการประเมินตัวอย่าง.
คำถามที่พบบ่อย
ความคลาดเคลื่อน (tolerance) ในงานบรรจุภัณฑ์หมายถึงอะไร
พิกัดความเผื่อในการผลิตคือช่วงการแปรผันที่ยอมรับได้รอบขนาดหรือคุณลักษณะที่กำหนดไว้ ชิ้นส่วนที่ผลิตจริงอาจแปรผันได้ภายในช่วงที่อนุมัตินั้น ขวดและฝาปิดอาจเป็นไปตามข้อกำหนดเฉพาะของแต่ละชิ้นส่วนแล้ว แต่ยังคงต้องมีการทดสอบประกอบเพื่อยืนยันความเข้ากันได้ ผู้ซื้อควรตรวจสอบแบบวิศวกรรมที่เกี่ยวข้องและตรวจยืนยันระบบบรรจุภัณฑ์ทั้งหมดก่อนอนุมัติการผลิต.
ทำไมฝาสองอันที่มีขนาดเดียวกันจึงใส่ได้ไม่เหมือนกัน?
ฝาสองแบบที่มีขนาดระบุ (nominal size) เท่ากันอาจประกอบเข้ากับขวดได้ไม่เหมือนกัน เนื่องจากโปรไฟล์เกลียว (thread profile) ขนาดภายใน ปะเก็น และโครงสร้างการรองรับ (seating structure) ที่แท้จริงอาจแตกต่างกัน ความแปรผันจากกระบวนการผลิตอาจทำให้ความสัมพันธ์เมื่อประกอบเข้าด้วยกันเปลี่ยนแปลงไปอีก ผู้ซื้อควรเปรียบเทียบสเปกของฝาและขวดที่เลือกไว้ และยืนยันความพอดีทางกายภาพ การปิดผนึก และการจ่ายผลิตภัณฑ์ แทนที่จะอาศัยเพียงขนาดระบุ (nominal size) เท่านั้น.
ค่าเผื่อการผลิตสามารถทำให้เกิดการรั่วซึมได้หรือไม่
ใช่ ความแปรผันของมิติที่รวมกันอาจส่งผลให้การซีลไม่เพียงพอหรือไม่สม่ำเสมอ แม้ว่าแต่ละชิ้นส่วนจะเป็นไปตามข้อกำหนดของตนก็ตาม อย่างไรก็ตาม การรั่วไหลอาจเกิดจากข้อผิดพลาดในการประกอบ พื้นผิวซีลเสียหาย แผ่นซีลไม่เข้ากัน หรือสภาวะอื่น ๆ ผู้ซื้อควรระบุเส้นทางการรั่วและตรวจสอบชุดประกอบขวดและฝาปิดทั้งหมดก่อนที่จะระบุสาเหตุที่แท้จริง.
Tolerance stack-up คืออะไร?
Tolerance stack-up คือผลสะสมของความแปรผันทางมิติที่เกิดขึ้นกับชิ้นส่วนหลายชิ้นในระบบบรรจุภัณฑ์ที่ประกอบเข้าด้วยกันหนึ่งระบบ มิติที่รวมกันนี้อาจส่งผลต่อการยึดเกลียว การบีบอัดปะเก็น การวางตัวของฝาปิด และการจัดแนวของอุปกรณ์จ่ายผลิตภัณฑ์ ผู้ซื้อควรระบุมิติสำคัญที่ต้องประกอบเข้าคู่กัน และประเมินชุดชิ้นส่วนตัวแทนเพื่อยืนยันว่าชุดประกอบทั้งหมดยังคงใช้งานได้ภายใต้ความแปรผันในการผลิตที่คาดว่าจะเกิดขึ้น.
ทำไมต้องทดสอบขวดและปั๊มร่วมกัน?
คอขวด ปะเก็น ฝาปิด ปั๊ม หลอดดูด และสูตรผลิตภัณฑ์ทำงานร่วมกันเป็นระบบบรรจุภัณฑ์เดียว ปั๊มอาจประกอบเข้ากับขวดได้แต่ไม่สามารถผนึกได้ตามที่ต้องการหรือให้ประสิทธิภาพการจ่ายตามที่ตั้งใจ ผู้ซื้อควรทดสอบชิ้นส่วนที่เลือกไว้ร่วมกัน ตรวจสอบการวางฝาปิดและตำแหน่งหลอดดูด และประเมินการรั่วซึมและการจ่ายกับสูตรผลิตภัณฑ์จริงก่อนการผลิตจำนวนมาก.
สามารถนำชิ้นส่วนจากซัพพลายเออร์รายอื่นมาผสมกันได้หรือไม่
ได้ครับ/ค่ะ สามารถพิจารณาชิ้นส่วนจากซัพพลายเออร์รายอื่นได้ แต่ต้องยืนยันความเข้ากันได้สำหรับการประกอบร่วมกันของชิ้นส่วนชุดนั้นโดยเฉพาะ ขนาดระบุที่ใกล้เคียงกันไม่ได้ยืนยันว่าเกลียว รูปทรงการซีล ปะเก็น หรือพฤติกรรมการประกอบจะเข้าคู่กัน ผู้ซื้อควรขอข้อมูลจำเพาะที่เกี่ยวข้อง ประกอบชิ้นส่วนตัวอย่างจากแหล่งที่ตั้งใจจะใช้จริง และตรวจสอบบรรจุภัณฑ์สำเร็จรูปก่อนอนุมัติการผลิต.