
Una linea vicino alla spalla di una bottiglia può essere un riflesso, un'impronta di stampo o una vera crepa. Una piccola bolla racchiusa solleva una questione diversa rispetto al vetro mancante sul bordo di tenuta. L'ispettore deve innanzitutto identificare la caratteristica e la sua posizione, non assegnare lo stesso rischio a ogni segno visibile.
I difetti comuni delle bottiglie in vetro includono crepe, fessurazioni, schegge, bolle, inclusioni solide, vetro in eccesso in corrispondenza dei giunti dello stampo, finiture deformate e basi instabili. Il primo passo utile è identificare che cosa sia il segno, dove si trovi e se interessi la struttura del vetro, la funzionalità della confezione o principalmente il suo aspetto. L'ispezione visiva può individuare molti problemi; non può stabilire ogni proprietà meccanica o dimensionale rilevante.
Che cosa si considera un difetto di una bottiglia in vetro?
Un difetto di fabbricazione non è la stessa cosa di una normale caratteristica di stampaggio
Le bottiglie in vetro sono formate in stampi e alcune caratteristiche visibili derivano da questo processo. Una linea di giunzione dello stampo liscia e uniforme, ad esempio, non è automaticamente un difetto da scartare. Una cresta tagliente di vetro in eccesso sullo stesso giunto è un riscontro diverso. Allo stesso modo, una piccola bolla racchiusa nel vetro e una bolla aperta in superficie non vanno raggruppate solo perché entrambe assomigliano a bolle.
La distinzione dipende anche dalla specifica di prodotto concordata. Un segno visibile potrebbe essere inaccettabile sulla parte frontale di una bottiglia per fragranza trasparente ma rientrare nei criteri estetici definiti per un altro contenitore. Un danno legato alla sicurezza non può essere trascurato solo perché è difficile da vedere.
La posizione fornisce il primo indizio
Gli ispettori usano termini come finitura per l'apertura superiore e le sue caratteristiche funzionali, collo per la zona sottostante, spalla per la transizione verso il corpo principale e tallone per la transizione verso la base. Ogni zona ha una funzione diversa. La finitura supporta l'accoppiamento o la tenuta del tappo; il corpo contiene il prodotto; la base deve sostenere la confezione riempita sulla superficie prevista.
Per un rapporto utile al fornitore, scattare due viste: una abbastanza ravvicinata da mostrare chiaramente il segno e una che mostri dove si trova sulla bottiglia completa. Registrare il riferimento della bottiglia e il lotto insieme alle fotografie.
Quali sono i difetti più comuni delle bottiglie in vetro?
Bolle, semi e soffiature
Un seme è una piccola inclusione gassosa nel vetro. Bolle racchiuse più grandi e formazioni simili a soffiature possono essere più evidenti, soprattutto nelle bottiglie trasparenti o nelle basi decorative spesse. Ciò che conta non è solo la presenza di una caratteristica tondeggiante, ma le sue dimensioni, la posizione, la distribuzione e se raggiunge o altera una superficie.
Stabilire innanzitutto se la bolla è racchiusa nel vetro o aperta su una superficie. Un gruppo vicino a un bordo o una cavità che rompe la superficie richiede un esame più attento. Per un seme racchiuso, registrarne dimensioni e posizione, poi confrontare il riscontro con i criteri estetici concordati per quella specifica bottiglia.
Pietre, inclusioni e corde
Le pietre e altre inclusioni solide possono apparire come particelle inglobate nel vetro. Una corda è una striatura o linea dovuta a una differenza all'interno del vetro, non a un normale graffio superficiale. Queste caratteristiche possono sembrare simili nelle fotografie, ma le loro origini e implicazioni non sono intercambiabili.
Contrassegnare la posizione e fotografare la caratteristica da più angolazioni. Verificare se si ripete nelle bottiglie vicine. La sua composizione e la causa precisa della condizione del vetro non possono essere stabilite da una fotografia; un'inclusione vicina a una crepa merita particolare attenzione durante la revisione tecnica.
Crepe, fessurazioni e vetro scheggiato

Questi sono tre riscontri che gli acquirenti dovrebbero imparare a distinguere. Una crepa è una frattura nel vetro; una crepa passante si estende attraverso la parete. Il termine fessurazione è comunemente usato nell'ispezione dei contenitori per una crepa localizzata che non attraversa l'intero spessore del vetro. Una scheggia indica che una parte di vetro si è staccata, spesso lasciando un bordo irregolare o a forma di conchiglia. La terminologia può variare tra i riferimenti tecnici, quindi un accordo di ispezione dovrebbe definire come viene usato ciascun termine.
Una fessurazione sottile può diventare visibile solo ruotando la bottiglia sotto luce riflessa. Una scheggia è più facilmente riconoscibile per il materiale mancante, anche se la rottura può essere molto piccola. Una crepa passante può comparire lungo la spalla, una linea di giunzione, la finitura o la base; la sua lunghezza apparente in una fotografia non indica all'ispettore quanto in profondità penetri.
| Riscontro | Che cosa cercare | Cosa cambia | Risposta iniziale |
|---|---|---|---|
| Cricca passante | Una frattura che attraversa la parete della bottiglia | Integrità del contenitore | Isolare; non riempire né utilizzare |
| Controllare | Una frattura sottile e localizzata; spesso più facile da vedere in luce riflessa | Resistenza locale del vetro; possibile propagazione della cricca | Isolare il danno sospetto per la valutazione |
| Scheggiatura | Vetro mancante, spesso lungo un bordo | Affilatura, contatto di tenuta o resistenza locale, a seconda della posizione | Registrarne la posizione e valutarla rispetto ai criteri applicabili |
Non utilizzare una presunta profondità della cricca di “più di 2 mm” come definizione universale di cricca passante. La penetrazione attraverso la parete e la profondità misurata sono caratteristiche diverse. Una frattura dall'aspetto superficiale non è necessariamente accettabile, soprattutto in corrispondenza del finish, della spalla o del tallone. Viceversa, il solo aspetto di una linea non può confermare se una frattura sia passante; ciò può richiedere ulteriori indagini.
La posizione cambia la decisione di ispezione. Una scheggiatura sul piano di tenuta può interrompere il contatto con una guarnizione o un liner; un danno in corrispondenza di una filettatura o di una caratteristica di crimpatura può compromettere l'assemblaggio. Una scheggiatura sul tallone richiede un'indagine diversa rispetto a un segno superficiale su un'area non funzionale del corpo. Registrare la posizione esatta prima di decidere quale prova o criterio di accettazione si applichi.
Per cosmetici e profumi in particolare, il documento di settore CETIE DT26.10, Glossary of Glass Container Visual Critical Defects for Cosmetics & Perfumes, individua esempi di difetti visivi critici, potenzialmente critici e Major A, tra cui finish scheggiati tra gli esempi potenzialmente critici. È espressamente un riferimento non esaustivo e non sostituisce i requisiti acquirente–fornitore per il contenitore effettivo.
Distinzione di sicurezza: Una bottiglia con una sospetta cricca, una scheggiatura affilata o vetro mobile dovrebbe essere messa da parte anziché essere sottoposta a una prova informale di riempimento o movimentazione. Un rapido controllo di perdite non dimostra che il vetro sia strutturalmente integro.
Linee di stampo, bave e vetro in eccesso
La linea in cui si incontrano le sezioni dello stampo può lasciare un segno sulla bottiglia finita. Questa va distinta da bave eccessive, linee disallineate e bave in rilievo. Una linea liscia alla vista e non in conflitto con un requisito estetico approvato non equivale a una sporgenza affilata di vetro.
Su una bottiglia per profumo sagomata, verificare se la linea attraversa un'area di stampa o lascia una cresta in rilievo dove un altro componente tocca il vetro. Se una linea è essa stessa fratturata, indagarla come cricca anziché accettarla come normale linea di divisione.
Graffi, abrasioni e irregolarità superficiali
I graffi di solito hanno un percorso più definito; le abrasioni spesso appaiono come zone strofinate o consumate. Nessuno dei due indica di per sé se il segno si sia verificato durante la formatura, la movimentazione, la decorazione o il trasporto. Una corda interna può somigliare a un graffio da una certa angolazione, ma non occuperà la stessa posizione sulla superficie esterna.
Per bottiglie rivestite o satinate, confermare se il difetto osservato sia nel vetro stesso o in un trattamento superficiale successivo. Questa distinzione è importante per decidere se rivedere la fornitura del vetro, la gestione della decorazione o il confezionamento del prodotto finito.
Spessore irregolare della parete e deformazione della bottiglia
Un collo piegato, una spalla asimmetrica, un lato appiattito o una distribuzione del vetro visibilmente irregolare possono indicare un problema di formatura o dimensionale. Alcune deviazioni sono evidenti; altre richiedono misurazioni. Una bottiglia per profumo trasparente con fondo pesante può anche apparire irregolare a causa del suo design, per cui il confronto visivo dovrebbe partire dal disegno approvato corretto.
Quando le dimensioni sono critiche, verificarle nelle posizioni specificate anziché stimarle dalla sagoma della bottiglia. Un campione può apparire accettabile ma avere un collo fuori rotondità o una differenza dimensionale che diventa evidente solo durante l'assemblaggio.
Difetti del collo e del finish
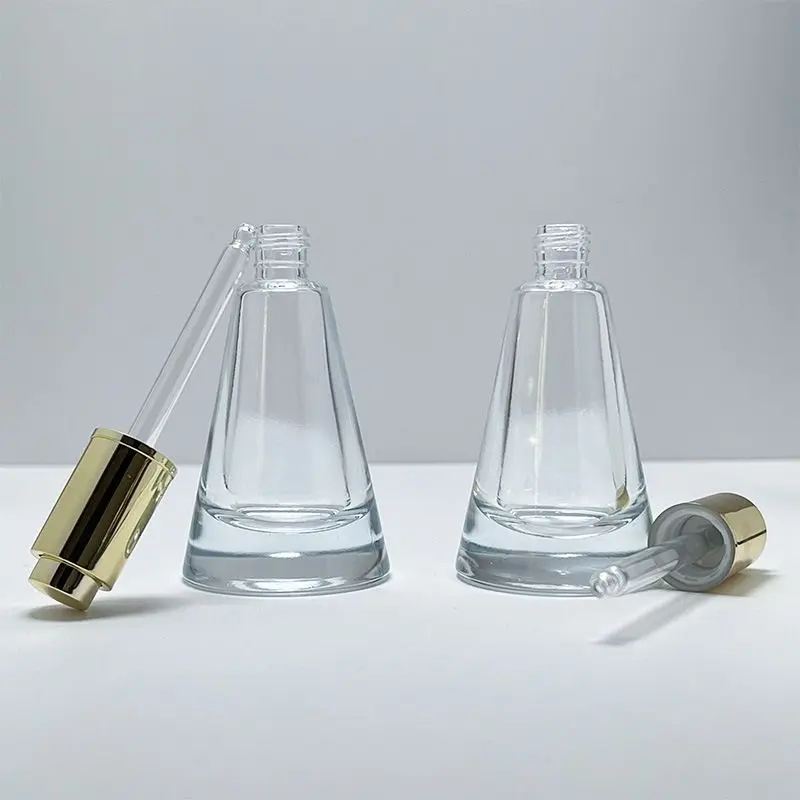
Il finish merita particolare attenzione perché costituisce l'interfaccia per la chiusura selezionata. Cercare scheggiature sulla superficie di tenuta, filettature incomplete o danneggiate, un bordo distorto, un foro insolitamente ristretto e altre deviazioni dalla geometria del collo prevista.
Per una bottiglia per profumo, il collo e lo spruzzatore o il gruppo di crimpatura selezionati devono essere valutati insieme. Per il confezionamento di sieri, il dropper, il tappo, la guarnizione o la pompa possono utilizzare un diverso accoppiamento e sistema di tenuta. Una chiusura che può essere spinta o avvitata su una bottiglia non è automaticamente compatibile. Il guida ai tappi e ai sistemi di erogazione per bottiglie cosmetiche spiega le scelte dei componenti che gli acquirenti devono specificare prima di valutare il prodotto finito.
Esistono procedure di misurazione pubblicate per la geometria che il controllo visivo può non rilevare. CETIE DT15.51 descrive la misurazione della planarità del finish superiore di un flacone in vetro stampato; CETIE DT15.55 descrive la prova di verticalità mediante metodi quali un piano statico, un piatto rotante o un proiettore di profilo. Il metodo selezionato e il limite di accettazione devono corrispondere al disegno della bottiglia e al design della chiusura. Nessuno dei due documenti implica che ogni bottiglia necessiti di ogni prova.
Difetti del fondo e bottiglie che non stanno in piano
Ispezionare l'anello di contatto, la superficie inferiore e il tallone per cricche, vetro mancante, sporgenze inattese o deformazioni. Appoggiare un campione vuoto su una superficie stabile e piana per individuare un evidente dondolio. Se il design approvato della bottiglia prevede un fondo incassato, non scambiare questa caratteristica prevista per un difetto.
Un rapido controllo di stabilità individua un dondolio evidente. Per bottiglie destinate a riempimento, etichettatura o confezionamento automatizzati, valutare anche il contatto del fondo e l'allineamento rispetto all'attrezzatura e alle dimensioni concordate.
Spuntoni interni, fili di vetro e frammenti mobili
Sporgenze indesiderate di vetro o strutture simili a fili all'interno della bottiglia non sono solo questioni estetiche. Si distinguono dalle normali striature inglobate perché il vetro può sporgere nello spazio del prodotto. I frammenti mobili devono essere distinti dal vetro fuso a una parete interna, ma entrambi richiedono un'indagine documentata.
Se si vede o si sospetta vetro interno affilato o frammenti distaccati, non riempire, non risciacquare e riutilizzare, né tentare di rimuovere il materiale a mano. Separare il contenitore interessato e seguire la procedura di qualità concordata.
Quali sono le cause dei difetti delle bottiglie di vetro?
Condizioni di fusione e dei materiali
Il gas residuo nella massa fusa e il materiale estraneo possono essere associati a semi, bolle o determinate inclusioni solide. Le variazioni all'interno del vetro fuso possono anche contribuire a corde visibili. Ciò non significa che una fotografia possa identificare la materia prima, la condizione del forno o uno specifico errore operativo. Queste sono possibili vie di indagine, non diagnosi.
Stampaggio, formatura e attrezzature
Le condizioni dello stampo, l'allineamento, la distribuzione del vetro, la sequenza di formatura e altre impostazioni di processo possono influire sulle linee di giunzione, sulla forma, sulla formazione del collo e sulla distribuzione delle pareti. Una linea di bava netta può indurre a rivedere l'attrezzatura; un collo formato in modo incompleto può indurre a un esame diverso del sistema di formatura.
Quando un difetto si ripete in una posizione costante, gli ispettori dovrebbero registrare tale schema e riesaminarlo con il team di produzione. Modificare la pressione di soffiaggio, la temperatura dello stampo o i tempi senza aver stabilito la causa rischia di creare un problema diverso. Nessuna singola impostazione di parametro si applica a ogni composizione di vetro o design di bottiglia.
Ricottura, raffreddamento e contatto termico
Dopo la formatura, i contenitori in vetro vengono sottoposti a raffreddamento controllato e ricottura per gestire le tensioni residue. Condizioni termiche inadeguate possono lasciare tensioni che potrebbero contribuire a successive fratture. Il contatto del vetro caldo con un oggetto sensibilmente più freddo può essere rilevante anche quando si indagano danni localizzati.
Il corretto ciclo di ricottura dipende dalla composizione del vetro e dall'articolo prodotto. Un intervallo di temperatura copiato da un altro riferimento produttivo non è una ricetta universale per flaconi di profumo o vasetti cosmetici. Ancora più importante, una bottiglia senza crepe visibili non è prova che la sua condizione di ricottura sia stata misurata e accettata.
Movimentazione, decorazione e trasporto
Il contatto tra bottiglie, attrezzature di presa, inserti interni del cartone o altre superfici dure può causare scheggiature e graffi. Il danno può verificarsi prima o dopo la decorazione o durante la distribuzione. I difetti di rivestimento e stampa devono essere registrati separatamente dal danno al vetro sottostante.
Per indagare su un reclamo, annotare quando il difetto è comparso per la prima volta: su un campione non decorato, dopo l'assemblaggio, durante l'ispezione in entrata o dopo la spedizione. Tale tempistica restringe le domande per il fornitore senza presumere una causa solo dall'aspetto.
Come individuare i difetti delle bottiglie in vetro prima dell'uso o del riempimento
Usare luce e rotazione, non una sola fotografia frontale
Esaminare un campione pulito sotto una luce adeguata, ruotandolo lentamente per osservare il corpo, la spalla, il collo e la base. La luce riflessa può rendere più evidenti le fratture sottili; la luce trasmessa può aiutare a rivelare bolle inglobate e alcune inclusioni. Il vetro colorato, rivestito o satinato può richiedere condizioni di osservazione diverse dal vetro trasparente.
Osservare un segno sospetto da più di una direzione. Registrarlo con un primo piano e una seconda vista che mostri la bottiglia completa. Non flettere, colpire, riscaldare o pressurizzare deliberatamente un contenitore dubbio come test improvvisato.
Ispezionare in sequenza il collo, il corpo, l'interno e la base
Iniziare dal collo, dove una piccola scheggiatura o un pezzo di vetro in rilievo può influire sul contatto con il tappo. Procedere lungo il collo e la spalla, scansionare il corpo e l'interno, e terminare con il tallone e la base. Questo ordine rende meno probabile che un ispettore si concentri su una bolla vistosa trascurando una crepa meno visibile su un bordo funzionale.
Quando si confrontano più campioni, usare la stessa procedura di osservazione e la stessa condizione di riferimento. Separare inoltre il danno che compare su un singolo articolo dalla stessa caratteristica che si ripete su più pezzi; la distinzione è utile per le indagini successive.
Un'istruzione di lavoro documentata per l'ispezione visiva
Quella che segue è una sequenza pratica di ispezione in entrata per un progetto di packaging cosmetico in vetro, non una SOP ufficiale CETIE né un sostituto di una procedura di fabbrica approvata. Utilizza la terminologia di ubicazione e difetti della CETIE DT26.10 come riferimento per i riscontri visivi potenzialmente gravi. L'acquirente e il fornitore devono comunque concordare illuminazione, condizioni di osservazione, criteri di difetto e piano di ispezione applicabile.
- Identificare il campione. Registrare il codice della bottiglia, la versione, l'identificazione del lotto o del cartone, l'ispettore, la data e se l'articolo è non decorato o finito. Tenere disponibili la bottiglia di riferimento approvata e il disegno.
- Preparare l'area di osservazione. Usare una superficie di ispezione pulita e stabile e una luce adeguata e costante. Non confondere riflessi, segni di rivestimento o polvere con caratteristiche interne al vetro.
- Esaminare prima il collo. Controllare la superficie di tenuta, l'alesaggio interno, le filettature o la caratteristica di crimpatura e il collo per crepe visibili, vetro mancante, sporgenze anomale o deformazioni.
- Ruotare ed esaminare il resto. Osservare la spalla e il corpo con luce riflessa e trasmessa secondo necessità; poi controllare l'interno, il tallone e la base. Annotare se lo stesso segno compare su più campioni.
- Registrare i riscontri. Catturare un'immagine complessiva e un primo piano che mostri ubicazione e scala, ove sicuro; annotare il tipo di difetto e il criterio di accettazione approvato pertinente. Non stimare la profondità di una crepa né attribuire una causa produttiva da una fotografia.
- Separare i sospetti danni strutturali. Mettere da parte per la revisione le bottiglie con sospette fratture, vetro interno tagliente, frammenti mobili o superfici di tenuta danneggiate. Indirizzare le questioni dimensionali o prestazionali incerte al metodo di misurazione o di prova specificato.
- Chiudere il registro. Collegare ogni riscontro al campione e alla decisione di ispezione, quindi registrare chi ha autorizzato qualsiasi accettazione, rifiuto o ulteriore prova.
Limite della procedura: Questa sequenza è un ausilio editoriale all'ispezione, non un'affermazione che FOLOVER applichi questi esatti passaggi su ogni linea di produzione. Una SOP formale dovrebbe inoltre specificare condizioni di osservazione approvate, controlli delle apparecchiature, responsabilità del personale, tracciabilità e criteri di accettazione sotto controllo di revisione per il prodotto effettivo.
Sapere cosa l'ispezione visiva non può confermare

Un controllo visivo può individuare molti difetti visibili, ma non quantifica le sollecitazioni residue, tutte le differenze di spessore delle pareti, le dimensioni precise del collo, la resistenza allo shock termico o la resistenza alla pressione interna. Queste sono proprietà separate e, quando pertinenti, richiedono una misurazione o una prova adeguata. Una deviazione dimensionale non è necessariamente un “difetto interno”; è semplicemente qualcosa che spesso non può essere giudicato accuratamente a occhio.
Ispezione dimensionale. Usare un calibro, un calibro di riscontro o un metodo di misurazione specificato adeguato per controllare le dimensioni rilevanti per l'articolo effettivo. Un disegno della bottiglia può richiedere diametro del collo, alesaggio, altezza, rotondità o deviazione dell'asse verticale. Registrare la posizione della misurazione, l'unità, lo strumento o il metodo e la tolleranza specificata; altrimenti un numero è difficile da interpretare. Per i flaconi cosmetici stampati, CETIE DT15.00 identifica riferimenti pertinenti a tolleranze e metodi di prova, mentre DT15.51 e DT15.55 forniscono procedure specifiche per planarità e verticalità. I metodi di riferimento pubblicati non sostituiscono i limiti concordati per la bottiglia e il tappo scelti.
Condizione di ricottura. ASTM C148-17(2022) descrive metodi polariscopici per esaminare il ritardo ottico relativo associato allo stato di ricottura dei contenitori commerciali in vetro sodico-calcico-siliceo. L'interpretazione dipende dal metodo e dalle caratteristiche del vetro, incluso il percorso ottico. Un aspetto rassicurante in luce ordinaria non è una prova di ricottura.
Shock termico. ISO 7459:2004 riguarda metodi di prova per la resistenza e la tenuta allo shock termico dei contenitori in vetro. Tali prove possono essere pertinenti quando il processo previsto espone il contenitore a variazioni di temperatura definite. Non stabilisce una temperatura di superamento universale per ogni bottiglia cosmetica. Le effettive condizioni calde e fredde, la procedura di esposizione, la quantità di campioni e la regola di accettazione devono essere specificate prima che un risultato sia significativo.
Pressione interna. ASTM C147-86(2020) riguarda la resistenza alla pressione interna per contenitori destinati a sviluppare una pressione sostenuta pari o superiore a 138 kPa (20 psi) dopo la lavorazione; non è un requisito di routine per una normale boccetta per profumo non pressurizzata. Allo stesso modo, la durabilità chimica o la compatibilità prodotto–confezionamento richiede una valutazione separata e specifica per l'applicazione, non una conclusione visiva basata solo sul vetro.
Perdite dal tappo. Per il flaconnage in vetro stampato, CETIE DT15.53 descrive una procedura di prova di tenuta per il sistema vetro-e-tappo in condizioni normali di movimentazione, stoccaggio e trasporto. Il suo ambito dichiarato comprende anche l'identificazione dei rischi associati a pieghe, rugosità o piccole fessure nella guarnizione. Si tratta di una prova di sistema con il tappo selezionato, non di una prova che dimostri che una boccetta vuota visivamente accettabile sia strutturalmente integra o compatibile con ogni formulazione.
Cosa deve identificare un rapporto di prova: la revisione esatta della boccetta o del campione, il tipo di vetro o di prodotto ove pertinente, la norma di prova e la versione, le condizioni, il numero di campioni, le misurazioni o le osservazioni di non conformità e il requisito di accettazione. Senza questi campi, un risultato di “prova superata” citato potrebbe non essere trasferibile alla boccetta che si sta ordinando.
Un registro pratico di ispezione e rischio di rottura
Questo registro lato acquirente separa ciò che l'ispettore vede da ciò che uno strumento di misura o un laboratorio deve stabilire. Non è un modulo CETIE, ASTM o ISO, e non contiene risultati di prova FOLOVER. Inserire i valori effettivi dal metodo selezionato e dalla specifica approvata; contrassegnare una prova come non applicabile quando non è adatta alla boccetta o alle condizioni d'uso.
| Voce di ispezione | Metodo o riferimento | Cosa registrare | Quando si applica |
|---|---|---|---|
| Fessure visibili, scheggiature, vetro interno | Ispezione visiva definita; classificazione dei difetti concordata | ID campione, posizione, fotografie, conteggio, disposizione | Ispezioni pertinenti dei contenitori in vetro |
| Geometria e planarità della bocca | Disegno approvato; CETIE DT15.51 ove pertinente | Versione della bocca, strumento, posizioni di misura, valori in mm, tolleranze del disegno | Quando la parte superiore della bocca è un'interfaccia funzionale di tenuta |
| Verticalità | CETIE DT15.55 o altro metodo approvato | Metodo, orientamento, scostamento misurato, tolleranza e ID campione | Quando l'allineamento dell'asse è un requisito specificato |
| Condizione di ricottura | Metodo polariscopico applicabile, come ASTM C148 | Metodo, orientamento o posizione del campione, risultato osservato, tolleranza concordata | Quando è richiesta la valutazione delle sollecitazioni residue |
| Comportamento allo shock termico | Protocollo di shock termico applicabile, come ISO 7459 | Temperature in °C, condizioni, numero di campioni, non conformità, criterio | Quando le variazioni di temperatura previste lo giustificano |
| Resistenza alla pressione | ASTM C147, solo quando pertinente all'applicazione soggetta a pressione | Pressione in kPa, durata, numero di provini, osservazioni | Applicazioni di contenitori soggetti a pressione |
| Perdite dal sistema vetro-e-tappo | CETIE DT15.53 o il protocollo specifico del confezionamento approvato | Versioni di boccetta e tappo, metodo, condizioni, risultanze di perdita, criterio | Quando è richiesta una tenuta del tappo a prova di liquido |
| Selezione dei provini di prova | ASTM C224 per il campionamento dei contenitori in vetro, ove adottato | Posizione/tempo di campionamento o selezione del cartone, raggruppamento del prodotto, numero prelevato | Quando i provini di prova devono rappresentare un lotto o un intervallo di produzione identificato |
| Decisione sul campionamento del lotto | Schema di campionamento ISO 2859-1 approvato o alternativa concordata | Dimensione del lotto, dimensione del campione, classi di difetto, Ac/Re e decisione | Quando il campionamento per accettazione fa parte del contratto di acquisto |
Per un flusso di lavoro più completo che copra campioni fisici, componenti, decorazione e registrazioni di approvazione, consultare come valutare i campioni di packaging cosmetico prima della produzione in serie. Questo articolo resta incentrato sull'identificazione e sulla valutazione dei difetti nel vetro stesso.
Un registro di prova utile collega i risultati a uno SKU della bottiglia, alla revisione del disegno, al lotto, al numero di campioni, al metodo di prova, alle condizioni, alle misurazioni, alla regola di accettazione e al revisore. I registri di shock termico richiedono le temperature calda e fredda ed eventuali rotture osservate. Un registro polariscopico richiede il metodo selezionato e la posizione di osservazione. Senza questi dettagli, una breve annotazione “superato” offre scarso supporto per una decisione successiva su un lotto o un fornitore.
Utilizzando le procedure pubblicate: le pagine CETIE e ASTM collegate descrivono i metodi pertinenti e il loro ambito. Gli ispettori che eseguono prove formali dovrebbero lavorare dal documento completo controllato, dai limiti di accettazione concordati e dalle proprie istruzioni di laboratorio approvate. La checklist sopra riportata è un riferimento per l'acquirente, non un sostituto di tali procedure.
Quali difetti richiedono attenzione immediata?
Potenziali danni strutturali
Sospette cricche passanti, vetro distaccato e tagliente, punte interne e danni significativi alla finitura di tenuta non dovrebbero essere trattati come normali variazioni estetiche. Isolare l'articolo, preservare le prove e applicare la procedura di qualità pertinente prima di decidere se altre unità necessitano di esame.
Il glossario cosmetici e profumi di CETIE fornisce esempi di classificazioni dei difetti visivi, ma non è un contratto di accettazione universale. Fornitore e acquirente devono comunque definire i difetti applicabili, le modalità di campionamento e le azioni per il pacchetto effettivo.
Problemi funzionali e non solo visivi
Una bottiglia può apparire pulita e avere comunque un foro del collo inaccettabile o una base instabile. La geometria della finitura, l'accoppiamento del tappo e le dimensioni contano perché influenzano il modo in cui la bottiglia si interfaccia con il componente o la macchina successivi. Testare l'assemblaggio corretto anziché presumere che due tappi dall'aspetto simile siano intercambiabili.
Variazioni estetiche che richiedono un limite concordato
Un seme incluso, una cucitura liscia o un leggero graffio possono essere valutati principalmente sull'aspetto. Confrontarli con il riferimento approvato nelle condizioni di osservazione concordate, prestando attenzione a posizione e visibilità. Utilizzare il limite del progetto anziché mutuare una soglia dimensionale generica.
Come dovrebbero gli acquirenti applicare il campionamento e i criteri di accettazione dei difetti?
Non confondere una prova su campione con una decisione sul lotto
Misurare un collo su un singolo campione di pre-produzione, verificare la ricottura su un gruppo di prova definito e accettare un lotto di produzione sono tre decisioni diverse. Una singola prova soddisfacente non può stabilire la condizione di ogni bottiglia in una spedizione. Un risultato di campionamento non può nemmeno sostituire una prova di assemblaggio o di prestazione richiesta per il sistema di packaging selezionato.
Cosa specifica effettivamente un piano AQL
ISO 2859-1:2026 fornisce un quadro di schemi di campionamento indicizzati per limite di qualità di accettazione (AQL) per l'ispezione lotto per lotto per attributi. Per applicare un piano, acquirente e fornitore devono stabilire la definizione del lotto, il livello di ispezione, lo stato o piano di ispezione, le classificazioni dei difetti e i valori AQL appropriati. Il piano risultante stabilisce le dimensioni del campione e i numeri di accettazione e rifiuto.
Un valore AQL è non una promessa che esattamente quella percentuale di bottiglie difettose è consentita in ogni singolo lotto. Valori come “difetti maggiori inferiori a 3%” o “difetti minori inferiori a 5%” non dovrebbero essere adottati da una checklist non correlata e presentati come standard universale per il vetro cosmetico.
Come selezionare e documentare i campioni di prova
ASTM C224-78 (2020), Standard Practice for Sampling Glass Containers, copre specificamente il prelievo di bottiglie e vasetti per esame visivo, controlli dimensionali, prove meccaniche e altre caratteristiche misurabili. La sua guida descritta pubblicamente distingue i campioni prelevati nel tempo in produzione continua dai campioni selezionati casualmente da casse imballate. Quando si valutano proprietà legate alla ricottura, affronta anche il punto della produzione da cui dovrebbero essere prelevati i campioni.
- Definire la popolazione. Identificare il lotto o l'intervallo di produzione e se stili, colori, dimensioni o designazioni di stampo diversi della bottiglia devono essere trattati separatamente secondo il piano approvato.
- Selezionare il metodo applicabile. Per i controlli di produzione, seguire la procedura basata sul tempo approvata quando appropriato. Per lo stock imballato, selezionare cartoni e unità utilizzando la procedura di campionamento adottata anziché scegliere solo le bottiglie più accessibili.
- Determinare la dimensione del campione e la regola decisionale. Utilizzare lo standard di campionamento e l'edizione concordati—ad esempio, ISO 2859-1:2026 ove adottato contrattualmente—per stabilire dimensione del campione, AQL, stato di ispezione e i valori Ac/Re applicabili. Non inventare tali valori dalla sola quantità del lotto.
- Registrare l'esito. Conservare la traccia del campionamento, i difetti per classe, il conteggio effettivo e la decisione. Trattenere e indagare i sospetti danni strutturali secondo l'accordo di qualità anche quando altri risultati estetici campionati sono accettabili.
ASTM C224 è una pratica di selezione dei campioni di contenitori di vetro; ISO 2859-1 è un sistema di campionamento per accettazione del lotto basato su attributi. Affrontano compiti correlati ma diversi. È comunque necessaria la procedura di prova completa e controllata di un laboratorio per eseguire e valutare ciascuna prova fisica selezionata.
I difetti critici, maggiori e minori necessitano di definizioni concordate
Un accordo di qualità dovrebbe specificare quali risultati osservati contano come critici, maggiori o minori per il prodotto in questione e dovrebbe indicare cosa succede quando vengono rilevati. Ad esempio, secondo un piano di campionamento selezionato a zero accettazione con numero di accettazione Ac = 0 e numero di rifiuto Re = 1,, un corrispondente campione non conforme attiva la regola di rifiuto del piano. Questa è una decisione di campionamento; non è automaticamente un obbligo legale di distruggere un intero lotto.
Quando si sospetta una cricca o vetro mobile, la segregazione e un'indagine documentata dovrebbero precedere qualsiasi decisione di rilavorare, accettare, rifiutare o scartare il materiale. La decisione deve essere riconducibile ai risultati effettivi e all'accordo di qualità applicabile.
Cosa dovrebbe richiedere un acquirente prima dell'ispezione in blocco
- Il disegno approvato, la specifica della finitura e il riferimento fisico per l'esatta versione della bottiglia.
- Un elenco definito di difetti strutturali, funzionali ed estetici, con terminologia concordata.
- Le aree e le condizioni in cui verrà valutato ciascun difetto visivo.
- Eventuali controlli dimensionali, di ricottura o di prestazione specifici dell'applicazione richiesti.
- La definizione del lotto, lo schema di campionamento, le categorie di difetto, le regole di accettazione e rifiuto.
- Un metodo di registrazione che colleghi ciascun risultato al suo campione, lotto e disposizione finale.
Dove questi difetti influenzano il packaging di profumi e skincare
Flaconi per profumo: limpidezza del vetro e interfaccia finitura–spruzzatore
Il vetro trasparente per profumo rende ben visibili le inclusioni interne, i filamenti e le imperfezioni superficiali, in particolare attorno alle basi decorative spesse. Lo stesso flacone può richiedere un'ispezione più approfondita in corrispondenza della finitura, dove una scheggiatura o una discrepanza dimensionale può compromettere il gruppo spruzzatore, il collarino o il tappo selezionati.
Quando si confrontano bottiglie in vetro per profumo, trattare la finitura visibile del corpo e la specifica del collo come punti di approvazione distinti. Un aspetto del vetro soddisfacente non è prova che un determinato spruzzatore, guarnizione o processo di crimpatura funzionerà correttamente sulla confezione finita.
Flaconi per siero e vasetti: verificare il sistema di chiusura selezionato
Un flacone per siero con contagocce a vite, un flacone per lozione con pompa e un vasetto per crema con tappo a vite non utilizzano tutti la stessa interfaccia di chiusura. I danni alla finitura e le deviazioni dimensionali devono essere valutati rispetto al componente approvato corretto. L'aspetto esterno può essere influenzato anche dalla verniciatura o dalla sabbiatura, quindi qualsiasi segno segnalato dovrebbe essere localizzato nel vetro o nella finitura applicata prima di attribuirne una causa.
Il il packaging in vetro per cosmetici e skincare la gamma fornisce un punto di partenza per identificare la famiglia di contenitori pertinente. L'approvazione finale spetta comunque al flacone esatto, alla chiusura, alla revisione del campione e all'applicazione prevista.
Cosa fare quando si trova un flacone di vetro difettoso
Per i consumatori: smettere di usare un flacone con sospetto danno strutturale
Se un contenitore presenta una sospetta crepa, un bordo scheggiato tagliente o frammenti di vetro all'interno, smettere di usarlo e contattare il venditore o il marchio del prodotto per indicazioni. Non cercare di dimostrarne la sicurezza comprimendolo, riscaldandolo o continuando a riempirlo. Una bolla racchiusa o una saldatura stampata liscia sono osservazioni diverse; se il segno è incerto, chiedere al marchio quali siano i requisiti di aspetto del prodotto.
Per gli acquirenti: rendere il reclamo sufficientemente specifico da consentire le indagini
Registrare il modello del flacone, l'identificativo del lotto o del cartone, la quantità interessata, il momento della scoperta e la posizione del difetto. Includere una fotografia d'insieme e un primo piano con un riferimento dimensionale, ove ciò possa essere fatto in sicurezza. Se il reclamo riguarda un problema di finitura o di assemblaggio, identificare anche il modello effettivo della chiusura e la configurazione di assemblaggio.
Tenere separati i pezzi sospetti mentre il fornitore esamina i risultati. Quando sono plausibili più cause, verificare i registri di produzione, decorazione, movimentazione e imballaggio prima di scegliere l'azione correttiva. Una scheggiatura sul tallone non prova di per sé che un vettore abbia danneggiato la spedizione; una crepa sottile non prova di per sé che il ciclo di ricottura fosse errato.
Prevenire il ripetersi dei problemi tramite specifiche e approvazione del campione
Prima del rilascio in produzione di uno stampo nuovo o di un flacone modificato, concordare il disegno, le dimensioni critiche della finitura, i criteri di ispezione del campione e qualsiasi piano di prova pertinente. Esaminare come il flacone sarà decorato, assemblato, imballato e movimentato. Per i progetti di sviluppo, il processo di sviluppo di flaconi personalizzati è il punto appropriato per coordinare il design del flacone, i componenti selezionati e i requisiti di approvazione del campione.
Domande frequenti sui difetti dei flaconi di vetro
Le piccole bolle nelle bottiglie di vetro sono sempre difetti?
No. Alcune piccole bolle racchiuse possono essere considerate variazioni visive secondo i criteri di aspetto concordati per un determinato prodotto. Una bolla che interrompe la superficie, un gruppo insolito o una caratteristica vicina a una zona strutturalmente importante possono richiedere una valutazione diversa. La risposta dipende dal flacone, dalle caratteristiche del difetto e dai criteri approvati.
Qual è la differenza tra una crepa e una cricca nel vetro?
Una cricca passante si estende attraverso la parete della bottiglia, mentre una check indica comunemente una cricca localizzata che non attraversa l'intero spessore. La terminologia deve essere allineata al riferimento tecnico utilizzato dall'acquirente e dal fornitore. Una check non deve essere trascurata solo perché appare integra o non presenta perdite immediate.
Una bottiglia di vetro scheggiata può essere ancora utilizzata?
Non continuare a utilizzare una bottiglia con una scheggiatura tagliente, una superficie di tenuta danneggiata o un sospetto danno strutturale finché non è stata valutata. La posizione e le caratteristiche del vetro mancante sono importanti. Un fornitore di packaging può aver concordato criteri di difettosità, ma questi non devono prevalere su un'evidente preoccupazione per la sicurezza o su un requisito normativo applicabile.
Le linee di giunzione dello stampo sulle bottiglie di vetro sono considerate difetti?
Non automaticamente. Una saldatura liscia può essere una caratteristica normale del vetro stampato. Bave eccessive, sbavature taglienti, sezioni di stampo non allineate o una frattura lungo una saldatura sono riscontri diversi e devono essere ispezionati rispetto ai requisiti di prodotto approvati. Una linea visibile non è di per sé sufficiente a stabilire il tipo di difetto.
Una bottiglia può superare l'ispezione visiva ma non un altro test?
Sì. Una bottiglia può sembrare accettabile ma non superare un'ispezione dimensionale specificata o un test tecnico pertinente. Il controllo visivo non quantifica lo stress residuo, la resistenza allo shock termico o la geometria precisa della finitura. I test dovrebbero essere scelti in base al contenitore effettivo e alle condizioni d'uso, anziché mutuati da un'altra categoria di prodotto.
Cosa dovrebbero includere gli acquirenti in un accordo di ispezione delle bottiglie in vetro?
Identificare le revisioni della bottiglia e dei componenti, le definizioni dei difetti, il riferimento visivo approvato, le zone di ispezione importanti, i limiti dimensionali, i test richiesti, il piano di campionamento, le regole di accettazione e rifiuto e come verranno registrate le deviazioni. Per sospette crepe o vetro mobile, definire il processo di isolamento e indagine prima che inizi l'ispezione in massa.
Identificare il difetto prima di decidere cosa fare
Partire dal segno stesso: dove si trova, se coinvolge vetro rotto e se potrebbe interferire con una superficie di tenuta o di assemblaggio? Registrare ciò che è visibile. Utilizzare misurazioni dimensionali o una prova tecnica pertinente per le domande a cui l'ispezione visiva non può rispondere.
Per un progetto di packaging cosmetico, FOLOVER PACK consiglia di verificare il disegno del flacone, la finitura del collo, la chiusura selezionata e i criteri di difetto concordati rispetto alla stessa revisione del campione fisico. Quando si richiede una verifica, inviare il modello del flacone, la posizione del difetto, le fotografie, il disegno e le condizioni previste di riempimento o assemblaggio. Questi dettagli consentono al fornitore e all'acquirente di discutere di un riscontro specifico anziché di un reclamo generico sulla qualità del vetro.